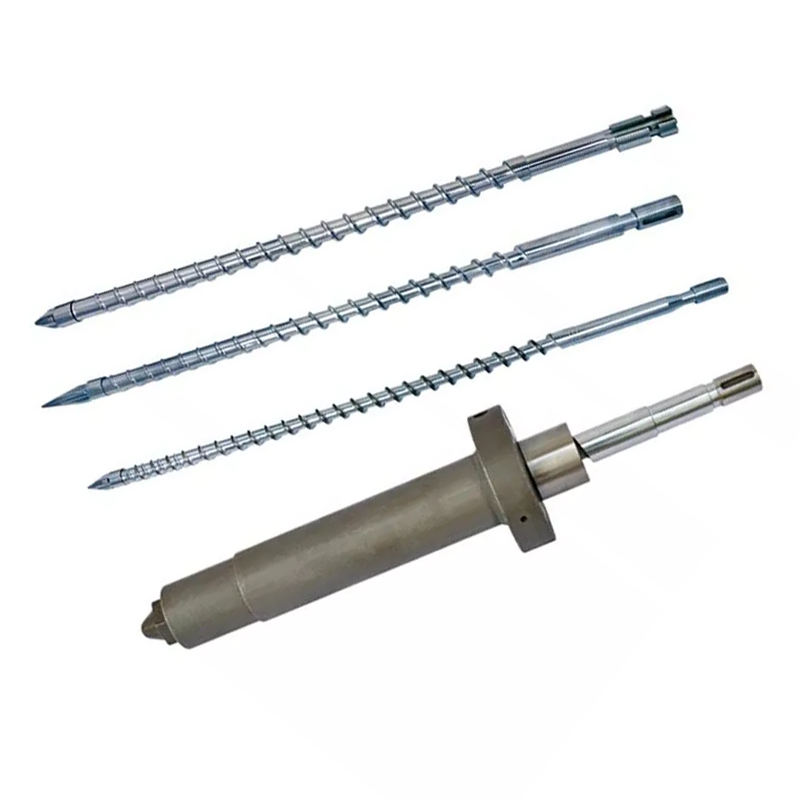
Đầu vít đủ nhỏ để được coi như một phụ tùng dự phòng nhưng vẫn đủ chính xác để quyết định xem mỗi lần bắn có bắt đầu với cùng một lượng tan chảy hay không. Mua nó dưới dạng một cụm làm kín và dòng chảy phù hợp, không phải dưới dạng một điểm kim loại có ren.


Trả lời nhanh
Chọn đầu vít ép phun dựa trên bốn yếu tố: thiết kế van một chiều, giao diện trục vít và nòng chính xác, nhựa và chất độn đã qua xử lý cũng như kiểu mài mòn của cụm hiện có. Chỉ model máy là không đủ khi có thể tồn tại các phiên bản, sửa chữa trước đó hoặc ốc vít không đạt tiêu chuẩn.
Để đặt hàng thay thế, hãy gửi bản vẽ gốc khi có sẵn, sau đó xác minh ren, vai, chiều dài đầu, hành trình vòng, mặt tựa, đường kính ngoài và các đoạn nấu chảy so với máy thực tế. Một trích dẫn hay bắt đầu bằng hình học. Tiếp theo là xử lý vật liệu và bề mặt.
Đầu vít điều khiển dòng chảy theo cả hai hướng
Trong quá trình thu hồi vít, van một chiều mở ra và cho phép polyme nóng chảy đi về phía trước vít. Khi bắt đầu phun, nó đóng lại để chuyển động của trục vít và áp suất tác động lên lần bắn thay vì đẩy tan chảy về phía sau dọc theo trục vít.
Đây là lý do tại sao đầu vít, vòng kiểm tra và đế nằm trong quy trình chứ không chỉ để bảo trì.Hướng dẫn sử dụng van một chiều của ENGELmô tả hai trạng thái vận hành giống nhau và liên kết trực tiếp hành vi đóng với khả năng lặp lại quá trình tiêm.
Quan điểm nhà máy của chúng tôi:sai lầm đắt giá nhất ở đầu vít hiếm khi nằm ở sự khác biệt giữa hai loại vật liệu. Nó là bộ phận được luồn vào vít nhưng không di chuyển, bịt kín hoặc căn chỉnh chính xác. Một bài kiểm tra mức độ phù hợp thành công sẽ có giá trị hơn một danh sách dài các tính từ bán hàng.
Chọn cụm lắp ráp xung quanh nhiệm vụ đúc
Thiết kế phù hợp phải mở tự do trong quá trình phục hồi, đóng có thể dự đoán được trong quá trình phun và tránh hạn chế quá mức trong đường tan chảy. Nó cũng phải chịu được tải trọng mài mòn, bám dính và ăn mòn của nhựa mà không làm hỏng bề mặt tiếp xúc của nó.
| Câu hỏi mua hàng | Tại sao nó thay đổi đầu vít | Gửi gì cho nhà cung cấp |
|---|---|---|
| Nhựa gì đang được đúc? | Độ nhớt, độ bôi trơn, độ nhạy xuống cấp và khả năng ăn mòn ảnh hưởng đến đường dẫn dòng chảy, vật liệu và xử lý bề mặt. | Loại nhựa chính xác, hệ màu, chất chống cháy và phạm vi xử lý thông thường. |
| Nhựa được gia cố hoặc lấp đầy? | Sợi thủy tinh, chất độn khoáng và chất bẩn tái chế có thể tăng tốc độ mài mòn ở vòng, mặt tựa và đường tan chảy. | Loại chất độn, tỷ lệ phần trăm trọng lượng và liệu nó có thay đổi theo sản phẩm hay không. |
| Cú bắn phải chính xác đến mức nào? | Các bộ phận có thành mỏng, nhiều khoang và trọng lượng chặt sẽ gây ra những thay đổi nhỏ trong quá trình đóng van và rò rỉ. | Trọng lượng bộ phận, số lượng khoang, dung sai trọng lượng bắn và dữ liệu xu hướng gần đây. |
| Phong cách van hiện tại là gì? | Vòng trượt, kiểm tra bóng và các thiết kế khác có diện tích dòng chảy, hành vi di chuyển và đóng khác nhau. | Số bộ phận gốc, bản vẽ, hình ảnh và bộ phận lắp ráp hoàn chỉnh đã được tháo ra. |
| Vít đã được thay thế trước đó chưa? | Một kiểu máy có thể không còn xác định được ren đã lắp, chiều dài đầu hoặc hình dạng mặt tựa. | Vẽ vít hiện tại và đo trực tiếp, không chỉ bảng tên máy. |
| Tại sao một phần được thay thế? | Sợi chỉ bị đứt, đường dẫn dòng chảy bị xói mòn và vòng rò rỉ không dẫn đến cùng một hành động khắc phục. | Mặc ảnh, triệu chứng quy trình, lịch sử bảo trì và kích thước không thành công. |
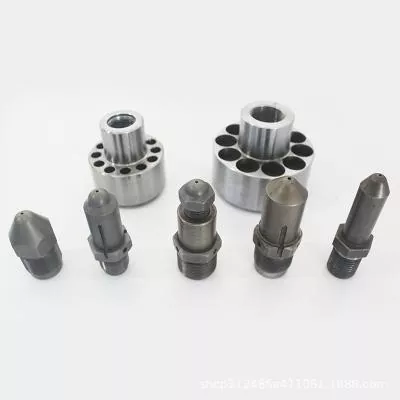
Nanhaiya cung cấp các mẫu ren tiêu chuẩn và tùy chỉnh, cùng với các tùy chọn đầu dòng chảy ngược cho các loại polyme đặc biệt. Phần được chọn có thể được khớp với mộtvít ép phunhoặc được cung cấp như một phần của dịch vụ rộng hơnphạm vi phụ tùng ép phun và ép đùn.


Đọc tín hiệu quá trình trước khi tháo lắp ráp
Đệm thay đổi, trọng lượng bắn bị trôi hoặc khả năng lặp lại chuyển đổi kém có thể dẫn đến rò rỉ van, nhưng không có yếu tố nào chứng minh điều đó một mình. Thay đổi nhựa, không ổn định cấp liệu, kiểm soát nhiệt độ, mài mòn thùng, không khí nóng chảy, cài đặt áp suất và điều kiện nấm mốc có thể tạo ra các triệu chứng tương tự.
ENGEL khuyến cáo nên kiểm tra van một chiều, vít và thùng nhựakhi đệm tan dao động. Hướng dẫn xử lý sự cố tương tự kết nối sự thay đổi trọng lượng đệm và trọng lượng viên đạn với các cài đặt quy trình và độ mòn thành phần.
| Tín hiệu quan sát | Có thể kết nối đầu vít | Kiểm tra trước khi đặt hàng |
|---|---|---|
| Vị trí đệm thay đổi tùy theo từng cú đánh | Vòng có thể đóng lại ở một điểm khác hoặc bị rò rỉ sau khi ngồi. | Xu hướng vị trí thực tế, áp lực và trọng lượng cú đánh theo một quy trình ổn định. |
| Trọng lượng bộ phận trôi đi trong khi cài đặt vẫn cố định | Dòng chảy ngược có thể làm giảm khối lượng hiệu quả được cung cấp cho khuôn. | Loại trừ nguyên nhân thức ăn, nhiệt độ, vật liệu và khoang nấm mốc. |
| Những cảnh quay ngắn xuất hiện không liên tục | Van có thể không bịt kín nhiều lần, đặc biệt là sau khi thay đổi phục hồi. | So sánh phản hồi chuyển và chạy thử nghiệm van được nhà sản xuất máy phê duyệt. |
| Việc phục hồi bị hạn chế | Vòng, cặn lắng hoặc đường dẫn dòng chảy có kích thước nhỏ bị hư hỏng có thể cản trở dòng chảy về phía trước. | Kiểm tra chuyển động tự do, cặn lắng, tắc nghẽn và tắc nghẽn đường đi. |
| Các đốm đen theo sau sự thay đổi vật chất | Các điểm chết hoặc bề mặt bị hư hỏng có thể giữ lại và giải phóng polyme bị thoái hóa. | Kiểm tra toàn bộ đường nóng chảy, vòi phun, mặt trước vít và quy trình làm sạch. |
| Tiếng ồn kim loại hoặc hiện tượng giật vòng | Có thể xuất hiện hiện tượng lõm, biến dạng, lệch trục hoặc vật liệu lạ. | Dừng và kiểm tra theo quy trình bảo trì an toàn của nhà sản xuất máy. |
Sau khi tháo cụm lắp ráp, kiểm tra đường kính bên ngoài của vòng kiểm tra, cả hai mặt cuối, bề mặt tựa, thân đầu, đường nóng chảy và ren. MỘTBài viết kỹ thuật ARBURGxác định sự mài mòn, bám dính và ăn mòn như các cơ chế mài mòn và cho thấy rằng độ mòn ở đường kính vòng, mặt cuối và mặt đệm kín có thể thay đổi hành trình của vòng và độ ổn định của đệm.
Không chẩn đoán vòng kiểm tra bằng cách thêm áp suất giữ cho đến khi bộ phận này đầy.Thay đổi cài đặt có thể ẩn rò rỉ mà không sửa nó. Nắm bắt đường cơ sở ổn định, tuân theo phương pháp kiểm tra đã được phê duyệt của nhà sản xuất máy và kiểm tra phần cứng trước khi thay đổi thông số kỹ thuật thay thế.
Chỉ thay thế một bộ phận khi các bộ phận kết nối vẫn còn tốt
Vòng kiểm tra có thể được tự thay thế khi đầu khớp và mặt tựa của nó vẫn nằm trong kích thước đã được phê duyệt, các bề mặt bịt kín còn nguyên vẹn và vòng mới có thể di chuyển tự do trong toàn bộ hành trình của nó. Đây là cách sửa chữa với chi phí thấp hơn nhưng chỉ khi việc kiểm tra hỗ trợ.
Thay đầu, vòng đệm và đế phù hợp khi một số bề mặt bị mòn, vòng đệm bị kẹt hoặc bị kẹt so với bộ phận khác, các bộ phận cũ bị lẫn vào các máy hoặc không còn kích thước ban đầu đáng tin cậy. Việc kết hợp một bộ phận bịt kín mới với hai bộ phận đối tiếp bị mòn có thể tạo ra đường rò rỉ mới.
Quan điểm nhà máy của chúng tôi:một mẫu cũ là bằng chứng, không phải là một bản vẽ tổng thể. Nếu chúng ta sao chép chính xác một chỗ ngồi bị mòn, vòng bị rút ngắn hoặc sợi bị hỏng, bộ phận mới có thể tái tạo vấn đề cũ với bề mặt sạch hơn. Chúng tôi xây dựng lại mối quan hệ dự định từ bản vẽ, các thành phần ghép nối và các điểm tham chiếu chưa mòn.


Dữ liệu đầu vít ép phun Nanhaiya
cácĐầu vít ép phun Nanhaiyađược xây dựng như là giao diện giữa đường dẫn nóng chảy vít và phía vòi phun. Nó có sẵn cho các nhãn hiệu máy phun và đường kính trục vít khác nhau, với ren tùy chỉnh và hình dạng thành phần để thay thế.
| Đặc điểm kỹ thuật | Dữ liệu sản phẩm Nanhaiya | Mức độ liên quan của việc mua hàng |
|---|---|---|
| Vật liệu cơ bản | D2 | Ghi nhận vật liệu thực tế vào báo giá và hồ sơ kiểm tra. |
| độ cứng | HRC45-62 | Giá trị được chọn phải phù hợp với vật liệu xử lý nhiệt, độ mài mòn và vật liệu ghép. |
| Độ thẳng | 0,02mm/m | Vấn đề hình học và căn chỉnh ở giao diện mặt trước vít. |
| Mặt bọc thép | Lưỡng kim | Cung cấp tùy chọn chống mài mòn ở các bề mặt làm việc tiếp xúc. |
| Cấu hình sợi thủy tinh | 30% / 60% | Nêu rõ tỷ lệ sợi thủy tinh thực tế và loại nhựa trong RFQ. |
| Trọng lượng một phần | 1 kg | Giá trị tham chiếu trang sản phẩm; trọng lượng cuối cùng tuân theo hình dạng đã được phê duyệt. |
| Lộ trình sản xuất | Gia công CNC, xử lý nhiệt và đánh bóng chính xác | Các hoạt động này kiểm soát hình thức, tình trạng bề mặt và sự phù hợp khi hoàn thiện. |
| Ứng dụng tiêu chuẩn | Đúc nhựa nhiệt dẻo PE, PP, ABS và PVC | Đồng thời gửi dữ liệu về chất phụ gia, chất tạo màu, nội dung tái chế và chất độn. |
Đối với bộ phận hóa dẻo hoàn chỉnh, Nanhaiya cũng sản xuấtvít ép phun đột biến, vít ép phun dần dầnvà thùng thay thế phù hợp. liền kềvòi phuncó thể được xem xét cùng lúc khi các vấn đề về rò rỉ, căn chỉnh hoặc chảy chảy vượt ra ngoài đầu vít.
Kích thước quyết định xem bộ phận có phù hợp hay không
Một nhà chế tạo máy và một mẫu máy có thể thu hẹp phạm vi tìm kiếm nhưng không thể thay thế được một bản vẽ. Các dòng máy kiểu mẫu có thể sử dụng một số kích cỡ bộ phận phun và máy có thể đã mang theo một vít thay thế khác với kiểu dáng ban đầu của nó.
- Xác định vít được lắp đặt.Ghi lại nhà sản xuất máy, model, ký hiệu bộ phun, đường kính trục vít, thông tin sê-ri và bất kỳ lần thay thế vít nào trước đó.
- Xác định chủ đề hoàn toàn.Bao gồm đường kính lớn và nhỏ, bước ren, hướng ren, chiều dài ren, vị trí bắt đầu, độ nhẹ và vị trí vai.
- Đo ngăn xếp dọc trục.Ghi lại chiều dài tổng thể của đầu, chiều dài vòng, chiều dài mặt ngồi, hành trình vòng và mọi vai điều khiển vị trí đóng.
- Đo các giao diện xuyên tâm.Ghi lại đường kính thân đầu, đường kính ngoài và trong của vòng, đường kính mặt tựa, tham chiếu lỗ nòng và khoảng hở làm việc cần thiết.
- Lập bản đồ đường tan chảy.Hiển thị số lượng rãnh, chiều rộng lối đi, độ sâu lối đi, hình dạng mũi và bất kỳ bán kính nào ảnh hưởng đến dòng chảy hoặc quá trình làm sạch.
- Đánh dấu các bề mặt bịt kín và mài mòn.Xác định bề mặt nào tiếp xúc trong quá trình đóng và kích thước nào được đo từ các tham chiếu chưa mòn.
Đừng che giấu sự không chắc chắn bên trong dung sai.Nếu bề mặt cũ bị mòn, hãy dán nhãn giá trị đo được là kích thước mòn thực tế. Giữ riêng kích thước hoàn thiện được đề xuất. Sự khác biệt đó cho phép kỹ thuật sửa chữa bộ phận thay vì phê duyệt bản sao chính xác của hư hỏng.
Kiểm tra thiết bị thay thế trước khi đưa vào sản xuất
Kiểm tra sắp tới phải xác minh danh tính, kích thước và chuyển động trước khi lắp ráp tiếp xúc với nhiệt và áp suất. Giữ bản vẽ, hồ sơ vật liệu và kết quả kiểm tra đã được phê duyệt theo cùng một số bộ phận.
- Số bộ phận và bản sửa đổi khớp với đơn đặt hàng
- Hồ sơ vật liệu và xử lý nhiệt khớp với báo giá
- Đường kính tới hạn và chiều dài trục nằm trong dung sai bản vẽ
- Đồng hồ đo ren hoặc kiểm tra giao phối xác nhận kết nối
- Vòng kiểm tra di chuyển tự do mà không bị rung hoặc giật rõ ràng
- Vòng và chỗ ngồi tiếp xúc với các bề mặt bịt kín dự định
- Đường tan chảy sạch sẽ, mịn màng và không có gờ
- Bề mặt được đánh bóng cho thấy không có hư hỏng khi xử lý hoặc lỗi lớp phủ
- Hướng lắp ráp và thứ tự thành phần được ghi lại
- Trọng lượng cơ bản và đệm được ghi lại sau khi lắp đặt
Sau khi cài đặt, hãy sử dụng quy trình khởi động đã được phê duyệt và so sánh quy trình với đường cơ sở được giữ lại. Mẹo mới có thể thay đổi khả năng phục hồi, phản ứng giải nén hoặc hoạt động đóng van, vì vậy đừng cho rằng mọi cài đặt cũ đều phải được giữ nguyên.
Những gì nhà máy phải kiểm soát
Chất lượng đầu vít xuất phát từ mối quan hệ giữa các bộ phận. Độ đồng tâm của ren, vị trí vai, hành trình vòng, hình dạng mặt bịt kín, độ hoàn thiện của đường dẫn và điều kiện xử lý nhiệt phải phối hợp với nhau. Một con số độ cứng ấn tượng không thể bù đắp cho chiều dài chồng không chính xác hoặc bề mặt bịt kín thô.
của Nanhaiyathiết bị sản xuấtbao gồm máy cưa CNC có sai số tiến dao bằng hoặc dưới 0,1 mm, máy tiện CNC dành cho phôi có chiều dài lên đến 6 m và thiết bị khoan và phay có độ chính xác định vị 0,02 mm. Gia công năm trục được sử dụng cho các chuyến bay không đều và các cấu trúc mặt bích đặc biệt.

Đối với người mua, câu hỏi thực tế không phải là liệu nhà cung cấp có sở hữu máy công cụ hay không. Hỏi cách xem xét bản vẽ, kiểm tra kích thước nào, cách theo dõi vật liệu và xử lý nhiệt cũng như cách kiểm tra chuyển động của vòng hoàn thiện. Nanhaiya cung cấp hỗ trợ kỹ thuật và đánh giá bản vẽ trước khi bán hàng thông quađội ngũ dịch vụ.
Danh sách kiểm tra RFQ cho đầu vít thay thế
Gửi một gói rõ ràng thay vì một loạt tin nhắn từng phần. Thông tin sau đây cho phép nhà cung cấp quyết định xem công việc đó là thay thế tiêu chuẩn, thành phần được thiết kế ngược hay thiết kế lại.
- Nhà sản xuất máy, model, số sê-ri và kích thước bộ phun
- Đường kính vít đã lắp đặt và bản vẽ vít
- Số bộ phận đầu vít gốc và bản sửa đổi bản vẽ
- Hoàn thành việc lắp ráp cũ với các bộ phận được giữ ngăn nắp
- Hình ảnh các mặt trước, mặt bên, ren và mặt bịt kín
- Kích thước ren, vai, vòng, chỗ ngồi và lối đi
- Loại nhựa, loại chất độn và tỷ lệ phần trăm chất độn
- Chất tạo màu, hàm lượng tái chế và chất phụ gia ăn mòn
- Nhiệt độ nóng chảy và kích thước bắn bình thường
- Trọng lượng bộ phận, số lượng khoang và biến thể được chấp nhận
- Xu hướng đệm, chuyển giao và phục hồi trước khi loại bỏ
- Độ mài mòn được quan sát, chế độ hư hỏng và số lượng yêu cầu
Nếu bản vẽ bị thiếu, hãy đánh dấu mọi bề mặt được đo và chụp ảnh thiết lập phép đo. Không gửi một đường kính bên ngoài duy nhất và yêu cầu nhà máy suy ra ren, chỗ ngồi và hành trình từ nó.
Câu hỏi thường gặp
Đầu vít ép phun có tác dụng gì?
Cụm đầu vít có van một chiều. Nó mở ra trong quá trình thu hồi vít để tan chảy có thể di chuyển phía trước vít, sau đó đóng lại trong quá trình phun để hạn chế dòng chảy ngược và truyền áp suất vào khuôn.
Dấu hiệu của vòng kiểm tra hoặc đầu vít bị mòn là gì?
Các tín hiệu quá trình phổ biến bao gồm đệm nóng chảy có thể thay đổi, trọng lượng bắn không nhất quán, khả năng lặp lại áp suất kém, các lần bắn ngắn sau khi các nguyên nhân khác đã được loại trừ và phản ứng truyền dài hơn hoặc kém ổn định hơn. Xác nhận độ mòn bằng kiểm tra rò rỉ có kiểm soát và kiểm tra kích thước.
Tôi có thể đặt hàng đầu vít thay thế chỉ theo model máy không?
Nhà sản xuất và kiểu máy là những điểm khởi đầu hữu ích, nhưng đơn đặt hàng thay thế đáng tin cậy cũng phải bao gồm đường kính trục vít, kích thước ren và vai, chiều dài đầu vít, kích thước vòng kiểm tra và mặt tựa, đường dẫn dòng chảy, nhựa, hàm lượng chất độn, bản vẽ và ảnh rõ nét.
Tôi chỉ nên thay thế vòng kiểm tra hoặc cụm đầu vít hoàn chỉnh?
Chỉ thay thế bộ phận bị mòn khi đầu nối, mặt tựa và ren vẫn nằm trong kích thước và tình trạng bề mặt được phê duyệt. Thay thế bộ phận phù hợp khi một số bề mặt bịt kín bị mòn, kích thước không chắc chắn hoặc các bộ phận cũ và mới hỗn hợp không thể tạo ra chuyển động và độ kín đáng tin cậy.
Nanhaiya sử dụng vật liệu nào cho đầu vít ép phun?
Nanhaiya cung cấp các đầu vít ép phun D2 với phạm vi độ cứng được công bố là HRC45-62, độ thẳng 0,02 mm/m và tùy chọn mặt bọc thép lưỡng kim. Cấu hình cuối cùng phù hợp với nhựa, chất độn, giao diện máy và khả năng chịu mài mòn.
Đầu vít cứng hơn có luôn bền hơn không?
Không. Độ cứng chỉ là một phần của hiệu suất mài mòn. Hóa học hợp kim, xử lý nhiệt, chống ăn mòn, vật liệu ghép, hoàn thiện bề mặt, căn chỉnh, giải phóng mặt bằng và nhựa được xử lý đều ảnh hưởng đến tuổi thọ sử dụng.
Tôi nên gửi gì cho Nanhaiya để báo giá đầu vít?
Gửi cho nhà sản xuất máy và kiểu máy, đường kính vít, tỷ lệ phần trăm nhựa và chất độn, số bộ phận gốc hoặc bản vẽ, kích thước giao phối hoàn chỉnh, ảnh từ nhiều góc độ, triệu chứng hao mòn, xu hướng trọng lượng bắn và số lượng cần thiết.
Tiết lộ thương mại: Nanhaiya sản xuất các đầu vít ép phun và các bộ phận liên quan được liên kết trong hướng dẫn này. Khuyến nghị kỹ thuật nên được áp dụng cùng với các quy trình an toàn của nhà sản xuất máy và bản vẽ dự án đã được phê duyệt.