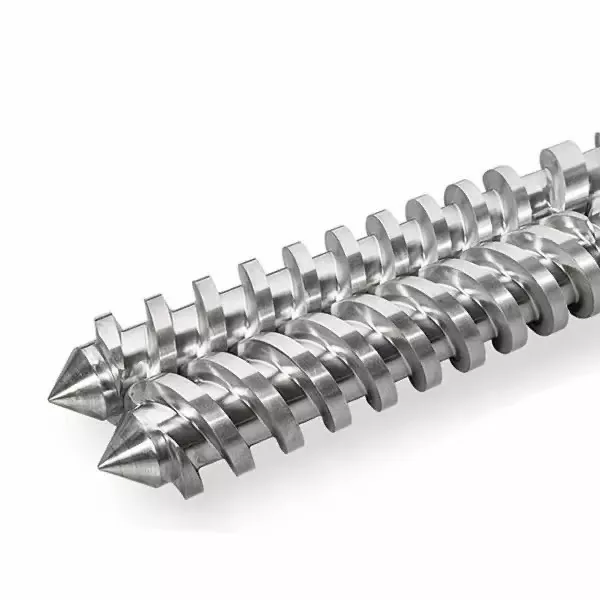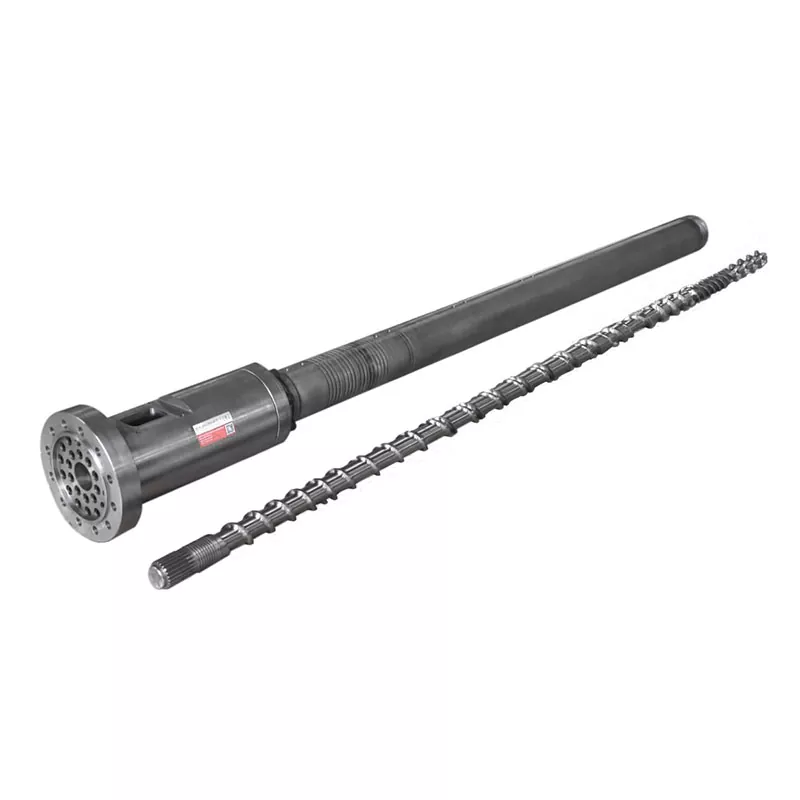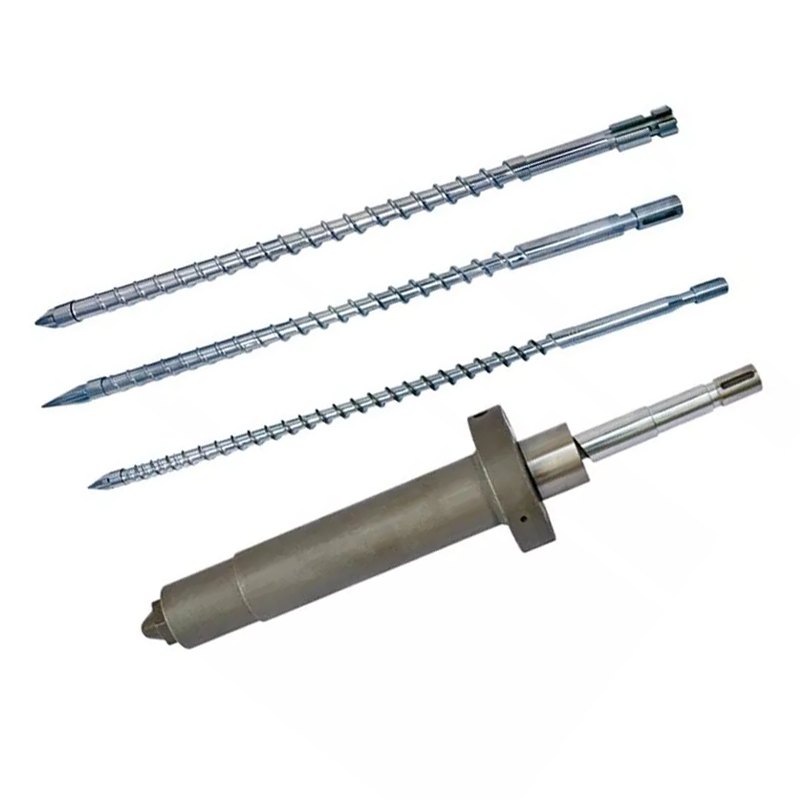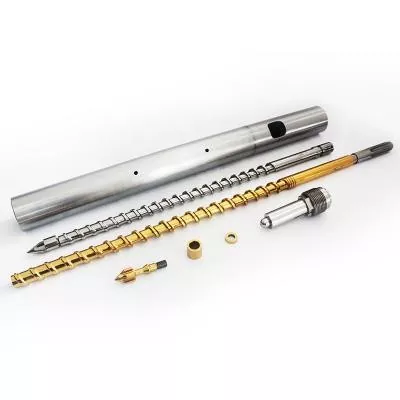
Tỷ lệ L/D trục vít phunlà chiều dài làm việc chia cho đường kính trục vít và hầu hết các vít phun chạy theo tỷ lệ 18:1 đến 25:1. Đây là điều mà không có bảng thông số kỹ thuật nào cho bạn biết: bạn không thể thay đổi L/D trên máy bạn đã sở hữu. Chiều dài được cố định bởi thùng. Những gì bạn có thể thay đổi làđường kính vítvà trong một thùng cố định, một lựa chọn sẽ di chuyển L/D, công suất bắn và áp suất phun cùng nhau, theo các hướng ngược nhau. Vít nhỏ hơn cho L/D cao hơn, cú đánh nhỏ hơn và áp lực lớn hơn. Hãy kết hợp giao dịch đó với nhựa và bộ phận của bạn và hầu hết các câu hỏi L/D đều tự trả lời.
Tỷ lệ L/D có ý nghĩa gì trên vít phun
L/D là chiều dài làm việc của trục vít (L) chia cho đường kính ngoài của nó (D). Một vít dài hơn chiều rộng 22 lần có L/D là 22:1.
Tỷ lệ tỷ lệ với kích thước. Vít 40 mm tỷ lệ 22:1 có chiều dài làm việc là 880 mm. Vít 80 mm tỷ lệ 22:1 dài 1.760 mm. Tỷ lệ giống nhau, máy rất khác nhau.
Tỷ lệ thực sự mô tả là gìcon vít phải thực hiện công việc của nó bao nhiêu đường băng. Cho ăn, nấu chảy và đo lường đều diễn ra dọc theo chiều dài đó. Chiều dài hơn có nghĩa là khả năng nóng chảy nhiều hơn và trộn nhiều hơn. Chiều dài ít hơn có nghĩa là ít hơn cả hai và ít thời gian hơn để vật liệu nóng.
Hầu hết các vít phun đều có tỷ lệ từ 18:1 đến 25:1, với tỷ lệ chung là 20:1 đến 22:1 trên các máy đa năng. Hướng dẫn trụ cột bao gồm bức tranh đầy đủ trongHướng dẫn sử dụng thùng vít ép phun.
Tại sao L/D phun lại ngắn hơn L/D ép đùn
Máy đùn thường chạy 25:1 đến 33:1. Vít phun vẫn ngắn hơn và lý do là do chu trình chứ không phải truyền thống.
Một trục vít máy đùn quay liên tục. Vật chất đi vào ở một đầu, di chuyển qua và rời đi ở đầu kia. Không có gì chờ đợi.
Vít phun hoạt động theo từng đợt. Nó quay để làm dẻo một phát, rút lại rồi dừng lại. Nó phun vào và khuôn nguội đi. Trong suốt thời gian đó, chất tan chảy trong thùng vẫn đứng yên và nóng.
Sự chờ đợi đó là toàn bộ sự khác biệt. Thùng dài hơn chứa nhiều tan chảy hơn và trên máy phun, tan chảy nhiều hơn có nghĩa là nhiều vật liệu chờ qua nhiều chu kỳ hơn. Đối với nhựa nhạy nhiệt, chiều dài tăng thêm không phải là dung lượng bổ sung. Đó là lịch sử nhiệt bổ sung.
Vì vậy, thiết kế ép phun cân bằng công suất nóng chảy với thời gian lưu trú, trong khi ép đùn chủ yếu chỉ mua công suất nóng chảy.
Điều không ai nói với bạn: Bạn không thể thay đổi L/D
Các bài viết về L/D nói như thể bạn được chọn một con số. Trên một máy bạn đã sở hữu, bạn thì không.
L được cố định bởi thùng.Thùng là một bình chịu áp được gia công được bắt vít vào khung máy, với các vùng gia nhiệt, họng cấp liệu và giá đỡ, tất cả đều được chế tạo xung quanh một chiều dài. Không ai làm thùng dài hơn.
Vì vậy, biến duy nhất còn lại trong L/D là D, đường kính trục vít. Thay đổi đường kính và tỷ lệ cũng thay đổi theo nó, vì chiều dài phía trên đường thẳng không bao giờ di chuyển.
Đây là lý do tại sao các nhà chế tạo máy liệt kê hai hoặc ba đường kính trục vít cho cùng một máy. Họ không cung cấp cho bạn ba kích cỡ ảnh. Họ đang cung cấp cho bạn ba điểm trên đường cong đánh đổi và kích thước cảnh quay chỉ là một trong những thứ đang chuyển động.
Đường kính trục vít: Đòn bẩy di chuyển mọi thứ
Trong một thùng cố định, một lựa chọn sẽ di chuyển bốn thứ cùng một lúc. Hiểu bảng này và bạn hiểu L/D tiêm.
| Nếu bạn chọn một... | Đường kính vít nhỏ hơn | Đường kính vít lớn hơn |
|---|---|---|
| Tỷ lệ L/D | Cao hơn(cùng L, D nhỏ hơn) | Thấp hơn(cùng L, D lớn hơn) |
| Khả năng bắn | Nhỏ hơn(âm lượng trên mỗi mm hành trình ít hơn) | lớn hơn |
| Áp suất phun có sẵn | Cao hơn(cùng một lực trên một diện tích nhỏ hơn) | Thấp hơn |
| Công suất nóng chảy mỗi lần bắn | Tốt hơn(nhiều L/D hơn cho ít vật liệu hơn) | Ít hào phóng hơn |
| Thời gian cư trú cho một phần nhất định | ngắn hơn(bắn sử dụng nhiều nòng nhỏ hơn) | dài hơn |
| Bộ vest | Các bộ phận có độ chính xác nhỏ, thành mỏng, nhựa có độ nhớt cao và nhạy nhiệt | Bức ảnh lớn, nhựa thông thường, phần dày |
Hãy đọc lại dòng áp lực, vì nó quyết định nhiều công việc hơn mọi người mong đợi. Bộ truyền động thủy lực hoặc điện của máy truyền lực cố định vào phía sau trục vít. Áp lực là lực chia cho diện tích. Vít nhỏ hơn có diện tích bề mặt nhỏ hơn nên cùng một lực sẽ tạo ra áp suất nóng chảy cao hơn.
Đó là lý do tại sao công việc có thành mỏng và độ nhớt cao thường xảy ra trên vít nhỏ: nó có thể đẩy tan chảy vào một khoang kín mà vít lớn không thể lấp đầy. L/D cao hơn đi kèm với nó là một phần thưởng chứ không phải ngẫu nhiên.
Và đọc cả hàng cư trú nữa. Nó là thứ lặng lẽ quyết định xem PC của bạn có bị ố vàng hay không.

L/D ảnh hưởng đến kích thước cảnh quay như thế nào
Đúng ra, L/D không đặt ra kích thước cảnh quay. Đường kính và hành trình: khối lượng bắn là diện tích mặt cắt ngang của trục vít nhân với khoảng cách nó di chuyển.
Nhưng trên máy thật, bạn không thể tách chúng ra, vì cùng một đường kính quyết định cú đánh của bạn cũng quyết định L/D của bạn. Chọn vít nhỏ cho chi tiết có độ chính xác nhỏ và đồng thời bạn đã chọn L/D cao hơn.
Kết quả thực tế là một kết quả hạnh phúc. Vít mang đến cho bạn một cú bắn nhỏ cũng mang lại cho bạn chiều dài nóng chảy trên mỗi gam vật liệu nhiều hơn và áp suất phun cao hơn. Ba đặc tính đó phù hợp với những công việc giống nhau, đó là lý do tại sao việc buôn bán thường diễn ra suôn sẻ.
Nơi mà nó không còn hạnh phúc nữa là khi bạn buộc một bộ phận vào sai vít. Thực hiện một cú bắn rất nhỏ trên một chiếc vít có đường kính lớn và bạn sẽ gặp phải điều tồi tệ nhất của cả hai: L/D thấp, thể tích thùng lớn so với cú đánh của bạn và vật liệu quay vòng nhiệt quá lâu.
Thời gian cư trú: Kẻ giết người chất lượng mà bạn có thể tính toán
Thời gian lưu trú là khoảng thời gian một miếng polymer nhất định giữ nóng bên trong thùng trước khi được bơm vào. Đây là con số bị đánh giá thấp nhất trong lĩnh vực ép phun và bạn có thể ước tính nó trong vòng ba mươi giây.
Thời gian lưu trú ≈ (công suất bắn thùng ÷ kích thước bắn của bạn) × thời gian chu kỳ
Cả hai công suất trong cùng một đơn vị. Lấy năng lực bắn từ đánh giá của máy.
Làm việc một ví dụ. Máy được đánh giá ở công suất bắn 200 g, chạy chi tiết 20 g trong chu kỳ 30 giây. Tỷ lệ này là 10, do đó quá trình tan chảy diễn ra trong khoảng mười chu kỳ. Thời gian cư trú là khoảng 300 giây, hoặc năm phút.
Năm phút ở nhiệt độ nóng chảy là một thời gian dài đối với PC, POM, PET hoặc PVC. Không có gì về cài đặt của bạn là sai. Đơn giản là bộ phận này quá nhỏ so với thùng và nguyên liệu đang nấu trong khi chờ đến lượt.
Bây giờ chuyển công việc đó sang một ốc vít nhỏ hơn. Công suất bắn giảm xuống, chẳng hạn như 80 g. Phần 20 g tương tự hiện sử dụng 1/4 thùng, quá trình tan chảy trải qua bốn chu kỳ thay vì mười và thời gian lưu giữ giảm xuống còn khoảng hai phút.
Bạn không thay đổi điểm đặt nào. Bạn đã thay đổi đường kính trục vít và kéo theo đó là vấn đề xuống cấp.
Dải công suất bắn 20–80%
Hướng dẫn trong ngành thường được trích dẫn là giữ cho cú đánh của bạn ở khoảng từ 20% đến 80% công suất bắn định mức của máy. Xác nhận dây đeo theo hướng dẫn sử dụng máy của bạn, nhưng logic đằng sau nó vẫn đúng ở mọi nơi.
Bên dưới ban nhạc, thời gian cư trú kéo dài. Vật liệu chịu nhiệt quá nhiều và nhựa nhạy cảm với nhiệt sẽ xuống cấp. Đây là sự thất bại mà công thức trên nắm bắt được.
Phía trên ban nhạc, có hai điều bị phá vỡ. Không còn đủ nòng để giữ một tấm đệm thích hợp, vì vậy việc đóng gói sẽ không nhất quán với các cú bắn. Và vít có ít thời gian và chiều dài hơn để nấu chảy một thùng vật liệu gần đầy, do đó chất lượng nấu chảy sẽ bị ảnh hưởng chính xác khi bạn yêu cầu nhiều nhất.
Đất ở giữa dải và máy có chỗ để làm việc. Nếu bộ phận của bạn nằm bên ngoài nó, cách khắc phục chính xác là đường kính vít khác hoặc một máy khác, không phải là một tập hợp cài đặt quy trình chính xác.
L/D ảnh hưởng đến chất lượng nóng chảy như thế nào
Chiều dài là khả năng nóng chảy, và khả năng nóng chảy là chất lượng.
Nhiều L/D hơn sẽ làm tan chảy hoàn toàn hơn.Các viên rắn phải di chuyển xa hơn so với thành thùng nóng, do đó, ít chúng tồn tại ở dạng chưa tan chảy hơn. Các đốm cứng và tạp chất hình thấu kính trong bộ phận này là nguyên nhân gây hư hỏng tan chảy và độ dài sẽ chống lại chúng.
Nhiều L/D hơn sẽ làm tan chảy đồng nhất hơn.Nhiệt độ đồng đều, màu sắc và chất độn phân bổ tốt hơn, đồng thời độ tan chảy đến vòng kiểm tra đồng nhất hơn từ lần bắn này sang lần bắn khác. Điều đó hiển thị dưới dạng cửa sổ quy trình rộng hơn.
Nhiều L/D hơn cũng cho biết nhiều lịch sử nhiệt hơn.Cùng một chiều dài nóng chảy hoàn toàn cũng giữ được vật liệu lâu hơn và đối với PVC, PC, POM và PET, đó là chi phí chứ không phải lợi ích.
Vì vậy, chất lượng tan chảy không phải là trường hợp càng nhiều thì càng tốt. Đó là sự cân bằng: chiều dài vừa đủ để tan chảy hoàn toàn, thể tích thùng không quá lớn khiến vật liệu phải chờ quá lâu mới được sử dụng. Khi khả năng nấu chảy là hạn chế cụ thể của bạn, vít chắn sẽ nâng nó lên mà không cần thêm một milimet thùng nào.
Chọn L/D và Đường kính theo Nhựa và Bộ phận
Đặt các giao dịch lại với nhau và sự lựa chọn sẽ nằm ngoài nhựa và bộ phận.
| Tình huống của bạn | Nghiêng về phía | Tại sao |
|---|---|---|
| Các bộ phận chính xác nhỏ, có thành mỏng | Vít nhỏ hơn, L/D cao hơn | Áp suất phun cao hơn lấp đầy các phần mỏng; tan chảy tốt trên mỗi gam; nơi cư trú ngắn |
| Nhựa nhạy nhiệt (PC, POM, PET, PVC) | Vít nhỏ hơn để bắn; đầu ngắn hơn của dải L/D | Thời gian cư trú là kẻ thù. Giữ phát bắn lớn so với dung tích nòng súng |
| Nhựa kỹ thuật có độ nhớt cao | Vít nhỏ hơn, L/D cao hơn | Cần áp lực để lấp đầy và chiều dài để tan chảy hoàn toàn |
| Hạt nhựa cỡ lớn (PE, PP, PS) | Vít lớn hơn, L/D thấp hơn | Năng lực dẫn đầu; những loại nhựa này chịu được thời gian nóng chảy giảm |
| Các bộ phận có thành dày, chu kỳ chậm | Vít lớn hơn, nơi cư trú của đồng hồ | Chu kỳ dài nhân lên thời gian cư trú. Tính toán lại trước khi cam kết |
| Hợp chất chứa đầy thủy tinh hoặc mài mòn | Đường kính mỗi phần; thay đổibề mặt | L/D theo sau phần này. Câu trả lời về độ mòn là lỗ khoan lưỡng kim, không phải chiều dài khác |
| Không tan chảy ở sản lượng cao | Cùng đường kính; vít rào chắn | Bạn cần công suất nóng chảy, không phải chiều dài thùng. Dù sao thì thùng cũng không thay đổi |
Lưu ý hai hàng cuối cùng. Hai trong số những vấn đề phổ biến nhất mà các nhà đúc khuôn mang đến cho chúng ta hoàn toàn không phải là vấn đề L/D, và việc mua một đường kính vít khác để giải quyết chúng sẽ lãng phí tiền bạc.
Những lỗi L/D thường gặp trong ép phun
- Sao chép L/D ép đùn.Số 30:1 từ bàn máy đùn được áp dụng cho trục vít phun sẽ bỏ qua vấn đề thời gian lưu trú xác định quá trình ép phun. Hai máy làm những công việc khác nhau.
- Giả sử lâu hơn thì tốt hơn.Càng dài thì càng tan chảyVàlịch sử nhiệt hơn. Trên nhựa nhạy nhiệt, cái thứ hai thắng và vật liệu xuống cấp.
- Bỏ qua tỷ lệ bắn trên công suất.Vấn đề chất lượng phổ biến nhất mà chúng tôi thấy có liên quan đến hình học là một phần nhỏ được nấu trong thùng lớn. Không ai kiểm tra nó vì nó không có trên bất kỳ màn hình cài đặt nào.
- Tin rằng L/D có thể được thay đổi trên máy hiện có.Nó không thể. Bộ nòng L. Chỉ có đường kính là do bạn lựa chọn.
- Đổ lỗi cho L/D về vấn đề tan chảy.Nếu chất chưa nấu chảy chỉ xuất hiện ở sản lượng cao thì khả năng nấu chảy của bạn thấp chứ không phải thùng của bạn. Một vít rào chắn cố định điều đó trong cùng một thùng.
- Đổ lỗi cho L/D về vấn đề hao mòn.Đầu ra rơi ở cùng tốc độ vít là khe hở bị mòn chứ không phải hình học. Đo lường nó trước khi bạn thiết kế lại bất cứ điều gì.

Cách đặt mua vít phù hợp
Một nhà sản xuất ốc vít thiết kế từ những gì bạn nói với họ. Gửi những thứ này và đề xuất đường kính và hình học sẽ theo sau.
- Thương hiệu máy, model và đường kính trục vít hiện tại.Một bức ảnh bảng tên bao phủ hầu hết nó và nó cho chúng tôi biết chiều dài thùng mà bạn đang làm việc bên trong.
- Công suất bắn định mức của máy,nếu bạn biết điều đó và trọng lượng thực tế của bộ phận của bạn.
- Thời gian chu kỳ.Với 2 con số trên có thể tính được thời gian cư trú cho bạn.
- Hàm lượng nhựa, cấp độ và chất độn.Điều này thúc đẩy biên dạng nén và xử lý bề mặt cũng như đường kính.
- Khiếm khuyết mà bạn mong muốn đã biến mất.Điểm vàng ở nơi cư trú. Điểm không tan ở khả năng nóng chảy. Những cú đánh ngắn hướng vào áp suất hoặc vào vòng kiểm tra. Mỗi người có một câu trả lời khác nhau.
- Một bản vẽ hoặc chiếc vít bị mòn của bạn.Hoặc cho phép chúng tôi xây dựng trên máy của bạn. Một bộ phận bị mòn được đo trên thiết bị CMM chính xác đến ±0,01 mm và hình dạng được tái tạo lại.
Tại sao nên làm việc với Nanhaiya
Gửi cho chúng tôi trọng lượng bộ phận, thời gian chu kỳ và kiểu máy và chúng tôi sẽ chạy số học về thời gian lưu trú trước khi báo giá cho bạn bất kỳ điều gì. Đôi khi câu trả lời là đường kính vít khác nhau. Đôi khi đó là một vít chắn trong thùng mà bạn đã có. Đôi khi công việc của bạn thuộc về một máy khác và chúng tôi sẽ nói như vậy.
Khi một chiếc ốc vít mới là câu trả lời, Nanhaiya đã chế tạovít ép phunvà thùng trong hơn hai mươi năm, bằng 38CrMoAlA, 42CrMo, SKD-61 và thép không gỉ, thấm nitrid hoặc lưỡng kim với lớp hợp kim chịu lực vonfram 2,5–3 mm ở nhiệt độ lên tới 62 HRC khi thức ăn yêu cầu.
Chúng tôi xây dựng theo bản vẽ, mẫu máy hoặc mẫu bị mòn của bạn vớisự thay thếtương thích với các thương hiệu máy lớn, đặt hàng tối thiểu một bộ và báo giá trong vòng 12 giờ.
Chống ố vàng, không tan, hay bắn ngắn? Gửi mẫu máy, trọng lượng bộ phận, thời gian chu kỳ và nhựa của bạn. Chúng tôi sẽ cho bạn biết đó là L/D, đường kính, khả năng nóng chảy hay độ mòn và báo giá trong vòng 12 giờ.
Nhận đề xuất vítCâu hỏi thường gặp
Tỷ lệ L/D điển hình cho vít ép phun là gì?
Hầu hết các vít phun chạy trong khoảng từ 18:1 đến 25:1, với tỷ lệ chung là 20:1 đến 22:1 trên các máy đa năng. Các loại nhựa nhạy nhiệt có xu hướng có đầu ngắn hơn vì vật liệu ít nóng hơn. Nhựa kỹ thuật cần nấu chảy kỹ lưỡng sẽ có ưu điểm là đầu dài hơn.
Tôi có thể thay đổi tỷ lệ L/D trên máy ép phun của mình không?
Không trực tiếp. Chiều dài được cố định bởi nòng súng được gia công vào máy. Những gì bạn có thể thay đổi là đường kính vít và vì L không đổi nên đường kính nhỏ hơn sẽ tự động mang lại L/D cao hơn. Lựa chọn duy nhất đó cũng thay đổi khả năng bắn và áp suất phun hiện có của bạn.
Tỷ lệ L/D có ảnh hưởng đến kích thước ảnh không?
Một cách gián tiếp và không thể tách rời. Khối lượng bắn đến từ đường kính trục vít và hành trình, không phải từ L/D. Nhưng trên một nòng cố định, đường kính quyết định cú đánh của bạn cũng quyết định L/D của bạn. Chọn vít nhỏ hơn để bắn nhỏ hơn và đồng thời bạn nhận được L/D cao hơn và áp suất phun cao hơn.
Làm cách nào để tính thời gian lưu trú trong quá trình ép phun?
Chia công suất bắn định mức của máy cho kích thước ảnh thực tế của bạn, sau đó nhân với thời gian chu kỳ. Một máy 200 g chạy bộ phận 20 g trong chu kỳ 30 giây sẽ có thời gian lưu trú khoảng 300 giây hoặc năm phút. Đó là một thời gian dài để giữ PC, POM, PET hoặc PVC ở nhiệt độ nóng chảy.
Tại sao L/D phun lại ngắn hơn L/D ép đùn?
Bởi vì vít phun hoạt động theo từng đợt. Nó làm dẻo một phát bắn, sau đó dừng lại trong khi máy phun và khuôn nguội đi, đồng thời chất tan chảy trong thùng luôn nóng. Máy đùn chạy liên tục và không có gì chờ đợi. Chiều dài nòng tăng thêm trên máy phun là lịch sử nhiệt tăng thêm, không chỉ là khả năng nóng chảy tăng thêm, do đó vít phun sẽ ngắn hơn.
Cú đánh của tôi nên sử dụng bao nhiêu phần trăm dung tích thùng?
Hướng dẫn thường được trích dẫn là khoảng 20% đến 80% công suất bắn định mức và hướng dẫn sử dụng máy của bạn là cơ quan có thẩm quyền. Dưới dải đó, thời gian lưu trú kéo dài và vật liệu nhạy cảm với nhiệt bị thoái hóa. Bên trên nó, không còn chỗ cho một tấm đệm thích hợp và mất ít thời gian hơn để làm tan chảy một thùng gần đầy.
L/D cao hơn có tốt hơn cho việc ép phun không?
Không tự động. Chiều dài lớn hơn sẽ làm tan chảy hoàn toàn hơn và tan chảy đồng đều hơn, giúp cải thiện chất lượng. Nó cũng giữ vật liệu nóng lâu hơn, làm phân hủy các loại nhựa nhạy nhiệt. L/D phù hợp sẽ làm tan chảy hoàn toàn vật liệu của bạn mà không giữ vật liệu lâu hơn mức cần thiết.
Các bộ phận của tôi đang ố vàng. Đó có phải là vấn đề L/D không?
Thông thường, đó là vấn đề về thời gian cư trú, là vấn đề về công suất bắn từ kích thước đến thùng. Trước tiên hãy chạy tính toán nơi cư trú. Nếu một bộ phận nhỏ đang được nấu trong thùng lớn thì việc không cài đặt nhiệt độ và không có hình dạng vít sẽ khắc phục được. Đường kính trục vít nhỏ hơn hoặc máy nhỏ hơn sẽ làm được.