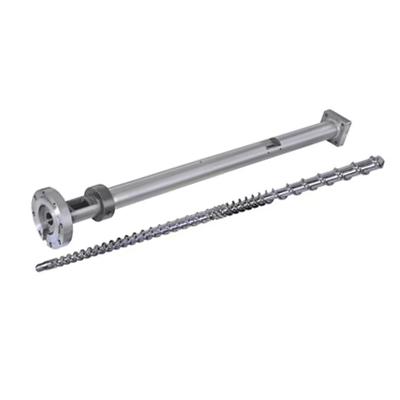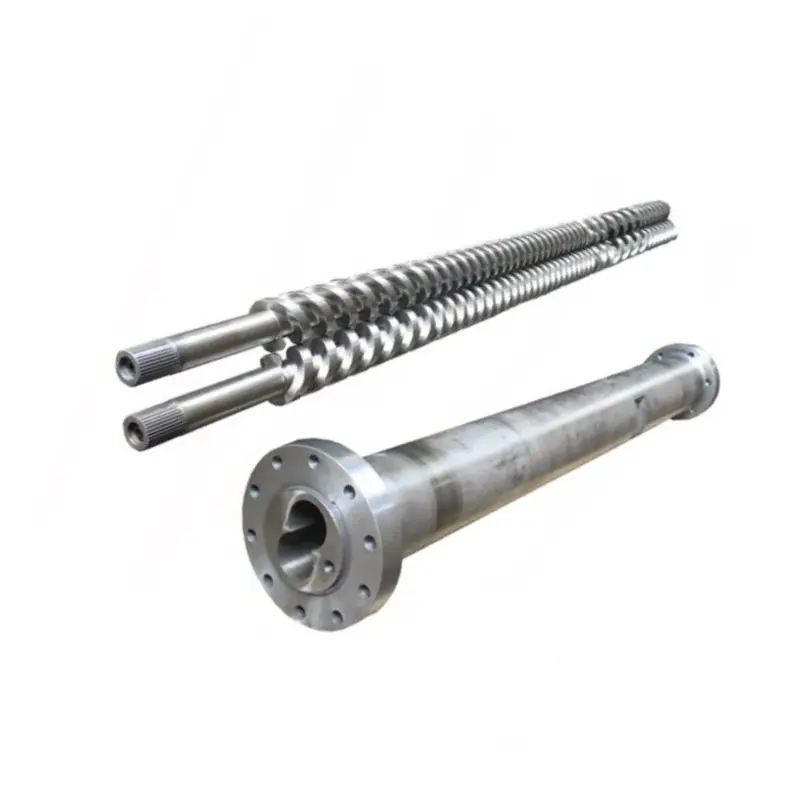

Thùng vít thực sự làm gì
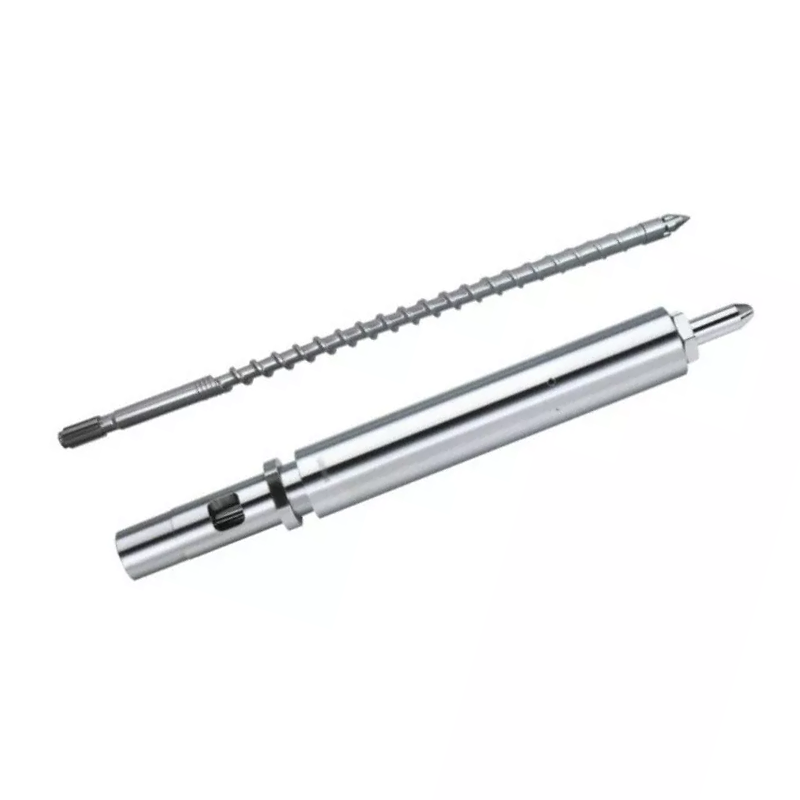
Vít và nòng hoạt động như một cặp phù hợp. Đây là trình tự mỗi chu kỳ:
- cho ăn— Hạt nhựa rơi từ phễu vào khu vực cấp liệu.
- tan chảy- Vít quay tạo ra nhiệt cắt. Kết hợp với máy gia nhiệt dạng thùng, viên sẽ tan chảy và nén lại.
- Đo sáng- Sự tan chảy trở nên đồng đều về nhiệt độ và áp suất trước khi phun.
- tiêm– Vít di chuyển về phía trước giống như một pít tông, đẩy nhựa nóng chảy vào khuôn.
Mọi biến số thiết kế - hình học, tỷ lệ vùng, xử lý bề mặt - đều ảnh hưởng đến mức độ thực hiện của bốn bước đó. Sự không khớp ở bất kỳ một trong số chúng đều xuất hiện dưới dạng vấn đề về sản xuất.
Quyết định 1: Tỷ lệ L/D
Tỷ lệ L/D (chiều dài trục vít chia cho đường kính của nó) là con số quan trọng nhất trên bảng thông số kỹ thuật. Nó kiểm soát thời gian lưu trú, chất lượng trộn và phân phối nhiệt.Hầu hết các ứng dụng ép phun đa năng đều sử dụng tỷ lệ 20:1.
| Nhựa | L/D đề xuất |
|---|---|
| PP, PE, PS (tiêu chuẩn) | 18:1 – 20:1 |
| ABS, PC | 20:1 – 24:1 |
| PVC (nhạy cảm với nhiệt) | 16:1 – 20:1 |
| THÚ CƯNG | 20:1 – 22:1 |
| Ni-lông (PA) | 18:1 – 20:1 |
| Vật liệu gia cố GF | 20:1 – 24:1 |
Quyết định 2: Tỉ số nén
Tỷ số nén (CR) đo lường mức độ thu hẹp của kênh vít từ vùng cấp liệu đến vùng đo sáng. CR cao hơn nén sự tan chảy mạnh hơn - tốt cho nhựa vô định hình mềm dần. CR thấp hơn nhẹ nhàng hơn, đó là điều bạn cần đối với các vật liệu nhạy cảm với nhiệt hoặc chứa đầy chất xơ.
| Nhựa | Tỷ lệ nén |
|---|---|
| ABS, PC, PMMA (vô định hình) | 3,0 – 3,5:1 |
| PP, PE, Nylon (bán tinh thể) | 2,5 – 3,0:1 |
| PVC | 2,0 – 2,5:1 |
| THÚ CƯNG | 2,3 – 2,6:1 |
| Được gia cố bằng GF ( ≥15%) | 2,0 – 2,5:1 |
Quyết định 3: Tỷ lệ khu vực
Vít phun tiêu chuẩn chia thành ba vùng. Tỷ lệ của từng vùng cũng quan trọng như tổng L/D.
- Vùng nạp (L1):Các kênh sâu tiếp nhận các viên rắn từ phễu. Dài hơn = công suất thông lượng nhiều hơn.
- Vùng nén (L2):Độ sâu kênh giảm dần. Hầu hết sự tan chảy xảy ra ở đây.
- Vùng đo sáng (L3):Các kênh nông, nhất quán. Đảm bảo nhiệt độ và áp suất nóng chảy đồng đều trước khi phun.
| Nhựa | Thức ăn (L1) | Nén (L2) | Đo sáng (L3) |
|---|---|---|---|
| PP / PE | 50% | 25% | 25% |
| ABS / PC | 40% | 40% | 20% |
| THÚ CƯNG | 40% | 40% | 20% |
| Ni-lông (PA) | 35–45% | 35–40% | 20–25% |
| PVC | 35% | 50% | 15% |
Quyết định 4: Chất liệu thùng vít
38CrMoALA — Đường cơ sở tiêu chuẩn
Vít ép phun của Nanhaiya được sản xuất từ Thép hợp kim 38CrMoALA, được xử lý nhiệt và làm nguội. Vật liệu cơ bản này xử lý tốt các loại nhựa nhiệt dẻo tiêu chuẩn như PE, PP, PS và ABS, với tuổi thọ xấp xỉ10.000–20.000 giờtrong điều kiện hoạt động bình thường.
thấm nitơ
Thấm nitơ khí ở 500–560°C tạo thành lớp thấm nitơdày 0,5–0,8mmvới độ cứng là950–1050 HV (~62 HRC). Điều này cải thiện khả năng chống mài mòn từ 30–40% so với thép chưa được xử lý. Tiêu chuẩn cho hầu hết các ứng dụng ép phun chạy các vật liệu không được lấp đầy hoặc được đổ đầy nhẹ.

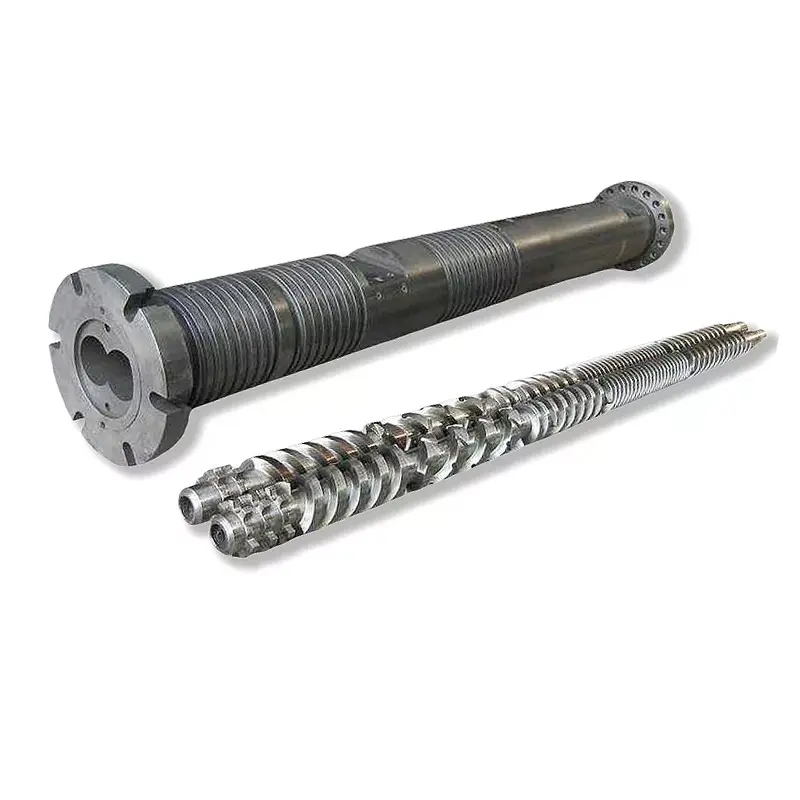
Vít ép phun đột biến Nanhaiya (đột ngột) - thích hợp cho các loại nhựa kết tinh như PP, PE và Nylon.
Lưỡng kim — Dành cho ứng dụng mài mòn
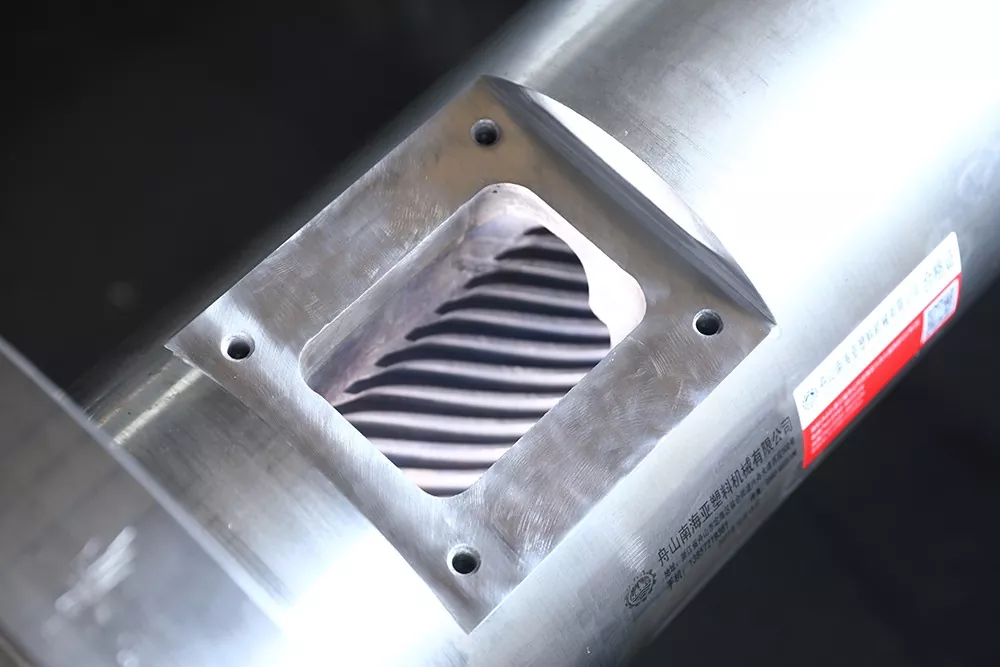
Thùng lưỡng kim có lớp lót chống mài mòn bằng hợp kim cao được liên kết bằng kim loại với lỗ nòng. Quá trình lưỡng kim của Nanhaiya đạt đượcĐộ cứng lỗ khoan bên trong 62 HRCthông qua hàn phun hợp kim cứng xung quanh các khu vực có độ mài mòn cao bên trong thùng.
| Ứng dụng | Vật liệu vít | Xử lý thùng |
|---|---|---|
| PE, PP, PS (không điền) | 38CrMoALA thấm nitơ | Nitơ tiêu chuẩn |
| ABS, PC, Nylon (không điền) | 38CrMoALA thấm nitơ | Nitơ tiêu chuẩn |
| PA + GF 30% | 38CrMoALA, dập tắt + ủ | Nitrided hoặc lưỡng kim |
| Hàm lượng GF 15–50% | Các cạnh bay lưỡng kim / TC | Lưỡng kim |
| Nhựa PVC/nhựa ăn mòn | Hợp kim chống ăn mòn | Lưỡng kim (loại CR) |
| Đầy sợi carbon | cacbua vonfram | Lỗ khoan phun TC |
Quyết định 5: Đường kính trục vít và kích thước bắn
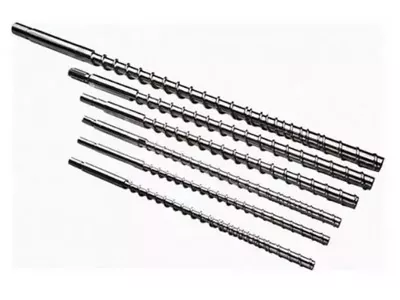
Ảnh thực tế của bạn phải nằm giữa35% và 70%khả năng bắn tối đa của vít. Dưới 35%, vật liệu nằm trong thùng quá lâu và có nguy cơ xuống cấp. Trên 70%, vít không thể phục hồi đủ nhanh trong chu kỳ.
Dưới đây là các cấu hình phổ biến có sẵn từ Nanhaiya:
| Lượng tiêm (g) | Vít Ø × Chiều dài (mm) | Thùng Ø × Chiều dài (mm) |
|---|---|---|
| 30–90 | Φ30×900 | Φ85×860 |
| 60–125 | Φ35×910 | Φ85×860 |
| 100–150 | Φ38×935 | Φ95×900 |
| 125–300 | Φ42×1030 | Φ105×1110 |
| 250–400 | Φ45×1210 | Φ115×1165 |
| 300–500 | Φ50×1300 | Φ125×1260 |
| 500–700 | Φ60×1380 | Φ140×1350 |
| 700–1000 | Φ70×1790 | Φ160×1685 |
| 1000–1500 | Φ160×3500 | Φ270×3200 |
| 1300–2500 | Φ170×3415 | Φ317×3380 |

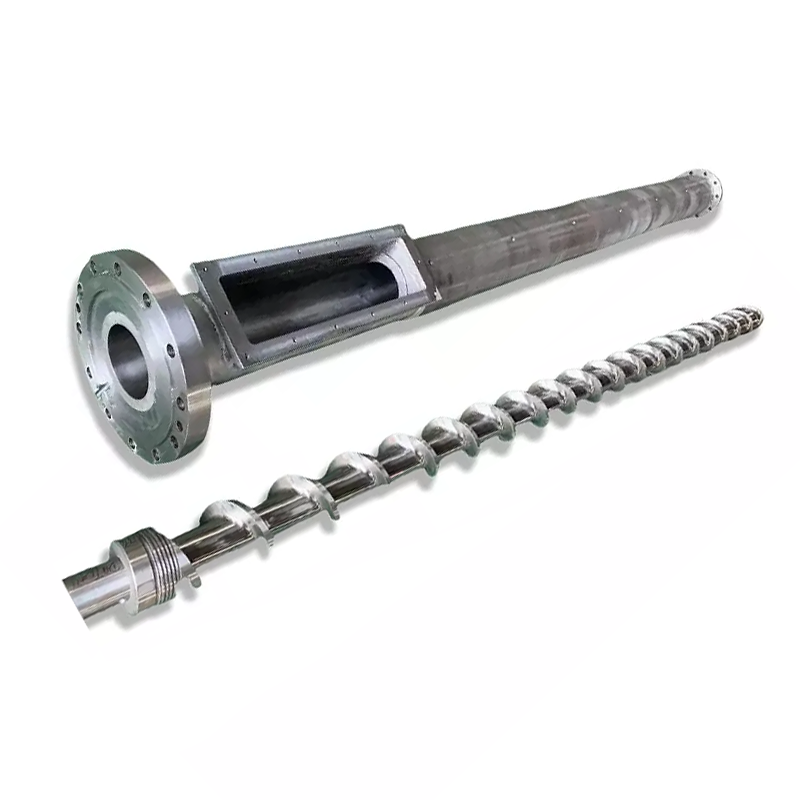
Vít ép phun dần dần Nanhaiya - tốt hơn cho các loại nhựa vô định hình như ABS, PC và PMMA.
Dấu hiệu cảnh báo Vít hiện tại của bạn không phù hợp với công việc
- Đốm đen hoặc vết cháy- Vật liệu xuống cấp do thời gian lưu trú quá lâu hoặc điểm nóng. Kiểm tra vùng nhiệt độ thùng và độ hở vít.
- Trọng lượng bắn không nhất quán- Thường là van một chiều bị mòn hoặc khe hở giữa vít và thùng quá lớn cho phép dòng chảy ngược.
- Đánh dấu vết trên bề mặt- Độ ẩm hoặc khí trong tan chảy. Có thể cho thấy quá trình sấy khô trước không phù hợp hoặc hình dạng vít không được thông hơi đúng cách.
- Phục hồi chậm/thời gian chu kỳ dài- Khả năng hóa dẻo không đủ. Đường kính trục vít có thể cần phải tăng lên.
- Phế liệu cao khi thay đổi màu sắc- Trộn kém trong vùng đo sáng. Một bộ phận trộn Maddock hoặc rào cản được thêm vào vít thường giải quyết được vấn đề này.
Những điều cần nói với nhà sản xuất của bạn khi yêu cầu báo giá
- Thương hiệu và model máy- hoặc đường kính lỗ và kích thước mặt bích đối với máy không đạt tiêu chuẩn
- Nhựa nguyên sinh- bao gồm loại phụ và tỷ lệ phần trăm nếu có
- Phạm vi kích thước bắn- tối thiểu và tối đa tính bằng gam
- Thời gian chu kỳ mục tiêu
- Vấn đề hiện tại bạn đang cố gắng giải quyết- nếu có
Nhận đề xuất kỹ thuật từ Nanhaiya
Chúng tôi trả lời trong vòng 12 giờ. Đội ngũ kỹ thuật của chúng tôi có thể chỉ định hình dạng vít, loại vật liệu và kích thước phù hợp cho máy và nhựa của bạn — trước khi bạn đưa ra báo giá.