Đồng hồ hẹn giờ phục hồi chậm có thể chỉ ra vấn đề cấp liệu, quy trình đã thay đổi hoặc phần cứng bị mòn. Chẩn đoán hữu ích sẽ cho bạn biết cái nào và liệu nó có thực sự khiến bạn mất thời gian chu kỳ hay không.
Nếu quá trình phục hồi vít ép phun mất quá nhiều thời gian, trước tiên hãy xác nhận rằng việc này làm trì hoãn chu kỳ. Sau đó kiểm tra tính liên tục của quá trình nạp, tốc độ trục vít thực tế, áp suất ngược và nhiệt độ so với quá trình chạy tham chiếu ổn định. Kiểm tra hình học và độ mòn khi những lần kiểm tra đó không giải thích được sự mất mát. Chỉ thay thế các thành phần sau khi xác định được chức năng giới hạn.

Đầu tiên, xác định xem quá trình phục hồi có nằm trong lộ trình quan trọng của chu kỳ hay không
Thu hồi vít là giai đoạn làm dẻo và đo sáng: vít quay, chuẩn bị lần bắn tiếp theo và rút lại khi chất tan chảy tích tụ phía trước nó. Nó khác với tiêm, khi vít di chuyển về phía trước để thực hiện cú đánh đó. Kiểm tra định nghĩa bộ hẹn giờ của bộ điều khiển của bạn, đặc biệt xem nó có bao gồm độ trễ hoặc giải nén hay không.
Quá trình phục hồi thường chồng chéo một phần của quá trình làm mát. Do đó, ảnh hưởng của nó đối với tổng thời gian chu kỳ phụ thuộc vào thời điểm quá trình khôi phục bắt đầu và hành động nào của máy phải đợi quá trình khôi phục kết thúc. Đọc dấu vết trình tự thay vì giả định rằng mỗi giây bị xóa khỏi quá trình khôi phục sẽ xóa một giây khỏi chu kỳ.
| Thời gian phục hồi | Đợi ngoài cửa sổ | Sự thay đổi có ý nghĩa gì |
|---|---|---|
| 12 giây | 2 giây | Quá trình khôi phục đang trì hoãn hành động tiếp theo. |
| 9 giây | 0 giây | Cải tiến khôi phục 3 giây sẽ loại bỏ 2 giây chờ đợi. |
| 7 giây | 0 giây | Việc khôi phục thêm 2 giây nữa sẽ không làm giảm chu kỳ nữa trong ví dụ này. |
Câu hỏi đầu tiên của chúng tôi là liệu máy đang chờ tan chảy hay chỉ đơn giản là báo cáo con số bạn muốn giảm. Nếu quá trình phục hồi đã vừa vặn thoải mái trong khoảng thời gian có sẵn, chúng tôi sẽ tập trung vào tính nhất quán và chất lượng nấu chảy trước khi đề xuất vít có công suất cao hơn.
Để có giải thích rộng hơn về hội đồng, hãy xemHướng dẫn sử dụng thùng vít ép phun. Ở đây, mục tiêu hẹp hơn: xác định lý do tại sao quá trình phục hồi lại thay đổi và hành động nào được chứng minh bằng chứng ủng hộ.
Sự thay đổi đột ngột và sự suy giảm dần dần cần những điểm xuất phát khác nhau
Lưu tham chiếu trước khi điều chỉnh máy. So sánh cùng loại nhựa, tỷ lệ nghiền lại, cài đặt bắn, khuôn và điều kiện nhiệt độ. Ghi lại các chu kỳ riêng lẻ cũng như mức trung bình; đôi khi sự phục hồi rất chậm có thể làm gián đoạn sản xuất ngay cả khi mức trung bình có thể chấp nhận được.
| mô hình quan sát | Kiểm tra trước | Bằng chứng đáng ghi lại |
|---|---|---|
| Tăng đột ngột sau khi thay đổi nguyên liệu hoặc công thức | Dạng thức ăn, xay lại, điều kiện sấy và cài đặt được chuyển | Lô nguyên liệu, tỷ lệ pha trộn, tình trạng hạt và hồ sơ trước/sau quá trình |
| Chu kỳ chậm không liên tục với các chu kỳ bình thường giữa chúng | Sự gián đoạn nguồn cấp dữ liệu, cầu nối và sự thay đổi tốc độ thực tế | Dấu vết khôi phục, hoạt động của trình tải và RPM thực tế cho cùng một chu kỳ |
| Sự phục hồi dần dần xấu đi dưới một nhiệm vụ ổn định | Xác minh điều kiện vận hành, sau đó kiểm tra độ mòn | Dữ liệu phục hồi lịch sử và kích thước vít/thùng đo được |
| Tải cao và RPM thực tế dưới lệnh | Truyền động máy, giới hạn mô men xoắn và điều kiện nhiệt | RPM thực tế so với lệnh, xu hướng tải và cảnh báo máy |
| Sự cố bắt đầu ngay sau khi thay thế linh kiện | Nhận dạng bộ phận đã cài đặt, kích thước, hình học và lắp ráp | Bản sửa đổi bản vẽ đã được phê duyệt, các bộ phận được trang bị và cài đặt vận hành |
Những mẫu này quyết định trình tự điều tra; không có gì là bằng chứng của chính nó. Một lỗi đột ngột kèm theo tiếng ồn, điểm số hoặc tải bất thường cần được bộ phận bảo trì máy nhanh chóng chú ý, ngay cả khi thời gian ban đầu giống như một sự cố quy trình.
Xác nhận rằng các viên liên tục chạm tới vít
Phễu đầy không chứng tỏ rằng vít đang được nạp. Kiểm tra bộ nạp, cầu trượt, đường dẫn nguyên liệu và làm mát họng cấp liệu. Tìm kiếm sự gián đoạn trùng với chu kỳ chậm trước khi thay đổi phần nén hoặc đặt mua vít mới.
của Asahi KaseiHướng dẫn của Asaclean về bắc cầu nối nguồn cấp dữ liệugiải thích tại sao nhiệt gần khu vực thùng phía sau có thể làm mềm viên sớm. Các viên này có thể kết tụ và cản trở lối đi, khiến vít thiếu vật liệu mặc dù nhựa vẫn ở trên nó.
Kiểm tra những gì đã thay đổi trong chính nguồn cấp dữ liệu. Tỷ lệ nghiền lại khác, nhiều hạt mịn hơn hoặc hạt không đều đáng được quan tâm. Celanese liên kết cụ thể chất lượng hạt nghiền lại với các vấn đề cấp liệu và phục hồi trongHướng dẫn xử lý Vectra® LCP. Các khuyến nghị của nó dành riêng cho từng loại vật liệu, nhưng chúng cung cấp lý do cụ thể để ghi lại tình trạng hạt thay vì chỉ tên nhựa.
Nếu khả năng phục hồi kém đi sau khi thay đổi lần nghiền lại, chúng tôi sẽ so sánh nó với nguồn cấp dữ liệu tham chiếu đã được phê duyệt trước khi thay đổi phần cứng. Nếu hành vi khôi phục cũ quay trở lại thì việc điều tra nguồn cấp dữ liệu đã được ưu tiên. Kết quả đó mang lại cho nhà máy hướng đi tốt hơn nhiều so với yêu cầu “đinh vít nhanh hơn”.
Việc sấy khô vẫn cần đáp ứng yêu cầu của nhà cung cấp nhựa. Đừng cho rằng độ ẩm là nguyên nhân cho mọi vấn đề về thời gian hoặc việc phục hồi có thể chấp nhận được chứng tỏ nhựa đủ khô. Khả năng xử lý và chất lượng phần cuối cùng cần được kiểm tra riêng.
Kiểm tra tốc độ thực tế, áp suất ngược và nhiệt độ nóng chảy cùng nhau
Đọc RPM thực tế, không chỉ điểm đặt
Nếu lệnh không thay đổi nhưng vít quay chậm hơn, hãy kiểm tra giới hạn vận hành và trạng thái truyền động của máy. Đề xuất hình học không thể giải quyết khoảng cách không giải thích được giữa tốc độ được yêu cầu và tốc độ được phân phối. Ghi lại tốc độ thực tế trong hành trình phục hồi, đặc biệt là khi bắt đầu giảm tốc độ.
RPM cũng cần đường kính trục vít có ý nghĩa rất lớn. Của chúng tôiphạm vi vít ép phunbao gồm đường kính từ 30 đến 170 mm. Việc chuyển cài đặt tốc độ quay giữa các đường kính khác nhau sẽ thay đổi tốc độ ngoại vi ở bề mặt vít.
Tốc độ ngoại vi, m/s = π × đường kính, mm × RPM 60.000
Ở tốc độ 100 vòng/phút, vít 40 mm có tốc độ ngoại vi khoảng 0,209 m/s; vít 60 mm đạt khoảng 0,314 m/s. Đây là những ví dụ được tính toán, cài đặt không được đề xuất hoặc tính toán trực tiếp về tốc độ cắt tan chảy.
Sử dụng hướng dẫn xử lý loại nhựa thực tế và giới hạn của máy để đánh giá tốc độ. Việc tăng RPM chỉ hữu ích nếu máy có thể cung cấp nó và kết quả là độ tan chảy vẫn ở mức chấp nhận được.
Tìm hiểu lý do tại sao áp suất ngược được đặt ở vị trí đó
Áp suất ngược cản trở sự rút lui của trục vít trong quá trình phục hồi và ảnh hưởng đến cách vật liệu dẻo hóa. Nếu nó được tăng lên để giải quyết vấn đề trộn hoặc đo lường, thì việc giảm nó chỉ để cải thiện bộ đếm thời gian có thể khiến vấn đề chất lượng đó quay trở lại. Xác nhận xem áp suất hiển thị là áp suất thủy lực hay áp suất nhựa cụ thể trước khi so sánh máy.
Một khuyến nghị về áp suất ngược phổ quát đặc biệt không có ích. Đối với Vectra LCP,Celanese chỉ định áp suất ngược tối thiểu, cụ thể là 5-15 bar, đồng thời cảnh báo về hiện tượng quá nhiệt và hư hỏng sợi khi áp suất quá cao. Đó là hướng dẫn dành cho Vectra, không phải là cài đặt để sao chép vào quy trình PP, ABS hoặc PC.
Kiểm tra sự tan chảy trước khi chấp nhận cài đặt nhanh hơn
Điểm đặt thùng không mô tả đầy đủ điều kiện nhiệt của tan chảy. Thực hiện theo quy trình đo nhiệt độ nóng chảy đã được phê duyệt, xác minh hệ thống gia nhiệt và cảm biến, đồng thời so sánh chất lượng bộ phận sau khi thay đổi được kiểm soát. Thời gian phục hồi ngắn hơn với sự đổi màu, vật liệu không tan chảy hoặc độ đặc kém hơn không phải là sự điều chỉnh thành công.
Thay đổi một biến có liên quan tại một thời điểm và cho phép quá trình ổn định. cácHướng dẫn khắc phục sự cố của Vectrasử dụng cách tiếp cận theo giai đoạn tương tự này. Giữ bản dùng thử bên trong cửa sổ vận hành đã được phê duyệt đối với tài liệu bạn thực sự chạy.
Tách phần băng tải bị mòn khỏi vòng kiểm tra rò rỉ
Khi các điều kiện cấp liệu và vận hành tương đương nhau nhưng quá trình phục hồi tiếp tục xấu đi thì tình trạng của vít và thùng cần được kiểm tra. Đo đường kính ngoài của chuyến bay và lỗ nòng tại các vị trí xác định theo bản vẽ hoặc giới hạn kiểm tra đã thiết lập. Kiểm tra thiệt hại bề mặt cũng như kích thước.
Cụm vít phía trước cần được kiểm tra khác. Trong quá trình phục hồi, van một chiều cho phép tan chảy về phía trước; trong quá trình phun, nó phải bịt kín để chống dòng chảy ngược. Van rò rỉ có thể ảnh hưởng đến tính nhất quán của bắn, nhưng điều đó không có nghĩa là phần dẻo của vít đã bị mòn.


Nếu trọng lượng đệm hoặc trọng lượng viên đạn cũng thay đổi, hãy đưa thử nghiệm van một chiều của nhà sản xuất máy vào cuộc điều tra. Của chúng tôihướng dẫn lựa chọn đầu vítbao gồm các kích thước vòng, chỗ ngồi và giao phối chi tiết hơn.
Chúng tôi sẽ không cho phép thay thế hoàn toàn vít và thùng chỉ bằng bộ đếm thời gian chậm. Ngược lại, một con vít mới không được đi vào thùng đã mòn mà không kiểm tra độ khít của nó. Yêu cầu báo cáo kích thước xác định các vị trí đo và giới hạn hao mòn được sử dụng để đạt được khuyến nghị.
Khi nào một thiết kế vít khác có ý nghĩa?
Việc xem xét lại thiết kế sẽ trở nên hữu ích khi hình dạng hiện tại không thể đáp ứng được nhiệm vụ dự định trong các điều kiện vận hành có thể chấp nhận được. Điều này có thể xảy ra sau khi thay đổi nhựa, yêu cầu bắn lớn hơn hoặc thời gian khôi phục có sẵn ngắn hơn. Giữ nó tách biệt với việc khôi phục một quy trình thành công trước đó đã xuống cấp.
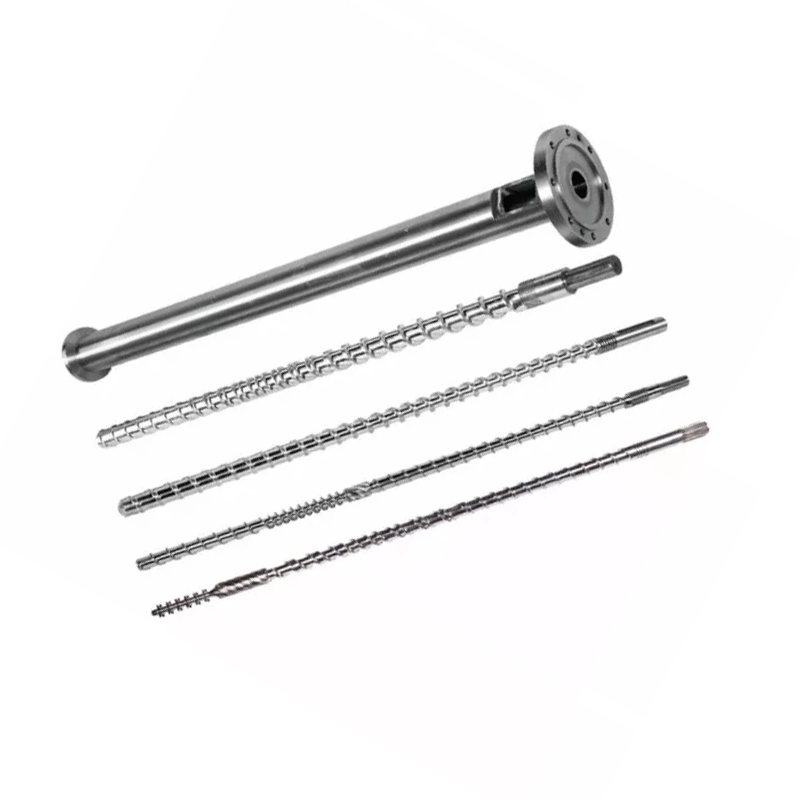
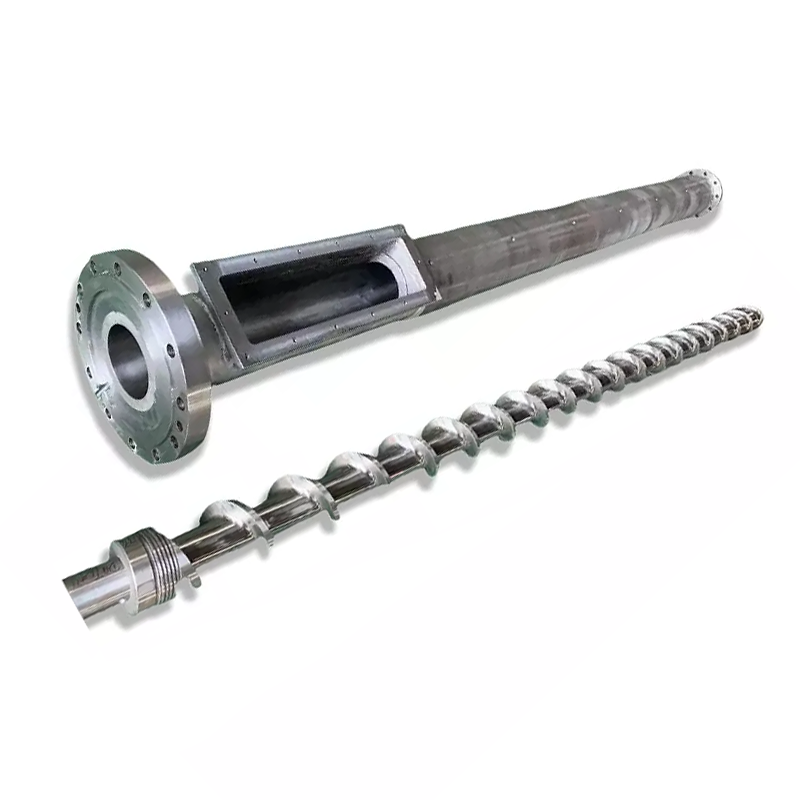
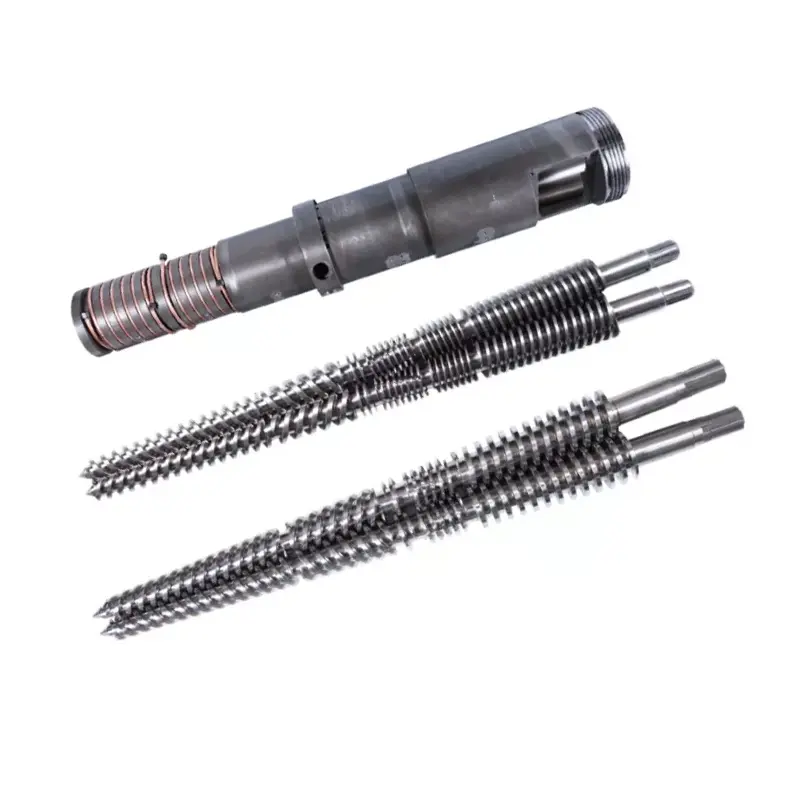
Hai dòng sản phẩm vít phun của chúng tôi minh họa cho sự lựa chọn thiết kế phù hợp:
| Thiết kế Nanhaiya | Phần nén | Chúng tôi sẽ sử dụng nó như thế nào trong bài đánh giá |
|---|---|---|
| Vít ép phun dần dần | Thông thường là 40%-60% tổng chiều dài vít, khoảng 50% trong mô tả sản phẩm | Giảm dần độ sâu kênh trong thời gian dài hơn cho các nhiệm vụ cần độ dẻo có kiểm soát. Đánh giá chính xác loại nhựa, khả năng bắn và phản ứng nhiệt. |
| Vít ép phun đột biến(thiết kế nén đột ngột) | Khoảng 5% -15% tổng chiều dài vít | Quá trình chuyển đổi ngắn hơn với độ sâu kênh giảm rõ hơn. Đánh giá nhiệm vụ nấu chảy và độ đồng đều nhiệt trước khi chọn nó để giải quyết giới hạn công suất. |
Thiết kế dần dần của chúng tôi bao gồm các ứng dụng bao gồm PS, PC và ABS; họ nén đột ngột bao gồm các ứng dụng như PE và PP. Những lộ trình sản phẩm này giúp bắt đầu cuộc thảo luận. Chúng không thay thế việc đánh giá cấp nhựa và máy móc, đặc biệt là với chất độn, mài lại hoặc thông số kỹ thuật chất lượng khắt khe.

Xử lý bề mặt các địa chỉ bị mòn, không bị tắc họng cấp liệu
Cả hai dòng sản phẩm đều sử dụng thép 38CrMoAlA. Thông số kỹ thuật chi tiết sản phẩm của họ bao gồm các lựa chọn xử lý sau, nằm trong cuộc thảo luận thay thế khi kiểm tra xác định độ mòn:
| Tài sản | Giá trị chi tiết sản phẩm | Ý nghĩa của cuộc điều tra |
|---|---|---|
| Độ cứng thấm nitơ | HV900-1100 | Chỉ định các bề mặt được xử lý và yêu cầu kiểm tra. |
| Độ sâu thấm nitơ | 0,5-0,8 mm | Xác định phương pháp điều trị đã chọn; không suy luận tuổi thọ sử dụng chỉ từ độ sâu. |
| Độ cứng hợp kim niken-vonfram | HRC55-62 | Xem lại hợp kim với nhựa, chất độn và kiểu mài mòn thực tế. |
| Độ sâu lớp hợp kim | 0,8-2,0 mm | Xác định các khu vực được gia cố theo thông số kỹ thuật của thành phần đã được thống nhất. |
Của chúng tôichi tiết sản phẩm vít dần dầnmô tả việc gia cố các khu vực dễ bị tổn thương bằng hợp kim niken-vonfram. Từ góc độ nhà máy, chúng tôi muốn biện pháp bảo vệ được đề xuất tương ứng với độ mòn đo được. Bề mặt đắt tiền hơn không khắc phục được việc cấp liệu không đủ hoặc chứng minh rằng hình dạng trục vít phù hợp với nhựa.


Biến chẩn đoán thành hành động cụ thể
Giữ khuyến nghị càng hẹp càng tốt bằng chứng cho phép. Sự gián đoạn nguồn cấp dữ liệu đòi hỏi phải điều chỉnh hệ thống nguồn cấp dữ liệu. Lệnh tốc độ mà máy không thể duy trì các cuộc gọi để đánh giá máy. Rò rỉ van được xác nhận yêu cầu đánh giá van và giao diện. Độ mòn của trục vít hoặc nòng được đo sẽ hỗ trợ việc thay thế linh kiện hoặc đánh giá tân trang đủ tiêu chuẩn.
Nếu cụm lắp ráp ở tình trạng chấp nhận được nhưng nhiệm vụ sản xuất mới vượt quá khả năng làm dẻo thực tế của nó, hãy gửi bản tóm tắt thiết kế. Nanhaiya cung cấp thiết kế vít tùy chỉnh, gia công và hàn phun hợp kim. Của chúng tôithiết bị sản xuấtbao gồm máy tiện CNC dành cho phôi dài tới 6 mét và gia công năm trục cho các cấu trúc mặt bích và đường bay phức tạp.

Gửi bản ghi giải thích vấn đề
- Hãng sản xuất và model máy, đường kính vít, bản vẽ lắp ráp và các chi tiết đầu vít được lắp.
- Cấp nhựa, lượng chất độn, tỷ lệ nghiền lại và tình trạng hạt.
- Thời gian phục hồi theo chu kỳ, RPM thực tế và được yêu cầu, áp suất ngược với cơ sở áp suất của nó và các bản ghi tải hoặc cảnh báo.
- Cài đặt cú đánh, đệm, trọng lượng bộ phận và đường chạy, bản ghi nhiệt độ và cửa sổ khôi phục có sẵn.
- Những thay đổi đã được thử nghiệm, ảnh hưởng của chúng đến chất lượng bộ phận và bất kỳ báo cáo hao mòn kích thước nào.
Để vận hành thử, hãy thống nhất về loại nhựa, viên đạn, cửa sổ vận hành và chất lượng bộ phận có thể chấp nhận được. Sau đó so sánh khả năng lặp lại quá trình phục hồi và tổng thời gian chu kỳ thực tế. Thử nghiệm hóa dẻo cách ly nhanh hơn là không đủ nếu khuôn sản xuất vẫn chờ hoặc các bộ phận không được kiểm tra.

Cần một đề xuất vít hoặc thùng cho giới hạn phục hồi đã được xác nhận?
Gửi cho Nanhaiya bản vẽ và hồ sơ vận hành, bao gồm những gì đã thay đổi và những gì dây chuyền của bạn cần đạt được. Hãy cho chúng tôi biết bạn đang khôi phục nghĩa vụ ban đầu hay đang chuẩn bị cho một yêu cầu về vật liệu hoặc chu trình khác.
Gửi bản vẽ và xử lý dữ liệu của bạnXem vít ép phunThảo luận trên WhatsApp
Công ty TNHH Máy móc nhựa Châu Sơn Nanhaiya
E-mail:info@nhyscrew.com
Điện thoại:+86-13505809643| Điện thoại di động:+86-13587082002
Khu C, Số 2 Khu Tây, Đại lộ Hình Châu, Quận Định Hải, Thành phố Chu Sơn, Tỉnh Chiết Giang, Trung Quốc.
Liên hệ Namhaiya
Câu hỏi thường gặp
Thời gian phục hồi vít ép phun bình thường là gì?
Không có số phổ quát. Thời gian phục hồi phụ thuộc vào loại nhựa, yêu cầu bắn, hình dạng vít, công suất máy và cài đặt vận hành. So sánh nó với thời gian có sẵn trong trình tự máy thực tế và với lần chạy tham chiếu ổn định sử dụng cùng vật liệu và lần chụp.
Việc phục hồi vít nhanh hơn có luôn rút ngắn thời gian chu kỳ không?
Không. Nó chỉ rút ngắn chu kỳ khi quá trình khôi phục chưa hoàn tất đang trì hoãn hoạt động máy được phép tiếp theo. Nếu quá trình khôi phục đã kết thúc trong khoảng thời gian chồng chéo có sẵn thì việc thực hiện nhanh hơn có thể khiến tổng thời gian chu kỳ không thay đổi.
Tại sao vít quay nhưng rút lại rất chậm?
Kiểm tra xem nhựa có chạm tới vít hay không, áp suất ngược có thay đổi hay không và tốc độ vít thực tế có khớp với lệnh hay không. Cầu nối cấp liệu, xay lại không nhất quán, điều kiện quy trình và các bộ phận bị mòn là những nhánh có thể cần điều tra. Chỉ xoay không chứng tỏ rằng trục vít đang vận chuyển đủ vật liệu.
Tôi có nên tăng RPM để khắc phục tình trạng phục hồi chậm không?
Chỉ sau khi kiểm tra cấp liệu, tốc độ thực tế, áp suất ngược và giới hạn xử lý của nhựa. Đánh giá mọi thay đổi dựa trên chất lượng nóng chảy, nhiệt độ nóng chảy thực tế và độ lặp lại cũng như thời gian phục hồi. Không sử dụng tốc độ cao hơn để che giấu vấn đề ăn hoặc mòn chưa được giải quyết.
Vòng kiểm tra bị rò rỉ có chứng tỏ toàn bộ vít bị mòn không?
Không. Việc niêm phong vòng kiểm tra và vận chuyển thùng vít là các chức năng khác nhau. Điều tra sự thay đổi của đệm hoặc trọng lượng viên đạn bằng thử nghiệm van của nhà sản xuất máy và sử dụng kiểm tra kích thước để xác định độ mòn của trục vít và nòng súng.
Nanhaiya cần gì để đánh giá người thay thế?
Gửi kiểu máy, đường kính trục vít và bản vẽ, cấp nhựa và chất độn, chi tiết mài lại, hồ sơ phục hồi thực tế, cài đặt tốc độ trục vít và áp suất ngược, hồ sơ nhiệt độ và mọi phép đo độ mòn. Bao gồm các tiêu chí về chu trình và chất lượng bộ phận cần thiết để việc thay thế có được công việc xác định.
Tiếp tục vớihướng dẫn lựa chọn thùng vít ép phun, hoặc kiểm traDanh sách kiểm tra thay thế đầu vít và vòng kiểm tranếu bằng chứng chỉ ra phần lắp ráp mặt trước.