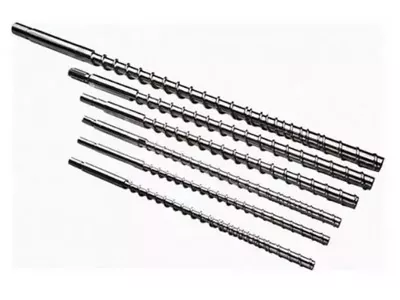
Máy đùn trục vít đôi hình nón và song song: chúng ta đang so sánh cái gì?
Máy đùn trục vít đôi hình nón là gì?
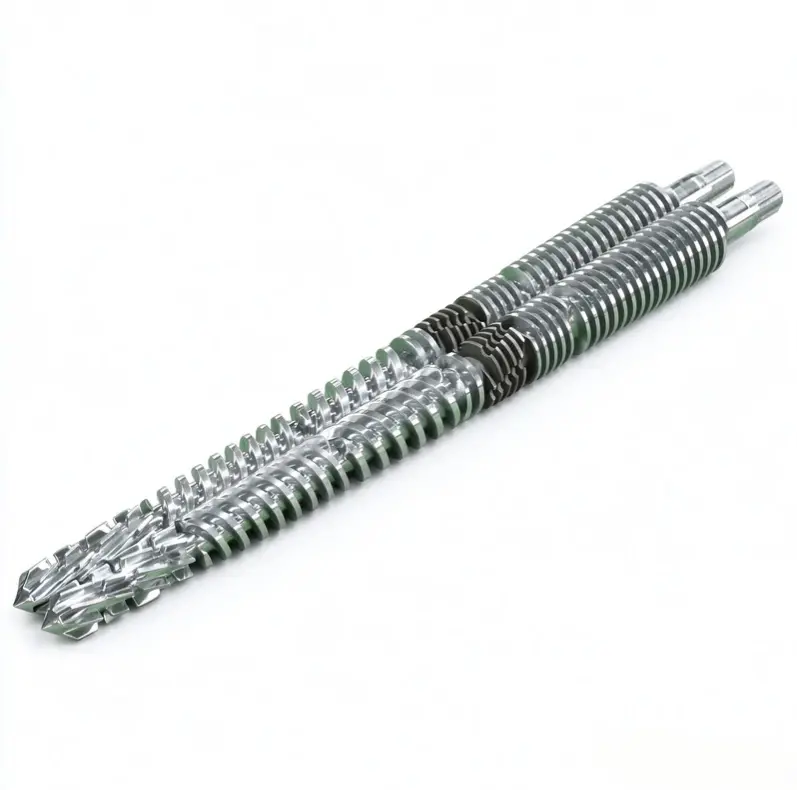
Máy đùn trục vít đôi hình nón có các vít có đường kính ngoài thay đổi dọc theo chiều dài xử lý. Trong cách bố trí PVC thông thường được thảo luận ở đây, đầu cấp liệu lớn hơn và đầu xả nhỏ hơn. Mô tả như "máy đùn trục vít hình nón" vẫn để lại hướng quay, cách bố trí ăn khớp và ứng dụng cần được xác nhận.
Máy đùn trục vít đôi song song là gì?
Máy đùn trục vít đôi song song có trục vít song song và đường kính ngoài danh nghĩa không đổi dọc theo phần xử lý. Hình dạng kênh vẫn có thể thay đổi. Từ "song song" không cho bạn biết các vít quay cùng nhau hay ngược chiều nhau hoặc máy được thiết kế để trộn hoặc ép đùn sản phẩm trực tiếp.
Nastaj và Wilczyński phân biệt máy đùn trục vít đôi quay đồng trục và quay ngược chiều trong sản phẩm của họ.Nghiên cứu năm 2024 về mở rộng quy mô ép đùn quay ngược. Cuộc thảo luận của họ xác định việc xử lý bột PVC là một ứng dụng quay ngược quan trọng. Sự khác biệt về quá trình đó là điểm khởi đầu cho một sự so sánh có ý nghĩa.
Giữ nhiệm vụ mua hàng nhất quán
Đối với ép đùn hỗn hợp khô PVC, hãy so sánh cấu hình hình nón và cấu hình song song có liên quan theo cùng yêu cầu sản phẩm. Không chuyển yêu cầu phối hợp quay đồng tốc độ cao sang máy tạo ống quay ngược chỉ vì cả hai đều có vít song song. Nếu nhiệm vụ của bạn là sản xuất hỗn hợp, hãy sử dụng phạm vi rộng hơn của chúng tôihướng dẫn lựa chọn vật liệu và hệ thống ép đùnđể thiết lập quy trình đầu tiên.
Đối với dây chuyền mới, nhà cung cấp máy phải xác định toàn bộ cấu hình vận hành. Đối với các bộ phận thay thế, chúng tôi bắt đầu với máy đã lắp đặt và các bản vẽ của nó. Bản thân báo giá vít và thùng không thể xác định liệu một kiến trúc máy khác có phù hợp hay không.
Hình học, khoảng cách trung tâm và kích thước mô hình khác nhau như thế nào
Sự khác biệt hình học hữu ích là ở chỗ vật liệu có không gian và nơi lắp ráp phải vừa khít. Trong cách bố trí hình nón thông thường, đường kính và khoảng cách của các trục vít thay đổi dọc theo chiều dài xử lý. Trong sự sắp xếp song song, các trục vẫn song song. Không có mô tả nào chỉ định độ sâu kênh, độ nén cục bộ, khoảng trống làm việc hoặc nhiệm vụ áp suất hoàn chỉnh.
Một cặp đường kính không phải là mức đánh giá công suất
Của chúng tôiphạm vi thùng vít đôi hình nónliệt kê các cặp bao gồm Φ65/Φ132 và Φ80/Φ156. Trước khi đặt hàng, hãy xác nhận phần cuối của bản vẽ được xác định và độ dài xử lý liên quan. Không đọc số thứ hai dưới dạng đường kính ống hoặc tỷ lệ chiều dài trên đường kính. L/D là không thứ nguyên; một đường kính mang một đơn vị chiều dài.
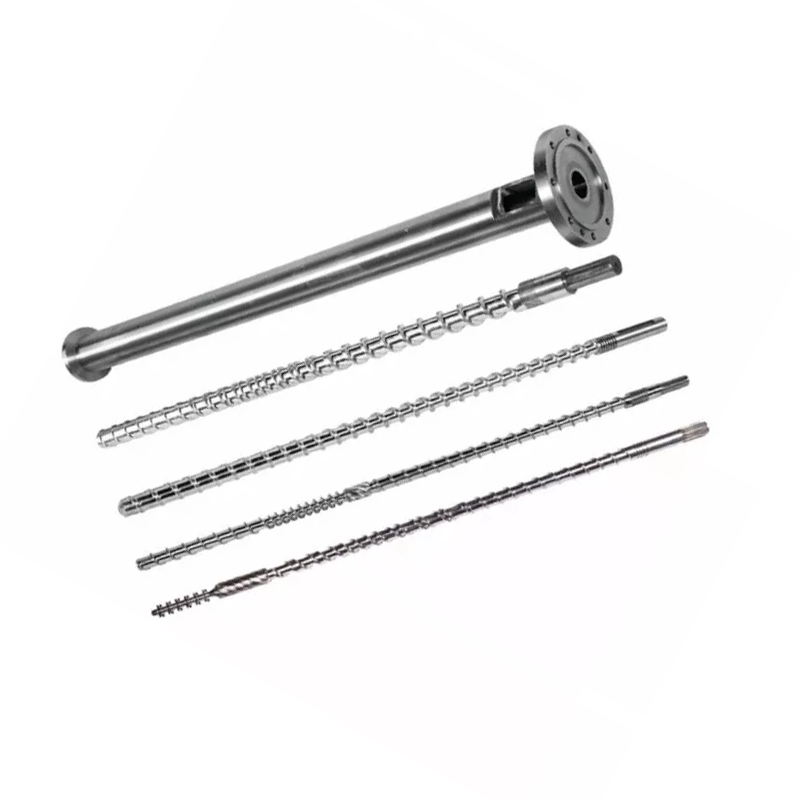
cácThùng vít song song ống nhựa PVCtrang liệt kê Φ45 đến Φ150 mm và L/D 32 đến 38, có thể tùy chỉnh. Đây là các tùy chọn được công bố của sản phẩm đó. Chúng không thiết lập kích thước hình nón tương đương hoặc phạm vi đầu ra phổ quát.
Bao gồm sự sắp xếp ổ đĩa và hỗ trợ
Chúng tôi sẽ yêu cầu bố trí đầu ra hộp số, chi tiết kết nối và phạm vi hoạt động cho phép cùng với bản vẽ bộ xử lý. Khoảng trống vòng bi hoặc đường kính đầu cấp liệu lớn hơn không thể thay thế cho thông số kỹ thuật về mô-men xoắn, tốc độ và lực đẩy đã được xác minh. So sánh các đề xuất hoàn chỉnh thay vì suy ra năng lực cơ học từ một bức ảnh.


Máy đùn trục vít đôi hình nón và song song: sự so sánh tương tự
Cả hai cấu hình đều xứng đáng được đánh giá khi chúng được đề xuất cho cùng một công việc PVC. Những lợi thế tiềm năng của chúng chỉ trở nên hữu ích sau khi nhà cung cấp xác định được cấu hình vít thực tế, cách bố trí cấp liệu, truyền động và điều kiện vận hành. Chúng tôi sẽ sử dụng bảng sau để so sánh các đề xuất thay vì trao giải cho người chiến thắng chung cuộc cho mỗi hàng.
| Phán quyết | cấu hình hình nón | Cấu hình song song | Bằng chứng để yêu cầu |
|---|---|---|---|
| Lượng nguyên liệu | Kiểm tra hình dạng đầu cấp liệu và lượng nạp có thể sử dụng được với hỗn hợp bột dự định. | Kiểm tra độ mở cấp liệu, cấu hình kênh và hệ thống cấp liệu cho cùng một hỗn hợp. | Hình thức thức ăn, mật độ lớn và kỷ lục tốc độ thức ăn ổn định. |
| Lịch sử nhiệt hạch và nhiệt | Đánh giá hình dạng thay đổi với tốc độ, điền và kiểm soát nhiệt độ. | Đánh giá độ dài xử lý đã chọn và hình dạng kênh cục bộ. | Vật liệu được xác định, cửa sổ quy trình và kết quả thành phẩm. |
| Thông hơi | Xác nhận vị trí lỗ thông hơi và các điều kiện xử lý cần thiết ở đó. | Xác nhận vị trí lỗ thông hơi và nhiệm vụ tạo áp lực ở hạ lưu. | Quan sát thử nghiệm và các điều kiện thống nhất của hệ thống thông hơi. |
| Áp suất và tải truyền động | Sử dụng giới hạn ổ đĩa và bộ xử lý thực tế. | Sử dụng giới hạn ổ đĩa và bộ xử lý thực tế. | Phong bì hoạt động và nhiệm vụ chết được nhà cung cấp phê duyệt. |
| Phạm vi đầu ra | Xác nhận đầu ra được chấp nhận ở kích thước sản phẩm được yêu cầu. | Xác nhận đầu ra được chấp nhận ở cùng giới hạn chất lượng. | Điểm sản xuất tối thiểu và tối đa ổn định. |
| Năng lượng | Đo điểm vận hành ứng viên. | Đo điểm vận hành ứng viên. | kWh trên mỗi kg được chấp nhận, với ranh giới và khoảng thời gian đã nêu. |
| Mặc và thay thế | Kiểm tra các bộ phận giao phối và điều kiện điều chỉnh được phép. | Kiểm tra cả hai vít và cả hai lỗ khoan. | Bản đồ hao mòn định vị và phạm vi thay thế. |
| Sự đầu tư | Bao gồm lắp đặt, phụ trợ và phạm vi sản xuất cần thiết. | Bao gồm phạm vi dự án tương tự. | Báo giá được chia thành từng khoản với các điều khoản loại trừ và chấp nhận tương đương. |
Trong phần tóm tắt của ôngso sánh đùn song song và hình nón, S. Seifert đánh giá cấu hình, thời gian lưu trú và lực cắt theo mục đích sử dụng cuối cùng của PVC. Điều đó hỗ trợ việc so sánh theo quy trình cụ thể; nó không cung cấp mức giới hạn kích thước đường ống phổ biến hoặc tỷ lệ phần trăm tiết kiệm năng lượng cho việc mua mới.
Công thức PVC của bạn thay đổi quyết định như thế nào
Bắt đầu xác định thông số kỹ thuật với những gì được đưa vào máy và những gì phải rời khỏi khuôn. "PVC cứng" quá rộng để so sánh hai đề xuất. Chúng tôi sẽ yêu cầu loại nhựa, loại chất độn và hệ thống nạp, chất ổn định và bôi trơn, hàm lượng tái chế, dạng thức ăn và phương pháp chuẩn bị. Ghi lại bản sửa đổi công thức để bản dùng thử và báo giá mô tả cùng một nguyên liệu.
Giữ đơn vị thành phần rõ ràng
Tải trọng tính bằng phr có nghĩa là phần trên một trăm phần nhựa, không phải phần trăm trọng lượng của toàn bộ hợp chất. Như một ví dụ về thành phần đơn giản, 100 phần khối lượng nhựa cộng với 50 phần chất độn, không có thành phần nào khác, chứa 50 150 = 33,3% chất độn theo tổng khối lượng. Việc thêm các thành phần khác sẽ thay đổi tỷ lệ phần trăm đó. Số học này không thiết lập tải an toàn cho cả hai máy.
Hỏi xem tính nhất quán của thức ăn sẽ được đánh giá như thế nào. Sự thay đổi về mật độ khối hoặc cách chuẩn bị thức ăn phải được ghi lại thay vì ẩn đằng sau tên polyme không thay đổi. Nếu nhà cung cấp đề xuất hình dạng khác nhau, hãy yêu cầu giải thích gắn liền với điều kiện vật liệu đã xác định và nhiệm vụ sản xuất.
Xác định một cửa sổ thông gió và hợp nhất hữu ích
Nastaj và Wilczyński'snghiên cứu đùn quay ngược chiềuxử lý nhiệt độ, sự phát triển nóng chảy và thông lượng như các mục tiêu mở rộng quy mô kết hợp. Nó cũng mô tả các dòng rò rỉ trong các hệ thống ăn khớp. Do đó, chúng tôi sẽ không suy ra toàn bộ quy trình từ âm lượng kênh trống hoặc chỉ định tốc độ trục vít mà không xem xét sự phát triển vật liệu dọc theo thiết bị.
Thống nhất các chỉ số áp suất và nhiệt độ vật liệu sẽ được thực hiện, chúng sẽ được thực hiện ở đâu và cách thức liên kết các mẫu sản phẩm với các chỉ số đó. Chỉ riêng điểm đặt thùng không cung cấp kỷ lục đó. Một cửa sổ vận hành hữu ích xác định các điều kiện mà sản phẩm được yêu cầu đáp ứng chứ không chỉ đơn thuần là máy tiếp tục chạy.
Sử dụng các thử nghiệm sản phẩm trong phạm vi thực tế của chúng
ASTM D2152-23đề cập đến sự thỏa đáng của phản ứng tổng hợp trong ống PVC cứng và phụ kiện đúc bằng cách ngâm trong axeton. Những hạn chế được công bố của nó cho biết nó không thể phân biệt sự suy giảm nhiệt với phản ứng tổng hợp thích hợp và không thay thế các thử nghiệm vật lý hoặc hóa học khác. Nó không phải là một chứng chỉ chất lượng sản phẩm tổng thể. Bất kỳ thử nghiệm dung môi áp dụng nào đều thuộc về nhân viên có trình độ và các biện pháp kiểm soát an toàn cần thiết.
Đối với dự án ống áp lực PVC-U vách cứng có liên quan,ISO 1452-2:2009chỉ định các đặc tính của đường ống và các thông số thử nghiệm liên quan. Nó không chọn hình dạng vít. Thống nhất các yêu cầu về tiêu chuẩn, phiên bản và thị trường hiện hành của sản phẩm trước khi quyết định những gì cấu thành đầu ra được chấp nhận.
Kích thước máy đùn xung quanh sản lượng có thể bán được
Mục tiêu sản xuất phải xuất phát từ lịch trình sản phẩm. Chúng tôi sẽ yêu cầu phạm vi đầu ra được yêu cầu, không chỉ ống lớn nhất hoặc số danh mục cao nhất. Một dây chuyền đáp ứng một điểm sản lượng cao vẫn có thể cần được đánh giá riêng đối với các sản phẩm nhỏ hơn, hoạt động chậm hơn hoặc công thức khác.
Chuyển tốc độ dòng thành dòng chảy lớn
Đối với sản phẩm liên tục, nhân khối lượng thực tế trên mét với tốc độ dây chuyền và chuyển đổi phút thành giờ. Sử dụng trọng lượng sản phẩm được chỉ định hoặc phép đo đã được xác minh. Không giả định mật độ chung hoặc độ dày thành khi tính toán yêu cầu mua thực tế.
Lưu lượng sản phẩm cần thiết (kg/h) = khối lượng trên mét (kg/m) × tốc độ dây chuyền (m/phút) × 60
Đối với một ống minh họa có trọng lượng 2,0 kg/m ở tốc độ 3,0 m/phút, mục tiêu là 360 kg/h. Với tốc độ 4,0 m/phút, cùng một sản phẩm cần 480 kg/h. Đây là những đầu vào quy hoạch giả định, không phải kết quả thử nghiệm Nanhaiya. Cả hai phép tính đều không cho chúng ta biết liệu một máy hình nón hoặc máy song song cụ thể có đáp ứng được yêu cầu về chất lượng hay không.
Kiểm tra phần còn lại của dòng
Xem lại quá trình trộn và chuẩn bị thức ăn ở thượng nguồn, sau đó hiệu chỉnh, làm mát, vận chuyển và cắt ở hạ lưu. Yêu cầu các nhà cung cấp thiết bị có trách nhiệm xác nhận các điểm sản xuất được đề xuất. Nếu bộ phận làm mát hiện tại chỉ hỗ trợ tốc độ sản phẩm hiện tại thì việc phê duyệt nhiều đầu ra máy đùn hơn không chấp nhận tốc độ dây chuyền cao hơn.
Nhiệm vụ áp lực cũng thuộc về sự so sánh. Việc thay đổi sản phẩm hoặc khuôn có thể thay đổi hoạt động của máy ngay cả khi kg/h mong muốn vẫn giữ nguyên. Ghi lại các vị trí dụng cụ và đo lường với từng điểm sản xuất để yêu cầu về năng lực vẫn có thể hiểu được.
So sánh phạm vi sản xuất
Chúng tôi sẽ liệt kê danh sách ngắn cấu hình có thể chứng minh phạm vi yêu cầu với sản phẩm có thể chấp nhận được, sau đó so sánh giá thành của nó. Không thêm phần trăm an toàn tùy ý và gọi máy đã chọn. Mọi công suất dự trữ phải tương ứng với sản phẩm, nhiệm vụ hoặc yêu cầu vận hành xác định trong tương lai mà nhà cung cấp đã xem xét.
So sánh năng lượng, hao mòn và tổng chi phí vận hành
Đánh giá động cơ là thông số công suất, không phải là hóa đơn năng lượng đo được. Để so sánh mức tiêu thụ năng lượng của máy đùn trục vít đôi hữu ích, hãy xác định đồng hồ bao gồm những gì: bộ truyền động và bộ gia nhiệt, máy đùn hoàn chỉnh hoặc toàn bộ dây chuyền. Giữ nguyên ranh giới đó và nêu rõ có bao gồm sản phẩm khởi động và sản xuất bị từ chối hay không.
Chia năng lượng cho sản phẩm được chấp nhận
Năng lượng cụ thể (kWh/kg được chấp nhận) = năng lượng đo được trong khoảng thời gian `khối lượng sản phẩm được chấp nhận trong cùng khoảng thời gian đó
Ví dụ kéo dài một giờ sau đây chỉ là giả thuyết. Cả hai ứng viên đều sử dụng cùng tiêu chí chấp nhận sản phẩm và ranh giới đồng hồ đo năng lượng. Nó cho thấy tại sao tổng sản lượng và hiệu suất đầu ra được chấp nhận có thể dẫn đến những kết luận khác nhau.
| Ví dụ về lập kế hoạch một giờ | Ứng viên A | Ứng viên B |
|---|---|---|
| Năng lượng trong ranh giới đã nêu | 100 kWh | 120 kWh |
| Tổng khối lượng sản phẩm | 500 kg | 600 kg |
| Khối lượng sản phẩm được chấp nhận | 480 kg | 540 kg |
| Năng lượng trên tổng kg | 0,200 kWh/kg | 0,200 kWh/kg |
| Năng lượng trên mỗi kg được chấp nhận | 0,208 kWh/kg | 0,222 kWh/kg |
B cung cấp nhiều tài liệu được chấp nhận hơn trong khoảng thời gian đó; A sử dụng ít năng lượng hơn trên mỗi kg được chấp nhận. Đó là một sự đánh đổi mua hàng, không phải là bằng chứng cho thấy hình học nào sẽ thắng. Nêu rõ tốc độ sản xuất yêu cầu và lặp lại việc so sánh tại các điểm vận hành liên quan đến tiến độ sản xuất.
Chỉ định bảo vệ chống mài mòn riêng biệt
Của chúng tôiTrang sản phẩm hình nón PVCliệt kê 38CrMoAlA và các phương án xử lý thấm nitơ hoặc lưỡng kim. Những lựa chọn đó không thiết lập hệ số nhân tuổi thọ sử dụng. Chúng tôi sẽ chỉ định các bề mặt làm việc, hệ thống vật liệu và các yêu cầu kiểm tra dựa trên công thức thực tế và vị trí mài mòn, thay vì chỉ chọn nhãn hợp kim.
Bao gồm vật liệu bị từ chối, thời gian chuyển đổi, phạm vi bảo trì và thay thế theo kế hoạch trong so sánh chi phí. Sử dụng hồ sơ hoạt động thực tế hoặc ước tính được xác định rõ ràng cho những đầu vào đó. Giá mua thấp hơn không trả lời liệu tổ hợp được đề xuất có đáp ứng phạm vi sản xuất hay phù hợp với thiết bị được lắp đặt hay không.
Cách chọn máy đùn trục vít đôi cho ứng dụng PVC của bạn
Khuyến nghị của chúng tôi là giữ lại cả hai hình học trong danh sách rút gọn khi cả hai hình học này vẫn chưa bị loại trừ bởi quy trình hoặc bằng chứng cơ học. Sau đó loại bỏ các cấu hình không phù hợp bằng ứng dụng thực tế. "Ống", "hồ sơ" và "bảng" xác định các dòng sản phẩm, không xác định các thông số kỹ thuật ép đùn hoàn chỉnh.
đùn ống PVC
Chúng tôi xuất bản cả mộtThùng vít hình nón ống nhựa PVCvà mộtThùng vít song song ống nhựa PVC. Đó là lý do để so sánh cấu hình chứ không phải lời hứa rằng mọi kích cỡ đều phù hợp với mọi đường ống. Bắt đầu với kích thước sản phẩm, công thức, mức áp suất và điểm đầu ra ổn định cần thiết.
Trang ống hình nón bao gồm các dải ứng dụng từ 16 đến 63 mm, 50 đến 110 mm và 90 đến 160 mm. Những con số đó mô tả các ứng dụng đường ống được liệt kê. Chúng không phải là đường kính trục vít và không thiết lập kích thước ống tối đa chung cho máy hình nón.
Hồ sơ và bảng
Đối với một biên dạng, bao gồm bản vẽ mặt cắt, trọng lượng trên mét, bố trí hiệu chuẩn và các yêu cầu chấp nhận kích thước. Đối với bảng, hãy xác định xem nó là rắn hay xốp và xác định độ dày, mật độ được chấp nhận khi có liên quan, các yêu cầu về bề mặt và kích thước. Một sự thay đổi trong kết cấu sản phẩm xứng đáng được xem xét lại quy trình mới.
Của chúng tôiHướng dẫn thông số kỹ thuật vít tấm xốp PVCbao gồm bản tóm tắt thay thế chi tiết hơn. Chúng tôi sẽ tách biệt đánh giá dành riêng cho ứng dụng đó khỏi so sánh hình học chung. Vật liệu tổng hợp gỗ làm từ PVC cũng cần được xem xét lại công thức riêng; không chuyển kết luận từ hỗn hợp dựa trên PE hoặc PP chỉ vì cả hai sản phẩm đều được gọi là WPC.
Khi nào mở lại sự lựa chọn
Xem lại thông số kỹ thuật khi công thức, dạng thức ăn, mục tiêu chất lượng hoặc lịch trình sản phẩm thay đổi. Đối với quy trình hiện tại không thay đổi, cần đánh giá phương án thay thế phù hợp chính xác trước khi đề xuất chuyển đổi máy. Đối với nhiệm vụ sản xuất mở rộng, hãy yêu cầu nhà cung cấp máy xem xét dây chuyền hoàn chỉnh thay vì hứa hẹn thay đổi chỉ thông qua hình dạng trục vít.
Nếu dây chuyền hình nón hiện tại đã đáp ứng được phạm vi đầu ra và chất lượng cần thiết thì trước tiên chúng tôi sẽ đánh giá một dây chuyền thay thế hình nón phù hợp chứ không bán dây chuyền chuyển đổi song song dưới dạng nâng cấp tự động. Lý do tương tự cũng áp dụng cho một đường song song thỏa đáng. Đối với nhiệm vụ sản xuất mới, hãy chọn cấu hình phù hợp với ứng dụng; giá mua cao hơn hoặc đường kính danh nghĩa lớn hơn không phải là minh chứng đó.
Bạn có thể thay thế hoặc chuyển đổi vít và thùng hiện có không?
Thùng vít đôi hình nón và thùng vít đôi song song không phải là bộ phận lắp ráp có thể thay thế cho nhau. Trước khi thảo luận về việc chuyển đổi, hãy xem xét toàn bộ máy. Việc sắp xếp đầu ra hộp số, kết nối trục, lắp thùng và bố trí bộ xử lý đều nằm trong đánh giá đó, cùng với các giao diện cấp liệu, thông gió, sưởi ấm và làm mát.
Trước khi tôi đề xuất một hình dạng vít khác
Khi tôi xem xét một vấn đề về ép đùn PVC, câu hỏi đầu tiên của tôi là liệu chúng ta đang khôi phục quy trình ban đầu hay yêu cầu máy thực hiện một công việc khác. Việc thay thế các bộ phận bị hao mòn và tăng năng lực sản xuất đòi hỏi những bằng chứng khác nhau. Tôi không khuyên bạn nên chuyển đổi giữa vít hình nón và vít song song chỉ vì đường dây trở nên không ổn định.
Nếu sản lượng dao động, tôi bắt đầu bằng việc yêu cầu sửa đổi công thức, điều kiện cho ăn, hồ sơ vận hành và kết quả kiểm tra thành phẩm. Tôi muốn áp suất, nhiệt độ, tốc độ trục vít và đầu ra được chấp nhận được ghi lại trong cùng khoảng thời gian. So sánh sản lượng cao nhất của ngày hôm qua với sản lượng trung bình ngày hôm nay cho tôi biết rất ít liệu nguyên liệu hoặc sản phẩm có thay đổi hay không.
Tiếp theo, tôi xem lại cấu hình cơ khí. Gói bản vẽ phải xác định hướng quay, hình dạng vít, khoảng cách tâm, kết nối truyền động và giao diện thùng. Để lắp ráp thay thế, tôi cũng cần các phép đo gắn với các vị trí được đặt tên trên cả hai vít và cả hai lỗ nòng. Số model là số tham chiếu ban đầu, không được phép sản xuất.
Sau đó tôi tách các hành động có thể. Vấn đề cho ăn cần được điều tra về việc cho ăn. Nghi ngờ hao mòn cần có báo cáo kiểm tra phù hợp. Một công thức đã thay đổi đòi hỏi phải xem xét lại quy trình. Nếu sản lượng mục tiêu tăng lên, thiết bị làm mát, vận chuyển và cắt phải được thảo luận trước khi tôi đề xuất một đơn vị xử lý lớn hơn.
Trước khi tiếp tục đặt hàng, tôi sẽ đồng ý về hai giai đoạn chấp nhận: sự phù hợp về mặt cơ khí và hiệu suất sản xuất. Việc đầu tiên kiểm tra xem cụm lắp ráp có khớp với máy hay không; lần thứ hai kiểm tra xem vật liệu đã thỏa thuận có tạo ra sản phẩm có thể chấp nhận được trong các điều kiện xác định hay không. Việc tách biệt các quyết định đó sẽ mang lại cho người mua một lộ trình rõ ràng hơn từ vấn đề ban đầu đến thông số kỹ thuật thay thế có thể bảo vệ được.
Không coi việc điều chỉnh như một biện pháp sửa chữa hao mòn thông dụng
Mọi điều chỉnh trục phải tuân theo quy trình và giới hạn cho phép của nhà sản xuất máy. Đừng chỉ di chuyển bộ hình nón cho đến khi đầu ra có vẻ phục hồi. Để kiểm tra và tháo vít, hãy sử dụng các quy trình cách ly, làm mát và nâng đã được phê duyệt của nhà máy với nhân viên có trình độ. Của chúng tôidẫn hướng mài mòn và khe hở trục vít đôi song songgiải thích cách tổ chức hồ sơ đo lường trùng khớp.
Bạn nên gửi gì cho RFQ và thử nghiệm sản xuất?
Tại sao tôi không chấp thuận việc thay thế chỉ từ số danh mục
Khi tôi so sánh các tùy chọn thùng vít hình nón và song song đã được xuất bản của Nanhaiya, trước tiên tôi tách các định dạng thông số kỹ thuật. Phạm vi hình nón bao gồm các cặp đường kính như Φ65/Φ132 và Φ80/Φ156. Các mục danh mục này xác định cấu hình ứng viên; chúng không thiết lập được đầu ra tương đương hoặc khả năng thay thế lẫn nhau với một tổ hợp khác.Thông số kỹ thuật hình nón Nanhaiya
Trang thùng vít song song ống PVC công bố phạm vi đường kính từ Φ45 đến Φ150 mm và tỷ lệ L/D từ 32 đến 38, có sẵn tùy chỉnh. Những số liệu đó mô tả sản phẩm đó, không phải mọi máy đùn trục vít đôi song song.Thông số kỹ thuật song song của ống nhựa PVC Nanhaiya
Do đó, cấu hình song song 65 mm không thể được coi là sự thay thế cho cụm hình nón 65/132 vì cả hai mô tả đều chứa "65". Tôi cũng sẽ không hiểu đường kính hình nón thứ hai là tỷ lệ L/D hoặc đường kính ống thành phẩm.
Kết luận của tôi từ việc xem xét thông số kỹ thuật này là danh mục có thể giúp đưa các sản phẩm vào danh sách rút gọn nhưng nó không thể chấp thuận chuyển đổi. Trước khi đề xuất lắp ráp, tôi sẽ yêu cầu cấu hình máy, bản vẽ giao diện, công thức và mục tiêu sản xuất. Sau đó, tôi sẽ tách tính tương thích về chiều khỏi hiệu suất của quy trình vẫn cần xác minh.
Điều đó mang lại cho người mua một kết quả cụ thể từ việc so sánh: phạm vi xem xét bản vẽ và thử nghiệm được xác định, thay vì một lời hứa không được hỗ trợ rằng việc thay đổi hình dạng vít sẽ tăng sản lượng hoặc giảm mức tiêu thụ năng lượng.
Chuẩn bị và xác nhận một đặc điểm kỹ thuật có thể so sánh
-
Xác định sản phẩm và công thức
Xác định bản vẽ sản phẩm, sửa đổi công thức, dạng thức ăn và các yêu cầu chất lượng hiện hành. Ghi lại tải phụ với các đơn vị của nó và bao gồm phạm vi sản phẩm dự định.
-
Xác nhận các ràng buộc dòng
Nêu rõ các điểm đầu ra được chấp nhận cần thiết và xác định các điều kiện cấp liệu, truyền động, dụng cụ, làm mát, vận chuyển và cắt phải hỗ trợ chúng.
-
Kiểm tra máy và bản vẽ
Cung cấp nhận dạng máy, cách bố trí vòng quay, bản vẽ vít và thùng, kết nối truyền động, giao diện lắp đặt và đo độ mòn định vị cho các bộ phận thay thế.
-
Xác định từng cấu hình ứng viên
Yêu cầu nhà cung cấp xác định hình dạng, vật liệu, bề mặt làm việc, các thiết bị phụ trợ liên quan và các loại trừ trong báo giá. Tách phạm vi thành phần khỏi mọi thay đổi của máy hoàn chỉnh.
-
Thống nhất các điều kiện và hồ sơ thử nghiệm
Cố định vật liệu, sản phẩm, thời gian lấy mẫu và ranh giới năng lượng. Ghi lại tốc độ, áp suất và nhiệt độ tại các vị trí được đặt tên, tổng sản lượng và sản lượng được chấp nhận, loại bỏ, điều kiện thông hơi và kết quả kiểm tra sản phẩm.
-
Chấp nhận lắp ráp cơ khí và sản xuất riêng biệt
Kiểm tra tổ hợp được cung cấp so với bản vẽ đã được phê duyệt, sau đó đánh giá quá trình sản xuất theo tiêu chí chất lượng và đầu ra đã thỏa thuận. Giữ hai bản ghi chấp nhận được liên kết với cấu hình được kiểm tra.
Gửi cho Nanhaiya một bản tóm tắt về vít và thùng bằng nhựa PVC
Đối với các bộ phận hình nón hoặc song song, hãy gửi thông tin máy, công thức, bản vẽ sản phẩm và hồ sơ sản xuất hiện tại. Nêu rõ liệu bạn có cần khôi phục quy trình hiện tại hay đánh giá nhiệm vụ đã thay đổi để đề xuất thành phần giải quyết đúng nhiệm vụ hay không.
Công ty TNHH Máy móc nhựa Châu Sơn Nanhaiya
E-mail:info@nhyscrew.com
Địa điểm: Quận Định Hải, Chu San, Chiết Giang, Trung Quốc.
Câu hỏi thường gặp
Máy đùn trục vít đôi song song có luôn quay cùng lúc không?
Không. Song song mô tả hình dạng trục vít, trong khi chuyển động quay đồng thời và quay ngược mô tả chuyển động. Chỉ định cả hai trường khi so sánh thiết bị. Đối với nhiệm vụ lựa chọn PVC này, cấu hình liên quan và nhiệm vụ ép đùn trực tiếp phải được thiết lập trước khi sử dụng các yêu cầu về công suất, pha trộn hoặc năng lượng từ một loại máy trục vít đôi khác.
Máy đùn trục vít đôi hình nón có luôn tốt hơn cho PVC không?
Không. Công thức PVC và yêu cầu về sản phẩm không tự chọn một hình dạng. So sánh cấu hình hình nón và cấu hình song song được đề xuất theo các điều kiện sản xuất, chất lượng và cấp liệu đã thống nhất. Để thay thế, máy đã cài đặt và các giao diện được phê duyệt sẽ hạn chế lựa chọn trước khi quá trình so sánh có thể phê duyệt một kiến trúc khác.
Thiết kế nào sử dụng ít năng lượng hơn trên mỗi kg?
Nhãn hình học không thiết lập được câu trả lời. Đo năng lượng và khối lượng sản phẩm được chấp nhận trong cùng khoảng thời gian, sử dụng ranh giới thiết bị đã nêu. So sánh các điểm vận hành cần thiết cho tiến độ sản xuất. Tại thời điểm đó, một máy có thể cung cấp nhiều kg/h được chấp nhận hơn trong khi sử dụng nhiều kWh hơn trên mỗi kg được chấp nhận.
Vít và nòng hình nón có thể thay thế một bộ song song không?
Chúng không phải là các tổ hợp có thể hoán đổi cho nhau. Việc chuyển đổi yêu cầu xem xét kiến trúc máy, đầu ra hộp số, kết nối trục, lắp đặt và giao diện xử lý. Đối với đơn đặt hàng thay thế thông thường, hãy chỉ định cụm lắp ráp phù hợp cho máy đã lắp đặt. Không chấp thuận chuyển đổi từ số kiểu trong danh mục hoặc giá trị đường kính được chia sẻ.
Số model như 65/132 cho bạn biết điều gì?
Nanhaiya liệt kê Φ65/Φ132 như một cặp đường kính trục vít và thùng hình nón. Xác nhận các vị trí kích thước và hình học hoàn chỉnh trên bản vẽ. Chỉ riêng việc chỉ định không xác định chiều dài xử lý, hướng quay, đầu ra, kích thước ống hoặc khả năng thay thế lẫn nhau. Đường kính thứ hai không phải là tỷ lệ L/D không thứ nguyên.
Cần có thông tin gì để so sánh cả hai cấu hình?
Cung cấp bản sửa đổi công thức, dạng thức ăn, bản vẽ sản phẩm, yêu cầu chất lượng và phạm vi đầu ra được chấp nhận bắt buộc. Bao gồm cấu hình máy và giao diện cho công việc thay thế. Yêu cầu mỗi nhà cung cấp nêu rõ phạm vi thiết bị được đề xuất và các điều kiện thử nghiệm, sau đó so sánh sự phù hợp về mặt cơ học, mức độ chấp nhận sản phẩm và chi phí vận hành dưới dạng các quyết định riêng biệt.