Sự khác biệt giữa trộn phân phối và phân tán là gì?
Hãy coi sự phân bố là vấn đề về vị trí và sự phân tán là vấn đề về quy mô của các lĩnh vực hoặc khối kết tụ. Di chuyển một khối sắc tố lớn vào một phần khác của chất tan chảy sẽ thay đổi vị trí của nó. Việc phá vỡ khối đó thành các khối kết tụ nhỏ hơn sẽ làm thay đổi sự phân tán của nó. Một kết quả không thiết lập được kết quả khác.
| Câu hỏi | Trộn phân phối | trộn phân tán |
|---|---|---|
| Nên thay đổi điều gì? | Tính đồng nhất về mặt không gian của các thành phần. | Kích thước pha kết tụ hoặc phân tán. |
| Dòng chảy làm gì? | Tách, định hướng lại và kết hợp lại tài liệu. | Áp dụng đủ lực để làm biến dạng hoặc đứt gãy. |
| Chúng ta nên kiểm tra những gì? | Thành phần hoặc tính nhất quán màu sắc trên các mẫu được xác định. | Các chất kết tụ hoặc hình thái pha còn lại. |
| Thế nào là không đủ bằng chứng? | Kích thước hạt mịn trong một mẫu riêng biệt. | Một màu viên trông đồng đều. |
Sự khác biệt được giải thích ởHướng dẫn chức năng vít của NC State Extension. Hầu hết các yếu tố thực tế đều đóng góp cho cả hai quá trình. Câu hỏi hữu ích là liệu vật liệu có nhận được sự cân bằng cần thiết hay không, chứ không phải liệu một phần tử có thuộc về vĩnh viễn một loại hay không.
Để mua hàng, hãy viết kết quả mong muốn như một yêu cầu có thể quan sát được. Xác định những gì phải trở nên đồng nhất hơn, những đặc điểm kết tụ hoặc pha nào không được chấp nhận và phòng thí nghiệm sẽ báo cáo chúng như thế nào. Yêu cầu "pha trộn tốt hơn" khiến những quyết định đó không được giải quyết.
Hướng dẫn này liên quan đến việc kết hợp trục vít đôi đồng quay. Trước tiên, hãy thiết lập nhiệm vụ của thiết bị nếu bạn đang so sánh dây chuyền vít đơn hoặc quy trình PVC quay ngược chiều. Của chúng tôihướng dẫn vật liệu vít đơn và vít đôigiải quyết sự lựa chọn rộng hơn.
Chẩn đoán lỗi trước khi thay vít
Mô tả lỗi trước khi đặt tên cho phần tử thay thế. Chúng tôi sẽ yêu cầu các mẫu có cùng thời gian vận hành với các bản ghi về bộ nạp, tốc độ, nhiệt độ và tải trọng. Một mẫu không có các điều kiện xử lý sẽ gây khó khăn cho việc phân biệt vấn đề cấu hình lặp lại với nhiễu loạn tạm thời.
| Quan sát | Bằng chứng chúng tôi yêu cầu | Quyết định đầu tiên |
|---|---|---|
| Màu sắc thay đổi theo thời gian | Các mẫu được dán nhãn thời gian và hồ sơ giao hàng trung chuyển. | Điều tra tính nhất quán của liều lượng trước khi thay đổi hình dạng. |
| đốm có thể nhìn thấy | Các phần hoặc ảnh vi mô so với các thành phần đến. | Xác định các chất kết tụ, vật liệu không tan chảy, sự xuống cấp hoặc ô nhiễm. |
| Lỗi xảy ra sau khi thay đổi công thức | Các công thức, hình thức và cài đặt nguồn cấp dữ liệu trước đây và hiện tại. | Tách nhiệm vụ xử lý mới khỏi sự suy giảm do mài mòn. |
Những điều tôi kiểm tra trước khi đề xuất cách trộn mạnh hơn
Khi tôi đánh giá vấn đề trộn hai trục vít, trước tiên tôi tách thành phần không đồng đều khỏi các hạt chưa bị phân hủy. Các đốm có thể nhìn thấy trong mẫu viên không đủ để chứng minh cho phần nhào mạnh hơn. Tôi yêu cầu loại nhựa, dạng phụ gia và tải trọng, cách bố trí trục vít hiện tại, hồ sơ cấp liệu và các mẫu được thu thập trong điều kiện vận hành ổn định.
Bước tiếp theo của tôi là xác định xem những đốm đó thực sự là gì. Tôi sẽ kiểm tra các phần của vật liệu và so sánh khiếm khuyết với các thành phần ban đầu. Sắc tố kết tụ, nhựa không tan chảy và vật liệu bị phân hủy đòi hỏi những phản ứng khác nhau. Việc thêm cường độ trộn trước khi xác định lỗi có thể khiến việc điều tra đi sai hướng. Sự khác biệt giữa nóng chảy kém và trộn kém cũng là một cảnh báo trọng tâm trongHướng dẫn trộn vít đơn của Jim Frankland.
Để đánh giá vít, tôi xem xét chiều rộng đĩa, chiều dài khối, góc lệch và hướng truyền tải cùng nhau. Tôi cũng kiểm tra các yếu tố xung quanh, vị trí cấp liệu và khoảng cách đo được. Khối nhào không thể được đánh giá chính xác chỉ từ góc độ của nó. Vị trí của nó trong quá trình và các điều kiện vật chất đi vào nó rất quan trọng.
Trước khi đề xuất thay đổi, tôi sẽ thiết lập đường cơ sở cho thông lượng, nhiệt độ nóng chảy thực tế, tải truyền động và các phép đo chất lượng liên quan. Sau đó, tôi sẽ so sánh một thay đổi cấu hình hợp lý sau khi quy trình đã ổn định, giữ cho công thức và phương pháp lấy mẫu nhất quán. Nếu cấp liệu không ổn định hoặc các bộ phận hiện có bị mòn, tôi sẽ giải quyết những vấn đề đó trước khi sử dụng khu vực trộn mới để bù đắp.
Tiêu chí chấp nhận của tôi là đặc điểm kỹ thuật sản phẩm đã được thống nhất. Cấu hình loại bỏ các chất kết tụ có thể nhìn thấy được nhưng làm hỏng hình thái sợi cần thiết hoặc vượt quá giới hạn vận hành không phải là một cải tiến có thể chấp nhận được. Tôi sẽ giữ lại cấu hình mang lại chất lượng trộn cần thiết trong giới hạn nhiệt và cơ học của dây chuyền, thay vì tiếp tục thêm hạn chế chỉ vì máy có thể chịu đựng được.
Máy đùn trục vít đôi tạo ra sự trộn như thế nào
Sắp xếp lại dòng chảy và căng thẳng cục bộ thực hiện các công việc khác nhau
Hành động phân phối xuất phát từ việc chia nhỏ, kéo dài và sắp xếp lại vật liệu nhiều lần. Tác dụng phân tán đòi hỏi ứng suất đủ để làm biến dạng pha phân tán hoặc vượt qua lực cản trong khối kết tụ. Dòng chảy cắt và giãn nở mô tả cơ chế biến dạng; chúng không phải là những mục tiêu chất lượng riêng biệt thay thế cho việc phân phối và phân tán.
của Charlie Martinđánh giá kỹ thuật trộn liên tục trục vít đôimô tả sự tương tác của các phần tử trục vít, các vùng xử lý được lấp đầy và các phần truyền tải. Thảo luận về thiết bị của nó rất hữu ích ở đây; Điều kiện bào chế dược phẩm trong đánh giá đó không nên chuyển sang công thức nhựa công nghiệp.
Tốc độ là đầu vào, không phải kết quả chấp nhận
Để giải thích dòng chảy cắt cục bộ, ứng suất phụ thuộc vào độ nhớt của vật liệu ở nhiệt độ và tốc độ biến dạng liên quan. Chỉ riêng con số vòng/phút không xác định được những điều kiện đó, vìso sánh theo dõi hạt bên dướiminh họa. So sánh sự thay đổi tốc độ được đề xuất với nhiệt độ nóng chảy thực tế, tốc độ cấp liệu và kết quả chất lượng, thay vì sử dụng tốc độ thay thế cho phép đo độ phân tán.
Nhìn xa hơn thời gian cư trú trung bình
Phân bổ thời gian lưu trú mô tả các phần vật liệu khác nhau tồn tại trong một quy trình trong bao lâu. Để xem xét tóm tắt, hãy hỏi nơi thiết bị đánh dấu đi vào, nơi nó được phát hiện và điều kiện vận hành nào được áp dụng. Giá trị trung bình không có thông tin đó là không đủ để so sánh hai bố cục.
Hồ sơ thử nghiệm được đề xuất của chúng tôi tách biệt đầu vào với kết quả. Ghi lại các cài đặt và phân phối tài liệu làm đầu vào; ghi lại tính nhất quán và hình thái của vật liệu đã hoàn thành dưới dạng kết quả. Giữ nhiệt độ và tải dưới dạng hạn chế vận hành. Cấu trúc này ngăn không cho báo cáo thử nghiệm gọi đầu vào năng lượng cao hơn là cải tiến chất lượng trước khi sản phẩm được đánh giá.
Các bộ phận trục vít máy đùn và chức năng trộn của chúng
Họ phần tử là nhãn bắt đầu hữu ích chứ không phải là đặc tả hiệu suất hoàn chỉnh.Hướng dẫn phần tử của Bang NCphân biệt các bộ phận chuyển tải, đảo ngược, nhào và răng và giải thích rằng danh pháp khác nhau giữa các nhà sản xuất. Chúng tôi sẽ sử dụng bản vẽ và hình học thực tế thay vì chuyển mã của nhà cung cấp khác sang báo giá.
| Họ phần tử | Vai trò để xem xét | Những gì chúng tôi sẽ yêu cầu |
|---|---|---|
| vận chuyển | Điều kiện vận chuyển và lấp đầy địa phương. | Chì, chiều dài, độ thuận tay và các hạn chế lân cận. |
| Khối nhào | Biến dạng, trộn và vận chuyển hoặc hạn chế. | Chiều rộng đĩa, số lượng, tổng chiều dài, loạng choạng và hướng truyền tải. |
| Máy trộn có răng hoặc chuyên dụng | Sắp xếp lại dòng chảy và tiếp xúc với ứng suất phụ thuộc vào hình học. | Hồ sơ đầy đủ, vị trí hoạt động và bằng chứng cho nhiệm vụ dự định. |
Đừng cho rằng các phần tử vận chuyển không đóng góp gì vào quá trình trộn hoặc mọi phần tử răng chỉ có tính phân phối độc quyền. Sự so sánh đúng là giữa các hình học được xác định trong các điều kiện đã nêu. Xác định xem bản vẽ mô tả cụm lắp ráp được phân đoạn hay vít nguyên khối trước khi thảo luận về tính linh hoạt khi thay thế.
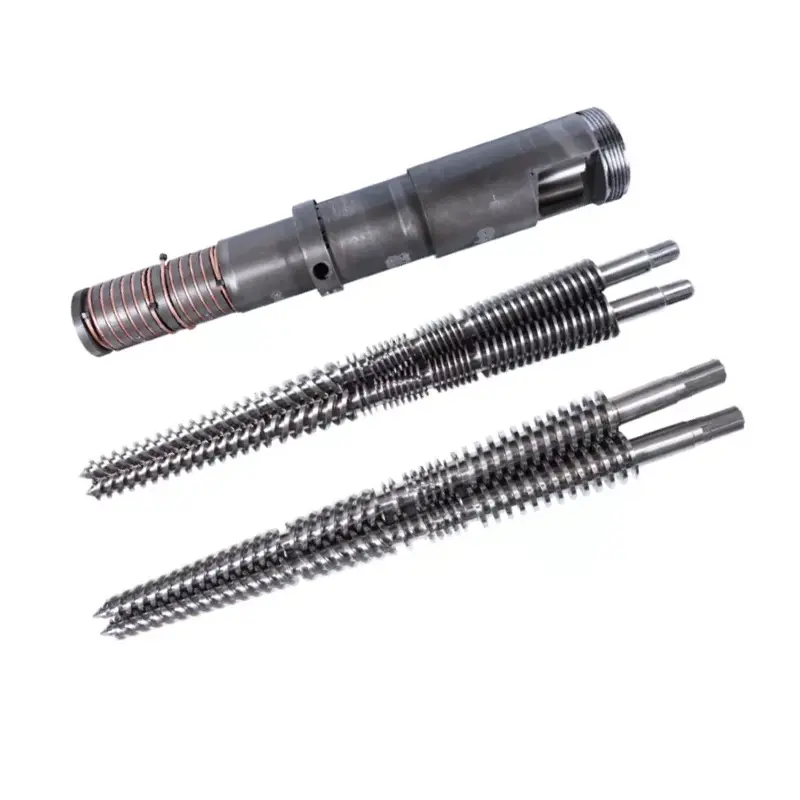
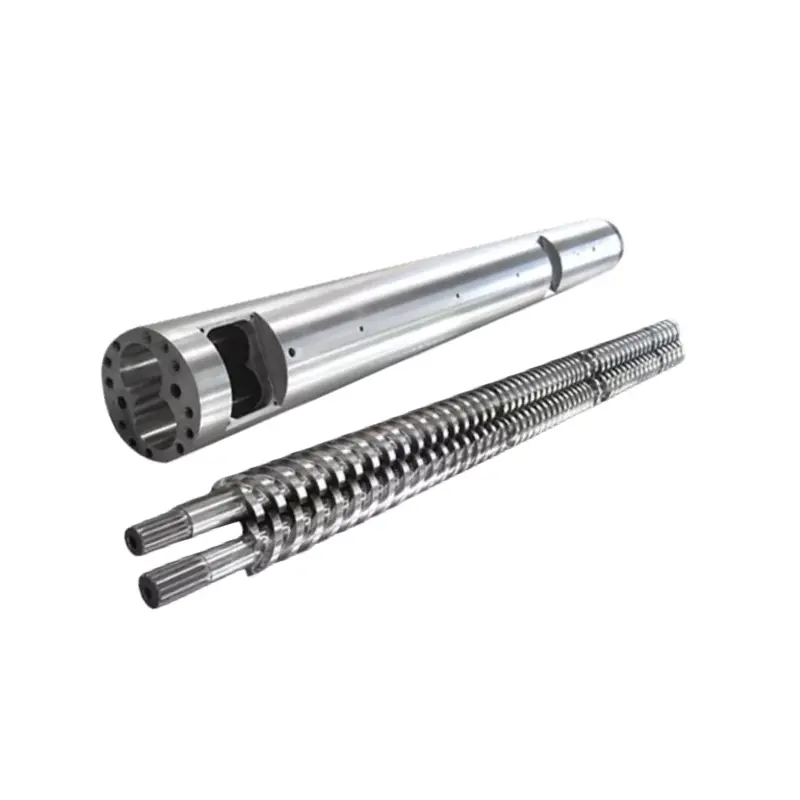
Của chúng tôithùng vít đôi song song đồng quaytrang sản phẩm xác định các ứng dụng xoay, đan xen và kết hợp cùng hướng. Những chi tiết đó thiết lập danh mục thiết bị có liên quan. Đối với một đơn đặt hàng, cấu hình được phê duyệt vẫn cần xác định các phần làm việc riêng lẻ và giao diện kết nối.


Các tính năng thiết kế vít kiểm soát sự trộn, nhiệt và mài mòn
Tách riêng chiều rộng đĩa, số lượng đĩa và chiều dài khối
Đây là những thứ nguyên có liên quan nhưng chúng không thể thay thế cho nhau. của Kenneth Russellphân tích trộn trục vít đôigiải thích xu hướng quen thuộc của các đĩa rộng hơn thiên về hành động phân tán và các đĩa hẹp hơn thiên về phân chia và phân phối lại. Nó cũng nhấn mạnh ảnh hưởng của nhiệt độ hạn chế, làm đầy và nóng chảy.
Xu hướng đó không phải là một quy tắc mua hàng phổ biến. Nếu so sánh thay đổi chiều rộng đĩa, chiều dài khối và hành vi truyền tải cùng nhau thì kết quả không thể chỉ quy cho chiều rộng. Hỏi biến nào đã thay đổi và phép đo chất lượng nào được cải thiện.
Đọc góc so le với hướng truyền và điền
Khối nhào trung tính không có tác dụng bơm về phía trước vốn có; vật chất vẫn có thể đi qua dưới tác động của quá trình xung quanh. Các yếu tố đảo ngược phản đối sự vận chuyển về phía trước. Tính hữu dụng của chúng phụ thuộc vào điều kiện làm đầy và áp suất dự định. Cả "trung tính" hay "đảo ngược" đều không phải là hướng dẫn tự động để cải thiện mọi phần trộn.
| Đề xuất thay đổi | Hồ sơ so sánh bắt buộc | Lý do từ chối phiên tòa |
|---|---|---|
| Hình học nhào khác nhau | Kích thước, trình tự phần tử, dữ liệu chất lượng và thông lượng ổn định. | Khiếm khuyết mục tiêu vẫn còn hoặc một đặc tính cần thiết bị suy giảm. |
| Hạn chế lớn hơn | Nhiệt độ nóng chảy thực tế, áp suất, tải truyền động và hoạt động nạp/thông hơi. | Vượt quá giới hạn máy móc hoặc vật liệu. |
| Đã khôi phục các khoảng trống làm việc | Số đo vít/thùng phù hợp tại các vị trí được đặt tên. | Việc lắp ráp không đáp ứng được các yêu cầu về độ vừa vặn hoặc khe hở đã được phê duyệt. |
Độ bền bắt đầu từ nhiệm vụ thực tế
Chúng tôi xuất bản 38CrMoAlA và phạm vi thấm nitơ từ 0,50 đến 0,70 mm trênđặc điểm kỹ thuật sản phẩm đồng quay. Đây là dữ liệu về vật liệu và xử lý, không phải là đánh giá về chất lượng pha trộn hay bảo đảm tuổi thọ sử dụng. Họ không xác định khoảng cách chạy.
Đối với công thức mài mòn, chúng tôi sẽ yêu cầu nhận dạng chất độn, bản đồ tải và độ mòn trước khi chọn hệ thống bề mặt. Việc xem xét hình học và bảo vệ chống mài mòn là những quyết định riêng biệt. Bề mặt cứng hơn không thể chứng minh rằng biên dạng trộn không phù hợp là đúng. Của chúng tôidẫn hướng mài mòn và khe hở trục vít đôi song songgiải thích hồ sơ kiểm tra trùng khớp.
Chỉ kiểm tra các bộ phận theo quy trình cách ly, làm mát và xử lý đã được phê duyệt của nhà máy. Không giảm khe hở hoặc thay đổi cụm lắp ráp ngoài giới hạn được phê duyệt của nhà sản xuất máy để tìm cách trộn thêm.
Cách sắp xếp cấu hình trục vít đôi để trộn
Xem lại trình tự các tác vụ xử lý trước khi chọn khối trộn. của Martinđánh giá trộn liên tụcmô tả việc cấp liệu, vận chuyển, nấu chảy, trộn đầy và xả theo đồng hồ đo. Một hồ sơ phải cung cấp các chức năng đó cùng nhau. Khuyến nghị về phần tử độc lập không xác định rõ các điều kiện đầu vào và nhiệm vụ áp suất hạ lưu.
Xác định những gì đạt đến từng phần trộn
Đối với thay đổi được đề xuất, hãy nêu rõ thành phần được đưa vào dưới dạng viên, bột, chất lỏng hay chất cô đặc và xác định vị trí cấp liệu của nó. Chúng tôi sẽ hỏi điều kiện nóng chảy hoặc làm ướt nào là cần thiết trước khi thực hiện nhiệm vụ phân tán dự định. Việc so sánh việc trộn không được che giấu sự thay đổi về cách thức thành phần tham gia vào quy trình.
Luôn kết nối việc cho ăn, hạn chế và thông hơi
Trước khi thêm một yếu tố hạn chế, hãy yêu cầu người thiết kế quy trình kiểm tra các yêu cầu về áp suất và làm đầy xung quanh bộ cấp liệu bên và lỗ thông hơi. Chúng tôi sẽ không chấp thuận thay đổi từ bản phác thảo chỉ trộn mà bỏ qua các giao diện đó. Ghi lại hành vi có thể chấp nhận được ở mỗi lần mở đầu như một phần của bản tóm tắt thử nghiệm.
Xác định nơi đo nhiệt độ vật liệu và nơi lấy mẫu chất lượng. Nếu không, số đo nóng hơn ở một vị trí khác có thể bị nhầm lẫn với sự tăng nhiệt độ do nguyên tố mới gây ra. Giữ cố định các vị trí đo khi mục đích là so sánh trực tiếp.
So sánh cân bằng trộn với công thức
Chỉ định thành phần khi nó đi vào máy đùn. Chất cô đặc màu được phân tán trước và chất màu thô kết tụ không có cùng nhiệm vụ. Chúng tôi sẽ yêu cầu thông tin quan trọng của nhà cung cấp và kiểm tra biểu mẫu gửi đến trước khi quyết định xem nhu cầu chính là phân phối lại, phân rã hay cả hai.
| Tóm tắt tài liệu | Câu hỏi để trả lời | Bằng chứng để đưa vào sự chấp nhận |
|---|---|---|
| Masterbatch màu phân tán trước | Liều lượng và phân phối có nhất quán và có tồn dư chất kết tụ không? | Lấy mẫu thời gian/vị trí, tính nhất quán màu sắc và đánh giá độ phân tán có thể áp dụng. |
| Chất màu kết tụ hoặc chất độn khoáng | Thành phần có bị ướt và vẫn còn các chất kết tụ không được chấp nhận không? | Các phép đo kết tụ được xác định và các đặc tính sản phẩm cần thiết. |
| Hợp chất sợi thủy tinh | Hỗn hợp có đáp ứng các yêu cầu về tính đồng nhất và sợi giữ lại không? | Hình thái sợi và các tính chất cơ học được chỉ định. |
| Hỗn hợp polymer hoặc hợp chất nhạy cảm với nhiệt | Hình thái pha nào và giới hạn nhiệt độ/thời gian nào được áp dụng? | Hình thái, các chỉ số phân hủy và các thử nghiệm thành phẩm có liên quan. |
của Russelltrộn thảo luậnsử dụng muội than kết dính làm ví dụ về vật liệu cần phân tán và tương phản các phần chuyên sâu với cách xử lý sợi nhẹ nhàng hơn. Điều đó hỗ trợ một bản tóm tắt dành riêng cho từng tài liệu chứ không phải quy tắc rằng mọi tài liệu được điền đều cần cấu hình hạn chế nhất.
Không trích dẫn một hồ sơ cho mỗi nhiệm vụ tạo hạt
Của chúng tôivít đôi song song tạo hạttrang liệt kê hoạt động sản xuất viên nhựa nhiệt dẻo, bao gồm PE và PP, đồng thời hỗ trợ các vật liệu nguyên chất và tái chế với khả năng tùy chỉnh cấu hình. Để báo giá, các danh mục rộng đó phải được thu hẹp theo loại thực tế, tải trọng phụ gia, dạng thức ăn chăn nuôi và sản phẩm được yêu cầu.
Chúng tôi sẽ hỏi xem liệu thức ăn tái chế có thay đổi thành phần hoặc mức độ nhiễm bẩn hay không trước khi quy một lỗi mới cho trục vít. Tương tự như vậy, chúng tôi sẽ không chấp nhận việc kiểm tra chỉ màu cho loại được gia cố bằng sợi có thông số mua hàng bao gồm hiệu suất cơ học. Việc kiểm tra chấp nhận phải tuân theo lý do có chất phụ gia.
Cách xác minh chất lượng trộn thay vì đoán
Tại sao tôi so sánh mức độ chịu ứng suất thay vì chỉ riêng tốc độ trục vít
Tôi sẽ sử dụng nghiên cứu của Jan Philipp Oldemeier và Volker Schöppner làm điểm khởi đầu hữu ích khi so sánh các cấu hình trộn. Nghiên cứu của họ đã kiểm tra các phần tử vít bằng cách sử dụng mô phỏng dòng chảy ba chiều và theo dõi hạt, thay vì giả định rằng mọi hạt đều trải qua các điều kiện trộn giống nhau.
Đối với hình học ZSK25 với PP FPH50, các nhà nghiên cứu đã chỉ định nhiệt độ nóng chảy là 220°C và năng suất là 20 kg/h. Việc tăng tốc độ của phần tử trộn có răng từ 200 lên 400 vòng/phút đã làm tăng giá trị trung bình của ứng suất cắt tối đa của các hạt được theo dõi từ khoảng 37.900 lên 54.400 Pa. Đối với khối nhào KB24 trong cùng điều kiện, giá trị tương ứng tăng từ khoảng 27.900 lên 48.400 Pa.
Đây là kết quả ứng suất mô phỏng, không đo lường được sự cải thiện về chất lượng hỗn hợp thành phẩm. Các tác giả cũng tuyên bố rằng việc xác nhận thử nghiệm vẫn đang chờ xử lý.Đọc nghiên cứu gốc.
Kết luận kỹ thuật của tôi là chỉ tốc độ thôi cũng chưa phải là thông số kỹ thuật chưa đầy đủ. Trước khi đề xuất một trong hai thành phần cho sản xuất, tôi cần có bằng chứng cho thấy mức độ tiếp xúc với ứng suất của nó giải quyết được khuyết tật thực tế, sau đó là kiểm tra độ phân tán, nhiệt độ nóng chảy, tải truyền động và các đặc tính cần thiết của sản phẩm.
Chọn xét nghiệm phù hợp với mẫu
ISO 23900-5:2015, được xác nhận vào năm 2025, mô tả thử nghiệm giá trị áp suất của bộ lọc để đánh giá độ phân tán chất màu trong polyme nhiệt dẻo. Đây là một phương pháp phù hợp để xem xét các chất cô đặc màu được sử dụng trong quá trình ép đùn và kéo sợi nóng chảy; phòng thí nghiệm phải thiết lập các điều kiện thử nghiệm và chuẩn bị thích hợp.
ISO 18553:2025đề cập đến kích thước hạt/kết tụ và mức độ phân tán trong ống, phụ kiện và hợp chất polyolefin. Phạm vi đã nêu của nó bao gồm hàm lượng muội than dưới 3% theo khối lượng và hàm lượng sắc tố dưới 5%. Không tự động áp dụng phạm vi đó cho hạt nhựa có nồng độ cao hoặc cho mọi hệ thống phụ.
Tách hồ sơ chất lượng khỏi hồ sơ vận hành
Để phân phối, hãy xác định địa điểm và thời điểm lấy mẫu và phép đo tính nhất quán nào là phù hợp. Để phân tán, hãy xác định cách chuẩn bị mẫu và đánh giá sự kết tụ hoặc hình thái có liên quan. Đồng ý các tiêu chí chấp nhận với đặc điểm kỹ thuật của sản phẩm và phòng thí nghiệm trước khi thử nghiệm, thay vì chọn ngưỡng đạt sau khi xem kết quả.
Để so sánh năng lượng, hãy nêu rõ giá trị được báo cáo là đầu vào truyền động, công suất trục ước tính hay phép đo đường rộng hơn và xác định cơ sở lưu lượng khối. Không so sánh các con số không giống "SME" hoặc coi một con số năng lượng trung bình là bằng chứng về sự tiếp xúc với căng thẳng cục bộ. Chúng tôi sẽ ghi lại năng lượng và tải cùng với chất lượng chứ không thay thế các bài kiểm tra chất lượng bằng chúng.
Khuyến nghị của chúng tôi: giữ lại các cột riêng biệt để đảm bảo chất lượng, đầu ra được chấp nhận ổn định, nhiệt độ nóng chảy và tải trọng cơ học. Chỉ phê duyệt cấu hình khi nó đáp ứng yêu cầu đã thống nhất trong mọi cột có liên quan.
Xem xét cấu hình vít để trộn chất lượng và độ bền
Sử dụng việc xem xét có kiểm soát thay vì một chuỗi các điều chỉnh không liên quan. Quy trình công việc sau đây là phương pháp được đề xuất của chúng tôi để biến khiếu nại hỗn hợp thành bản tóm tắt cấu hình. Nó không cho phép vận hành ngoài giới hạn của nhà sản xuất máy hoặc thay thế các quy trình an toàn và kiểm soát thay đổi của nhà máy.
-
Xác định lỗi và mục tiêu chấp nhận
Mô tả lỗi bằng các mẫu đại diện và thông số kỹ thuật sản phẩm được yêu cầu. Quyết định các phép đo phân phối, phân tán và đặc tính hoàn thiện nào sẽ xác định mức độ chấp nhận trước khi thay đổi dây chuyền.
-
Ghi lại đường cơ sở có thể so sánh được
Ghi lại bản sửa đổi công thức, dạng thành phần, tốc độ cấp liệu, tốc độ trục vít, nhiệt độ nóng chảy đo được, áp suất, tải truyền động và đầu ra ổn định được chấp nhận. Dán nhãn các mẫu có cùng thời gian vận hành và vị trí đo.
-
Kiểm tra cho ăn, tan chảy và mặc
Xem lại tính nhất quán của bộ nạp và xác định các hạt có khuyết tật. Nếu nghi ngờ bị mài mòn, hãy lấy số đo trục vít và thùng phù hợp theo quy trình kiểm tra đã được phê duyệt trước khi đề xuất hình dạng trộn sửa đổi.
-
Chọn một thay đổi hợp lý
Nêu rõ cơ chế mà sự thay đổi nhằm giải quyết. Ghi lại kích thước phần tử, hướng, trình tự và các giao diện bị ảnh hưởng. Yêu cầu kỹ sư quy trình chịu trách nhiệm phê duyệt thay đổi và giới hạn vận hành của nó.
-
So sánh sau khi quá trình ổn định
Sử dụng quy trình ổn định và lấy mẫu đã thỏa thuận. Giữ công thức và phương pháp thử nghiệm nhất quán, ghi lại mọi khác biệt không thể tránh khỏi và so sánh chất lượng cùng với nhiệt độ, tải trọng và sản lượng được chấp nhận.
-
Chấp nhận, sửa đổi hoặc quay lại đường cơ sở
Chỉ chấp nhận thay đổi nếu nó đáp ứng các tiêu chí vận hành và chất lượng được xác định trước. Nếu thất bại, hãy giữ nguyên kết quả và tuân theo quy trình hoàn trả hoặc sửa đổi đã được phê duyệt thay vì thêm một hạn chế khác mà không có giả thuyết mới.
Những gì chúng ta cần cho bản tóm tắt thành phần
Gửi thông tin nhận dạng máy, bản vẽ cấu hình, đường kính trục vít danh nghĩa, khoảng cách tâm, chi tiết kết nối trục hoặc ổ đĩa và bất kỳ bản đồ độ mòn nào được đo. Bao gồm các tài liệu và hồ sơ vận hành ở trên. Đối với hệ thống được phân đoạn, hãy xác định trình tự phần tử; đối với vít một mảnh, hãy xác định các phần làm việc trên bản vẽ hoàn chỉnh. Sự phù hợp cơ học và hiệu suất trộn cần được kiểm tra nghiệm thu riêng biệt.
Câu hỏi thường gặp
Trộn phân phối có thể phá vỡ các chất kết tụ sắc tố?
Trộn phân phối chủ yếu là phân phối lại vật liệu; bản thân nó không chứng minh được rằng ứng suất sẵn có đủ để phá vỡ một khối kết tụ. Một phần tử thực có thể đóng góp vào cả hai chế độ trộn. Kiểm tra các chất kết tụ còn sót lại một cách riêng biệt với tính đồng nhất về màu sắc hoặc thành phần trước khi quyết định xem có cần thêm hành động phân tán hay không.
Việc tăng tốc độ vít có luôn cải thiện việc trộn không?
Không. Tốc độ là đầu vào vận hành, trong khi độ trộn có thể chấp nhận được là kết quả đo được của sản phẩm. So sánh sự thay đổi tốc độ với điều kiện cấp liệu, nhiệt độ nóng chảy thực tế, tải truyền động và các thử nghiệm chất lượng đã được thống nhất. Không chấp nhận cài đặt vòng tua máy cao hơn nếu các đặc tính sản phẩm được yêu cầu hoặc giới hạn vận hành không còn được đáp ứng.
Khối nhào 90 độ có phải lúc nào cũng tốt hơn để phân tán không?
Không. Góc nghiêng chỉ là một biến hình học. Chiều rộng đĩa, tổng chiều dài khối, hướng truyền tải, điều kiện làm đầy và cấu hình xung quanh cũng cần được xem xét. Một khối trung tính có thể truyền vật liệu dưới tác động của quá trình xung quanh; trung tính không có nghĩa là vật liệu đứng yên.
Các bộ phận trộn có răng có thể cung cấp khả năng trộn phân tán không?
Có, tùy thuộc vào hình dạng và điều kiện vận hành. Một phần tử được mô tả như một bộ trộn phân phối vẫn có thể tạo ra ứng suất cục bộ. Yêu cầu bằng chứng về hồ sơ thực tế và nghĩa vụ vật chất thay vì coi tên danh mục như một mô tả đầy đủ về hiệu quả hoạt động của nó.
Tại sao các vệt màu có thể vẫn còn sau khi thêm nhiều khối nhào hơn?
Nhiều khối nhào không tự xác định hoặc loại bỏ nguyên nhân. Kiểm tra độ ổn định của liều lượng, dạng thành phần đầu vào, điều kiện nóng chảy và các mẫu được thu thập trong hoạt động tương đương. Sau đó xác định xem vấn đề còn lại là sự phân bố không gian, các khối kết tụ không phân tán hay một khiếm khuyết nào khác trước khi thực hiện thay đổi cấu hình tiếp theo.
Cấu hình lưỡi trục vít có ý nghĩa gì trong quá trình ép đùn trục vít đôi?
Đối với hướng dẫn này, cấu hình hữu ích là sự sắp xếp theo trục của các phần vận chuyển, nhào trộn và trộn, bao gồm cả kích thước và hướng của chúng. Sử dụng các thuật ngữ cụ thể trên bản vẽ. Việc gọi toàn bộ tổ hợp là một cấu hình lưỡi dao không chỉ định các chức năng xử lý của nó hoặc làm cho các mã phần tử của các nhà cung cấp khác nhau có thể hoán đổi cho nhau.