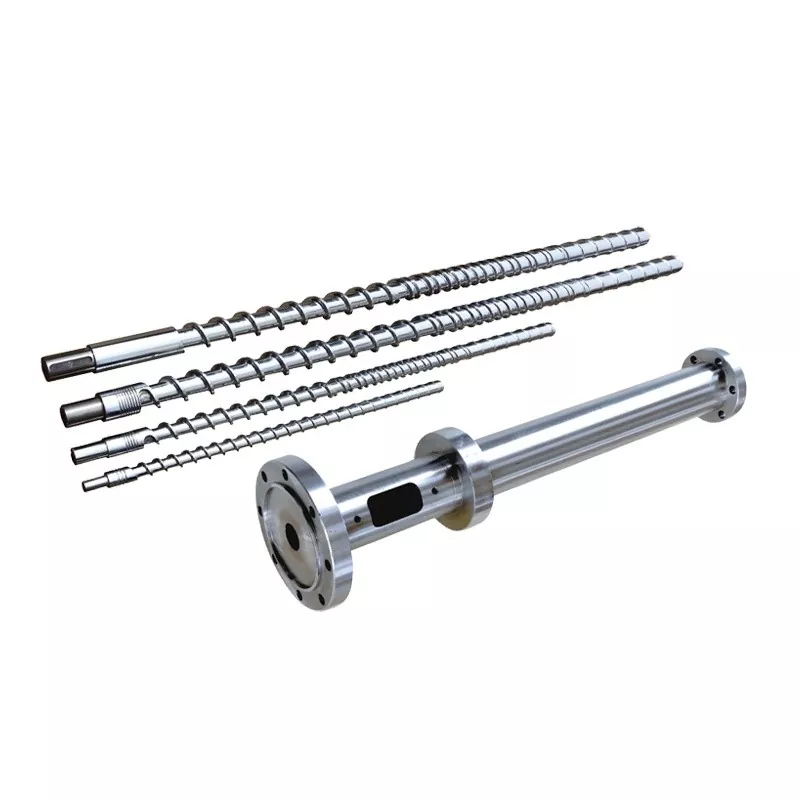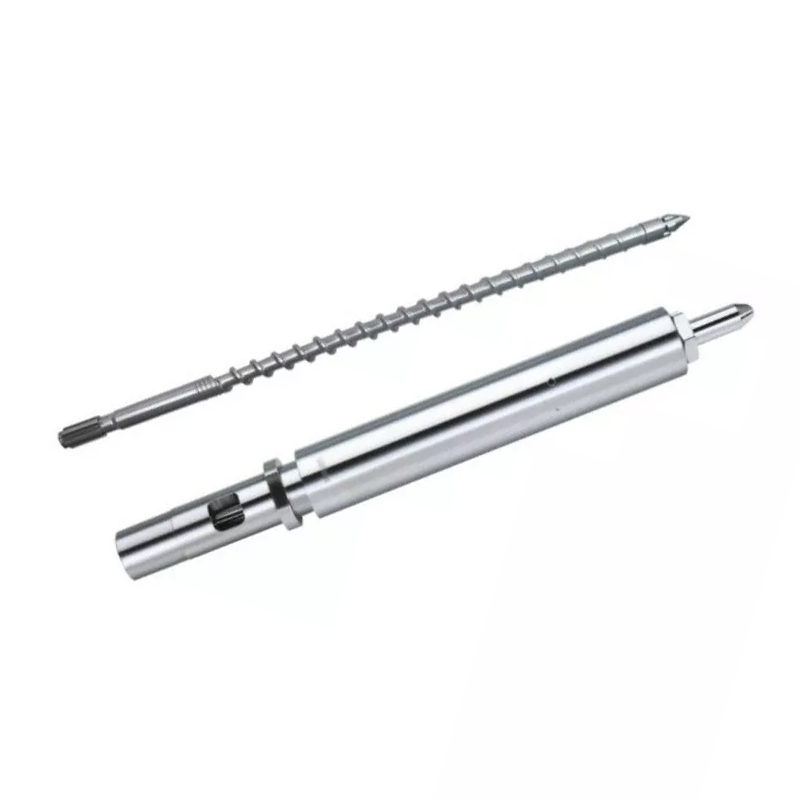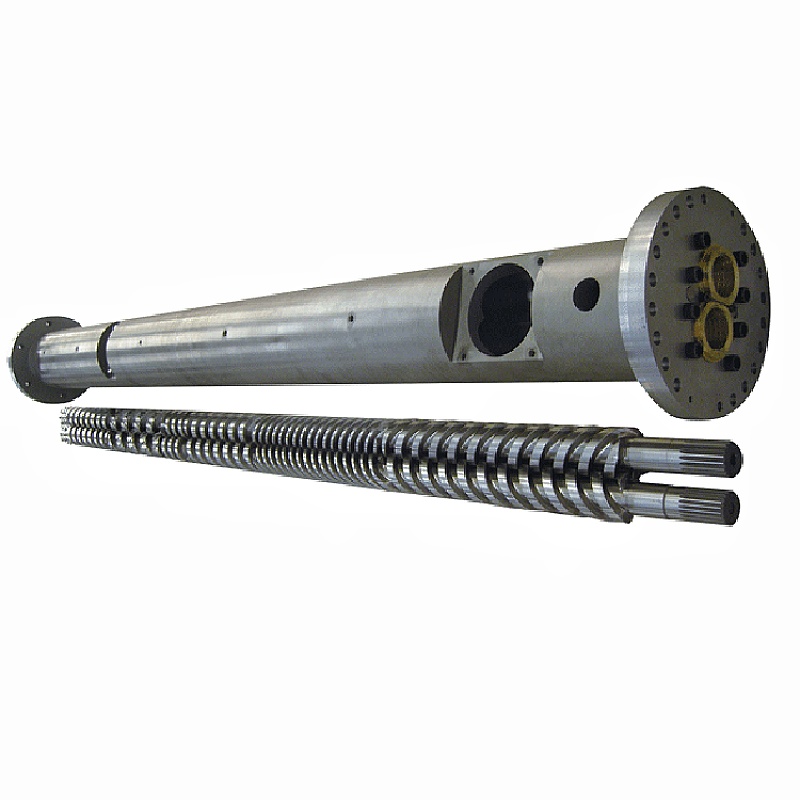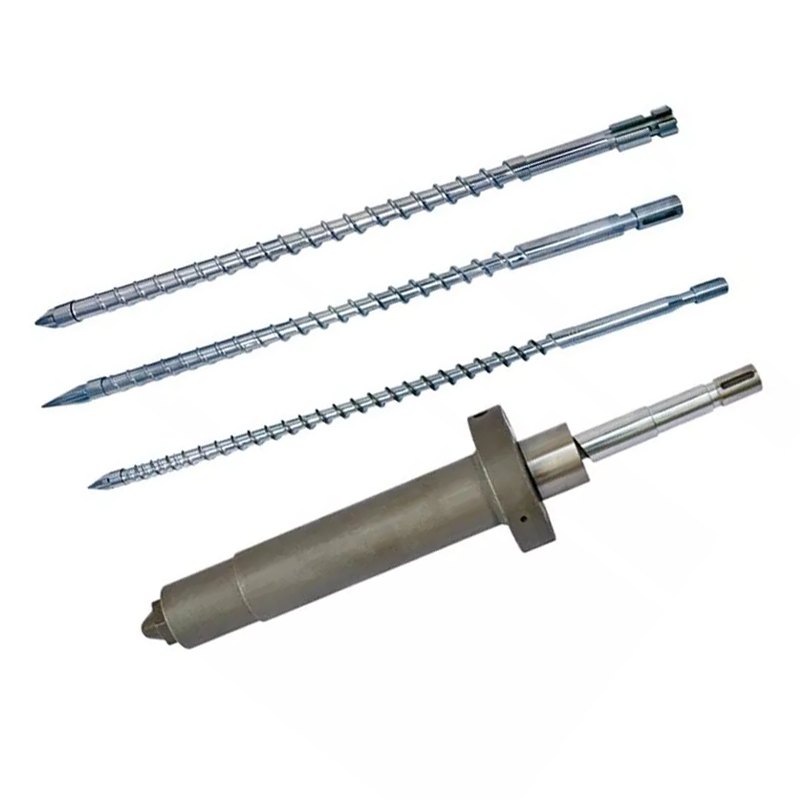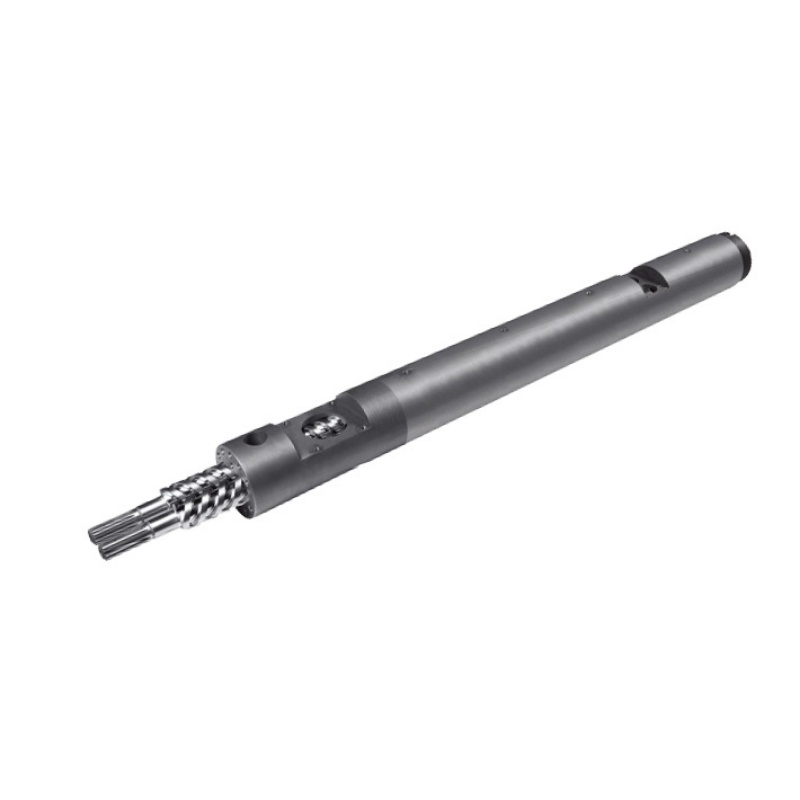
Vòng tua vít tự nó không phải là một nút xoay đầu ra. Sự thay đổi tốc độ làm thay đổi khả năng vận chuyển chất rắn, thời gian nóng chảy, lực cắt, tạo áp suất và thời gian lưu, do đó kết quả hữu ích phải được đánh giá bằng nhiệt độ nóng chảy, tải động cơ, áp suất và chất lượng sản phẩm.

Trả lời nhanh
Việc tăng tốc độ trục vít thường làm tăng lưu lượng kéo và tốc độ vật liệu đi vào quy trình, nhưng mối quan hệ này không phải là vô hạn hoặc hoàn toàn tuyến tính. Nhiều vòng quay hơn cũng có thể tăng thêm nhiệt cắt, rút ngắn thời gian lưu trú và làm lộ ra phần cấp liệu hoặc phần nóng chảy yếu.
Thay đổi một biến được điều khiển tại một thời điểm, đợi điều kiện ổn định, sau đó so sánh đầu ra, thông số nhiệt độ nóng chảy, áp suất, tải động cơ và chất lượng sản phẩm. Dừng lại khi một trong số đó đạt đến giới hạn được phê duyệt, ngay cả khi ổ đĩa có thể quay nhanh hơn.
Đọc máy đùn như một hệ thống được kết nối
Vật liệu đi vào dưới dạng khối rắn, trở thành lớp nén, tan chảy, trộn và rời đi thông qua một đường dòng chảy hạn chế. Động cơ cung cấp năng lượng cơ học trong khi bộ gia nhiệt thùng và mạch làm mát trao đổi nhiệt trong quá trình này. Vít và khuôn chia sẻ nhiệm vụ chịu áp lực.
Một nghiên cứu quy mô công nghiệp năm 2016 đã thử nghiệm ba loại polyme, ba dạng hình học vít, năm tốc độ và ba điều kiện nhiệt độ, trong 135 tình huống vận hành. Các tác giả đã cùng nhau đo lường nhu cầu năng lượng và sự biến đổi nhiệt độ nóng chảy. Kết quả của họ đã thay đổi theo vật liệu, vít và các điều kiện, đó là lý do tại sao một quy tắc phổ biến về vòng/phút trên đầu ra là không đáng tin cậy.
Quan điểm nhà máy của chúng tôi:điểm vận hành tốt nhất không phải là tốc độ vòng tua máy cao nhất mà biến tần chấp nhận. Đây là điều kiện sản xuất ổn định cao nhất nằm trong giới hạn động cơ, hộp số, áp suất, nhiệt độ và chất lượng sản phẩm đã được phê duyệt. Nếu một giới hạn đến sớm, hãy xác định nút thắt đó trước khi đặt mua ổ đĩa nhanh hơn hoặc vít mới.
Điều gì thay đổi khi tốc độ vít tăng
Vòng quay cao hơn sẽ di chuyển bề mặt trục vít nhanh hơn so với nòng súng. Trong phạm vi ổn định, điều này có thể làm tăng khả năng vận chuyển chất rắn và truyền tải nóng chảy. Nó cũng thay đổi tốc độ cắt, năng lượng cơ học đầu vào, thời gian nóng chảy và số vòng quay trục vít mà vật liệu trải qua.
Hướng thay đổi nhiệt độ nóng chảy không phải là phổ biến. Một nghiên cứu về HDPE năm 2014 đã sử dụng ba độ nhớt của nhựa, ba dạng hình học vít và một số tốc độ cũng như nhiệt độ cài đặt. Người ta phát hiện ra rằng loại vít, độ nhớt của nhựa, nhiệt độ và tốc độ cài đặt đều ảnh hưởng đến việc sử dụng năng lượng và độ đặc của tan chảy.
Vít bay đơn cho thấy tốc độ tới hạn trong đó chất lượng nóng chảy giảm sút, trong khi vít chắn được thử nghiệm duy trì độ đồng đều nhiệt độ tốt hơn.


Nhiệt độ cài đặt thùng không phải là nhiệt độ nóng chảy
Bộ điều khiển hiển thị mục tiêu vùng nóng và thường là nhiệt độ gần thành thùng. Polymer bên trong kênh cũng nhận được năng lượng cơ học từ sự biến dạng và ma sát. Việc làm mát có thể loại bỏ một phần nhiệt đó, nhưng sự tan chảy cuối cùng có thể vẫn nóng hơn, lạnh hơn hoặc kém đồng đều hơn so với chỉ số của bộ điều khiển gợi ý.
Đo nhiệt độ nóng chảy tại một vị trí xác định và nêu phương pháp cảm biến. Nghiên cứu Khoa học & Kỹ thuật Polymer năm 2006 đã sử dụng lưới cặp nhiệt điện dọc theo dòng chảy tan chảy. Nó đã tìm thấy các vùng nhiệt độ thấp ở công suất cao bằng các ốc vít đơn, trong khi vít chắn được thử nghiệm với máy trộn Maddock đạt được độ nóng chảy tốt hơn và độ biến thiên thấp hơn.
Không hạ thấp mọi vùng nóng chỉ vì nhiệt độ đo được quá nóng.Nếu vít tạo ra phần lớn nhiệt, việc giảm mạnh có thể khiến lớp rắn nguội hơn trong khi lực cắt vẫn ở mức cao. Xem lại nơi xảy ra hiện tượng nóng chảy, công suất phát nhiệt, phản ứng làm mát và tải động cơ trước khi thay đổi toàn bộ cấu hình.
Tại sao đầu ra dừng theo vòng/phút trên đường thẳng
Ở tốc độ thấp hơn, máy đùn được cấp liệu tốt có thể cho thấy mối quan hệ gần như tuyến tính giữa vòng/phút và lưu lượng khối. Mối quan hệ đó yếu đi khi các viên không còn lấp đầy kênh theo tỷ lệ, mật độ khối thay đổi, họng cấp liệu trượt, tan chảy tụt lại phía sau hoặc lực cản xuôi dòng làm thay đổi cân bằng áp suất-dòng chảy.
Một nghiên cứu của Đại học Stuttgart năm 2022 đã so sánh các vùng cấp liệu trơn tru, có rãnh xoắn ốc và có rãnh dọc trục ở tốc độ trục vít cao. Nó tìm thấy một ngưỡng vượt quá ngưỡng mà thông lượng trở thành phi tuyến tính và hình dạng cũng như kích thước của viên ảnh hưởng đến ngưỡng đó. Điều này hỗ trợ một quy tắc thực tế của nhà máy: ghi lại nguyên liệu thực tế cũng như tên polyme.



Cách đọc tốc độ và phạm vi đầu ra được công bố của Nanhaiya
Nanhaiya xuất bản bảng gia đình sau đây trên cả hailoại vít đơnvà trang tốc độ cao PE/PP. Nó rất hữu ích cho việc xác định phạm vi sản phẩm đã nêu của công ty. Đây không phải là sự đảm bảo vận hành cho vật liệu và khuôn không xác định.
| Người mẫu | L/D | Sản phẩm đã xuất bản | Tốc độ công bố | Động cơ lái xe |
|---|---|---|---|---|
| NHY20 | 20:1 | 3 đến 5 kg/giờ | 10 đến 60 vòng/phút | 1,1 / 1,5 / 2,2 kW |
| NHYZS25 | 25:1 | 5 đến 8 kg/giờ | 10 đến 60 vòng/phút | 2,2 / 3,0 / 4,0 kW |
| NHY30 | 25:1 | 5 đến 10 kg/giờ | 10 đến 60 vòng/phút | 2,2 / 3,0 / 4,0 kW |
| NHY45 | 25:1 đến 36:1 | 10 đến 120 kg/giờ | 10 đến 150 vòng/phút | 5,5 đến 22 kW |
| NHY65 | 25:1 đến 36:1 | 60 đến 300 kg/giờ | 20 đến 150 vòng/phút | 22 đến 75 kW |
| NHY75 | 25:1 đến 36:1 | 200 đến 450 kg/giờ | 20 đến 150 vòng/phút | 30 đến 132 kW |
| NHY90 | 25:1 đến 36:1 | 180 đến 600 kg/giờ | 20 đến 110 vòng/phút | 30 đến 185 kW |
| NHY120 | 25:1 đến 36:1 | 320 đến 1000 kg/giờ | 20 đến 90 vòng/phút | 75 đến 280 kW |
| NHY150 | 25:1 đến 36:1 | 400 đến 1300 kg/giờ | 20 đến 75 vòng/phút | 90 đến 400 kW |
Nguồn: Trang web Nanhaiya, được kiểm tra vào ngày 31 tháng 8 năm 2026. Mỗi hàng chứa các giá trị chuỗi rộng. Không kết hợp công suất, tốc độ và số lượng động cơ cao nhất vào một cấu hình máy giả định.
Trang web Nanhaiya khẳng định:trang tốc độ cao PE/PP cho biết cấu trúc trục vít được tối ưu hóa và hộp số mô-men xoắn cao có thể tăng gấp đôi hiệu suất so với thiết bị truyền thống và thiết kế của nó có thể hạ thấp nhiệt độ ép đùn PP.
Trang này không nêu rõ máy so sánh, nhựa, khuôn, phương pháp thử hoặc khoảng thời gian chấp nhận. Hãy coi cả hai tuyên bố này như tuyên bố của nhà cung cấp yêu cầu quy trình thử nghiệm dành riêng cho dự án trước khi họ đưa ra ROI hoặc đảm bảo mua hàng.
Giải thích các kết hợp, không phải các bài đọc riêng lẻ
| Xu hướng sau khi tăng vòng/phút | Có thể giải thích | Kiểm tra tiếp theo |
|---|---|---|
| Sản lượng tăng, áp suất và tải ổn định, chất lượng được giữ nguyên | Đường dây có thể vẫn ở trong cửa sổ hoạt động hữu ích của nó | Xác nhận tính đồng nhất của nhiệt độ nóng chảy và khả năng làm mát hạ lưu |
| Vòng quay tăng nhưng mức tăng sản lượng giảm | Công suất cấp liệu, khả năng chống nóng chảy hoặc cản dòng có thể bị hạn chế | Kiểm tra tính nhất quán của thức ăn, đầu ra cụ thể, bộ lọc và áp suất khuôn |
| Nhiệt độ nóng chảy và tải động cơ tăng nhanh | Cơ năng và sức cản ngày càng tăng | Xem lại độ nhớt của nhựa, hình dạng trục vít, tình trạng bộ lọc và hồ sơ nhiệt |
| Nhiệt độ nóng chảy trung bình giảm nhưng độ biến thiên tăng | Có thể xuất hiện sự tan chảy muộn hoặc không hoàn toàn | Kiểm tra khuyết tật sản phẩm và so sánh với khả năng nóng chảy của trục vít |
| Chu kỳ áp suất với đầu ra và tải động cơ | Vấn đề có thể là thức ăn, tan chảy, kiểm soát nhiệt độ hoặc hạn chế | Sử dụnghướng dẫn chẩn đoán tăng vọt |
| Tải tăng sau khi thay đổi bộ lọc hoặc khuôn | Điện trở hạ lưu đã thay đổi điểm vận hành | So sánh áp suất sạch và áp suất bẩn ở cùng một loại vật liệu và tốc độ |


Sử dụng thử nghiệm từng bước có kiểm soát thay vì theo đuổi các biện pháp kiểm soát
- Chọn một lô nguyên liệu và sản phẩm ổn định.Ghi lại loại nhựa, dạng viên hoặc dạng nghiền lại, chất phụ gia, độ ẩm và trình tự nguyên liệu gần đây.
- Thiết lập một đường cơ sở.Ghi lại vòng tua máy thực tế, lượng cấp liệu, đầu ra, nhiệt độ nóng chảy, áp suất, tải động cơ, chỉ số vùng và chất lượng sản phẩm sau khi dây chuyền ổn định.
- Thay đổi một biến đã được phê duyệt.Sử dụng thời gian tăng dần và ổn định được xác định bởi quy trình dòng. Không thay đổi tốc độ, lượng ăn và nhiệt độ cùng nhau.
- So sánh cả trung bình và biến thiên.Mức trung bình chấp nhận được có thể che giấu áp suất chu kỳ hoặc đặc tính nhiệt độ nóng chảy không đồng đều.
- Đánh dấu điều kiện giới hạn đầu tiên.Nó có thể là tải động cơ, áp suất, chất lượng nóng chảy, độ ổn định kích thước, khả năng làm mát hoặc khuyết tật bề mặt.
- Chỉ lặp lại trong giới hạn đã được phê duyệt.Mức tối đa hữu ích đạt được khi một mức tăng khác mang lại đầu ra quá ít hoặc đẩy một điều kiện đo được ra ngoài mức chấp nhận.
Quan điểm nhà máy của chúng tôi:một khách hàng gửi năm điểm vận hành ổn định sẽ cung cấp cho chúng tôi nhiều bằng chứng thiết kế hữu ích hơn một khách hàng gửi một vòng/phút tối đa. Xu hướng cho thấy nơi dây chuyền mất hiệu quả và liệu thay đổi tiếp theo thuộc về phần cấp liệu, hình học trục vít, tình trạng hao mòn hay thiết bị hạ nguồn.
Khi xu hướng quá trình quay trở lại phần cứng
Vòng tua máy cao hơn không thể khắc phục được khe hở vít-to-thùng quá mức, bộ phận cấp liệu có kích thước nhỏ, bộ phận nóng chảy bị tụt lại phía sau hoặc bộ trộn tạo ra tổn thất áp suất quá lớn. Nó có thể làm cho những giới hạn đó dễ nhìn thấy hơn. Làm sạch và đo các bộ phận bị mòn trước khi sao chép chúng.
Sử dụngso sánh rào cản, thông thường và trộn vítkhi độ đồng đều tan chảy thay đổi theo tốc độ. Sử dụnghướng dẫn đo độ mònkhi sản lượng cụ thể giảm với đường dẫn dòng chảy sạch và vật liệu ổn định.
của Nanhaiyatrang thiết bịtuyên bố rằng máy tiện CNC của họ có thể gia công các phôi dài tới 6 m và thiết bị khoan và phay của họ có độ chính xác định vị 0,02 mm. Đó là những khả năng được công bố ở cấp độ nhà máy. Bản vẽ được phê duyệt vẫn phải xác định kích thước và điểm kiểm tra cho đơn hàng.

Dữ liệu để đánh giá vít đơn hiệu suất cao
- Hãng sản xuất máy, model và đường kính trục vít
- Các phép đo vít và nòng ban đầu và hiện tại
- Loại nhựa, dạng viên, nghiền lại và phụ gia
- Đầu ra bình thường và mục tiêu với chất lượng được chấp nhận
- Dữ liệu động cơ, hộp số và mô-men xoắn định mức
- Vòng tua thực tế, tải động cơ và xu hướng năng lượng
- Điểm đặt thùng và số đọc vùng thực tế
- Vị trí nhiệt độ nóng chảy và phương pháp cảm biến
- Xu hướng áp suất, bộ lọc và chi tiết khuôn
- Giới hạn làm mát, vận chuyển và hạ lưu
- Hình ảnh lỗi và mẫu được giữ lại
- Kích thước bản vẽ và kết nối ban đầu
Câu hỏi thường gặp
Việc tăng tốc độ trục vít có luôn làm tăng sản lượng máy đùn không?
Không. Công suất đầu ra có thể tăng theo tốc độ vít trong cửa sổ vận hành ổn định, nhưng công suất nạp, dạng viên, hình dạng vít, khả năng nóng chảy, khả năng chống khuôn, tải động cơ và độ mòn có thể hạn chế kết quả. Ở tốc độ cao, sản lượng cụ thể có thể giảm hoặc sự tan chảy có thể trở nên kém đồng đều hơn.
Nhiệt độ cài đặt thùng có giống như nhiệt độ nóng chảy không?
Không. Điểm đặt thùng kiểm soát vùng gia nhiệt, trong khi polyme cũng nhận năng lượng cơ học từ chuyển động quay và cắt trục vít. Đo độ nóng chảy tại một vị trí xác định bằng cảm biến phù hợp và ghi lại phương pháp thay vì coi điểm đặt của bộ điều khiển là nhiệt độ nóng chảy thực tế.
Tại sao nhiệt độ nóng chảy có thể tăng khi tốc độ trục vít tăng?
Tốc độ trục vít cao hơn có thể làm tăng tốc độ cắt và năng lượng cơ học đầu vào. Nhiệt độ nóng chảy thay đổi bao nhiêu tùy thuộc vào độ nhớt của nhựa, hình dạng trục vít, chất làm đầy, hình dạng thùng và điện trở xuôi dòng. Thay vào đó, một số tổ hợp vít và vật liệu có thể cho thấy sự nóng chảy kém hoặc không hoàn toàn vượt quá tốc độ tới hạn.
Tại sao đầu ra có thể ngừng tăng ngay cả khi vòng tua máy tăng?
Phần cấp liệu có thể ngừng đổ đầy theo tỷ lệ, độ trượt của viên có thể thay đổi, mật độ khối có thể thay đổi, khả năng nóng chảy có thể đạt đến hoặc khuôn và lực cản của bộ lọc có thể hạn chế hệ thống. Vít và thùng bị mòn cũng có thể làm tăng rò rỉ và giảm khả năng bơm hữu ích.
Người vận hành nên ghi lại những gì sau khi thay đổi tốc độ trục vít?
Ghi lại tốc độ trục vít thực tế, tốc độ tiến dao, đầu ra, nhiệt độ nóng chảy và sự thay đổi, áp suất nóng chảy và sự thay đổi, tải động cơ, nhiệt độ vùng, phản ứng làm mát, chất lượng sản phẩm và thời gian cho phép đạt đến điều kiện ổn định mới.
Tôi nên gửi dữ liệu gì cho Nanhaiya để đánh giá vít đơn hiệu suất cao?
Gửi loại và dạng nhựa, chất phụ gia và chất độn, đầu ra yêu cầu, vòng tua máy hiện tại, dữ liệu động cơ và hộp số, hồ sơ thùng, xu hướng nhiệt độ và áp suất nóng chảy, chi tiết khuôn và bộ lọc, bản vẽ trục vít và thùng, số đo độ mòn và lỗi sản phẩm hoặc giới hạn sản xuất mà bạn cần giải quyết.
Ghi chú biên tập: Thông số kỹ thuật và tuyên bố của sản phẩm Nanhaiya được xác định là thông tin do công ty công bố. Nghiên cứu độc lập hỗ trợ các mối quan hệ trong quy trình chứ không phải là sự đảm bảo cho bất kỳ mô hình Nanhaiya nào. Các giới hạn cuối cùng và điều kiện chấp nhận yêu cầu vật liệu, máy móc, bản vẽ được phê duyệt và kế hoạch thử nghiệm dự án.