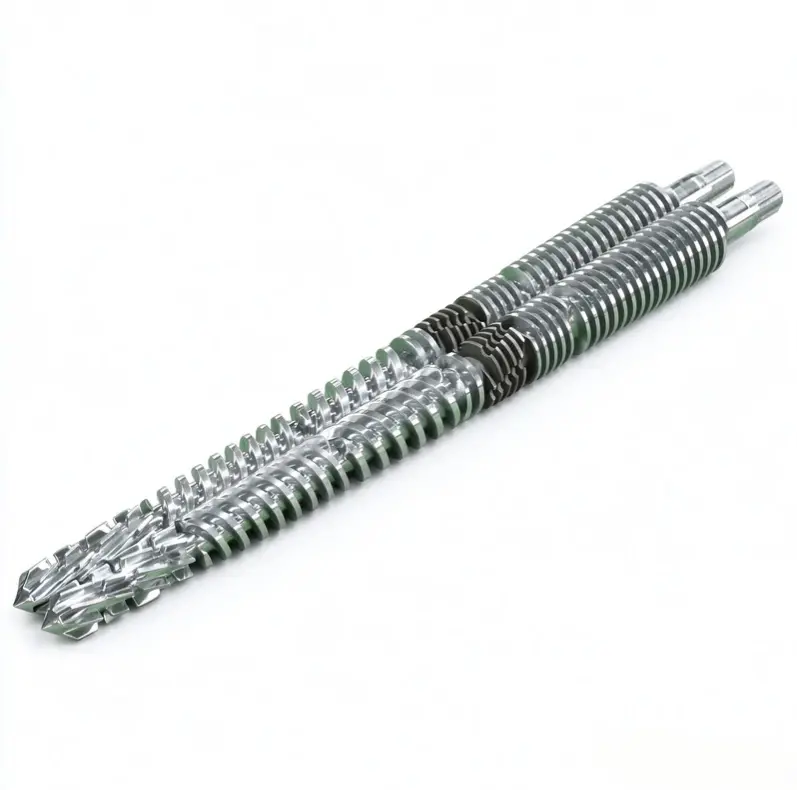
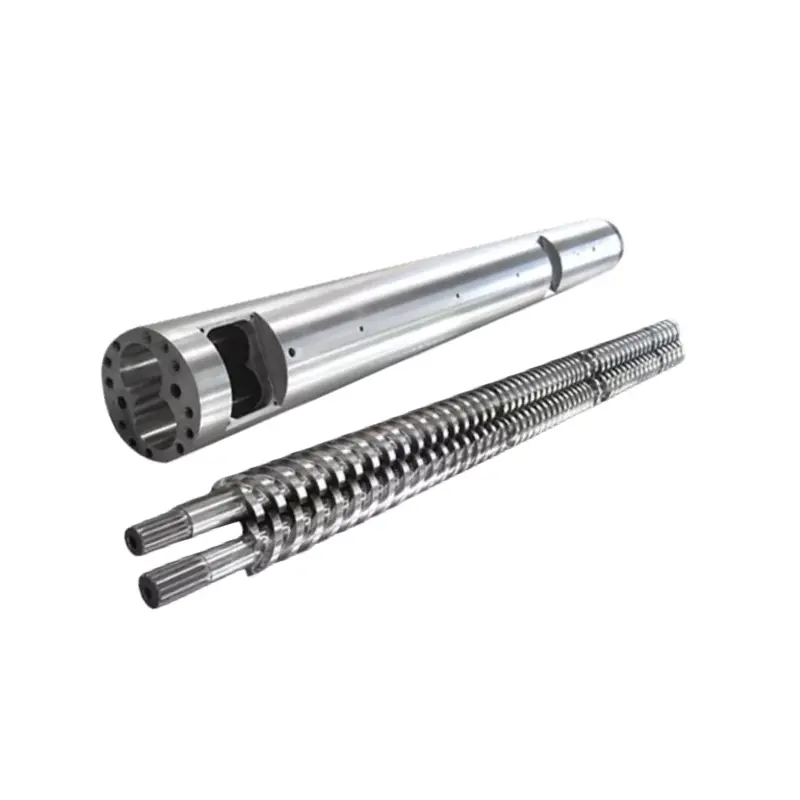
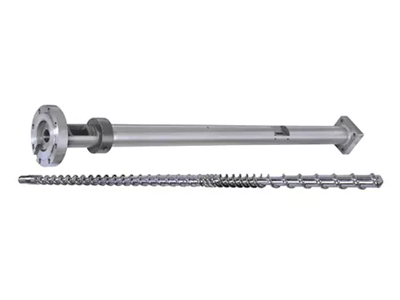
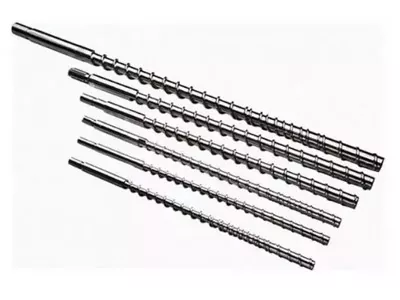
Bộ vít đôi có nhiều hơn một khe hở làm việc. Để đưa ra quyết định sửa chữa hoặc thay thế hợp lý, hãy ánh xạ từng vít, từng vấu nòng, mối quan hệ ăn khớp và các giao diện máy theo một tham chiếu được kiểm soát.
Đo độ mòn trục vít đôi và tang trống song song như một hệ thống phù hợp. Ghi lại cả hai vít tại các vị trí trục được đặt tên, cả hai vấu của lỗ hình số 8 theo các hướng xác định, khe hở giữa vít với vít, khoảng cách tâm, pha và độ khít trục. So sánh bản đồ với bản vẽ đã được phê duyệt. Các triệu chứng có thể kích hoạt việc kiểm tra, nhưng các phép đo sẽ quyết định nên thay thế vít, thùng hoặc bộ hoàn chỉnh.

Vít đôi song song không có một khe hở chung
Trên một trục vít đơn thông thường, khe hở đường kính thường được biểu thị bằng đường kính bên trong nòng súng trừ đi đường kính bên ngoài trục vít. Giải phóng mặt bằng xuyên tâm là một nửa của sự khác biệt đó. Của chúng tôiHướng dẫn đo độ mòn vít đơngiải thích tại sao các trạm trục và định nghĩa vẫn phải trùng khớp.
Mối quan hệ đường kính cục bộ = kích thước thùng tương ứng trừ đi đường kính ngoài vít tương ứng
Mối quan hệ xuyên tâm cục bộ = mối quan hệ đường kính cục bộ chia cho 2
Số học này không mô tả hình dạng hoàn chỉnh của một bộ vít đôi ăn khớp với nhau.
Vít đôi song song bổ sung thêm vít thứ hai, vùng ăn khớp, khoảng cách tâm và mối quan hệ góc theo thời gian. Nòng súng thường có dạng hình số tám chứ không phải là lỗ tròn đơn. Độ mòn cũng có thể khác nhau ở thùy trái và phải và ở các mặt đối diện của chuyến bay.
Do đó, tệp đo lường phải tách biệt ít nhất năm mối quan hệ:
- Cấu hình bên ngoài của mỗi ốc vít tới thùy thùng tương ứng của nó.
- Khe hở vít-to-vít qua khu vực ăn khớp.
- Khoảng cách trung tâm và vị trí của cả hai thùy thùng.
- Phân kỳ quay, thuận tay và nhận dạng vít trái hoặc phải.
- Các khe hở dọc trục có liên quan, các mặt chịu lực, các miếng đệm và vị trí đầu cuối.
Quan điểm nhà máy của chúng tôi:người mua yêu cầu “khoảng trống 0,3 mm” mà không nêu tên các bề mặt đã không đưa ra cho chúng tôi yêu cầu thực thi. Chúng tôi hỏi liệu con số đó là khoảng cách đường kính, hướng tâm, khoảng cách giữa các chuyến bay, cạnh, đầu hay trục, nó được đo ở đâu và ở điều kiện nào. Đoán ở đây có thể tạo ra tiếp xúc kim loại hoặc làm lỏng bộ mới.


Bảo toàn danh tính lắp ráp trước khi kéo vít
Các phép đo sẽ mất giá trị nếu vít bên trái và bên phải bị lẫn lộn hoặc tham chiếu pha biến mất trong quá trình tháo. Trước khi nới lỏng cụm lắp ráp, hãy chụp ảnh đầu truyền động và đầu xả. Đánh dấu hướng xem được sử dụng để mô tả chuyển động quay, sau đó dán nhãn cho cả vít, trục, miếng đệm và dấu thời gian.
Ghi lại xem máy có sử dụngvít đồng xoayhoặcốc vít ngược chiều. Đồng thời ghi lại xem các vít là nguyên khối hay được lắp ráp từ các bộ phận. Đừng cho rằng hai vít có kích thước bên ngoài tương tự nhau có cùng tay, trục, thứ tự hoặc thời gian.
Sử dụng hướng dẫn tháo của nhà sản xuất máy và bảo toàn mọi tính năng khóa và định giờ. Nếu không thể xoay cặp theo quy trình đã được phê duyệt sau khi lắp lại, hãy dừng lại. Áp dụng mô-men xoắn truyền động để khắc phục sự can thiệp không xác định có thể biến lỗi nhận dạng thành hư hỏng.

Xây dựng một hệ tọa độ cho cả trục vít và cả hai vấu
Làm sạch các bộ phận mà không loại bỏ các vết xước, mất lớp phủ hoặc rỗ. Để các bộ phận đạt đến nhiệt độ kiểm tra ổn định. Thiết lập điểm 0 tại một đầu được đặt tên và đánh dấu các trạm trục có thể lặp lại trên cặp vít và tang trống.
Thêm các trạm trước và sau khi thay đổi hình học, các lỗ cấp liệu và thông hơi, các vùng trộn và đầu tạo áp. Tại mỗi trạm, xác định vít trái, vít phải, thùy trái và thùy phải. Ghi lại nhiều hướng góc khi phương pháp cho phép, vì một đường kính đơn có thể che đi hình bầu dục hoặc độ mòn một bên.
| Cánh đồng | Làm thế nào để xác định nó | Nó tiết lộ những gì |
|---|---|---|
| Trạm trục | Khoảng cách từ điểm cấp dữ liệu hoặc điểm xả xác định | Nơi mài mòn tập trung dọc theo phần quy trình |
| Vít nhận dạng | Bên trái hoặc bên phải, có ghi rõ đầu xem | Độ mòn chuyến bay không đối xứng và tính toàn vẹn của cặp |
| Hồ sơ vít | Giá trị OD, gốc, đỉnh hoặc sườn với phương pháp và vị trí góc | Mất kim loại trên bề mặt làm việc |
| Thùy thùng | Thùy trái hoặc phải, hướng và mặt phẳng đo | Phì đại, hình bầu dục và rửa trôi cục bộ |
| Mối quan hệ đan xen | Các bề mặt được đặt tên, vị trí góc, điều kiện pha và phương pháp | Nguy cơ khe hở quá mức hoặc nhiễu cơ học |
| Tình trạng bề mặt | Bức ảnh được đánh số gắn liền với bản đồ nhà ga | Tạo vết, rỗ, mất lớp phủ, cặn và vết tiếp xúc |
| Giá trị tham khảo | Bản vẽ đã được phê duyệt, báo cáo phần mới hoặc đường cơ sở thiết kế đã được thống nhất | Hình học đã thay đổi bao nhiêu |
Phương pháp chẩn đoán thùng được Coperion công bốyêu cầu thùng của nó phải sạch và mát, sau đó sử dụng phép đo lỗ khoan và kiểm tra video có độ phân giải cao trên một số kích thước ZSK và STS nhất định. Máy và công cụ kiểm tra của bạn có thể khác nhau, nhưng cách tiếp cận này chứng tỏ tại sao bằng chứng chiều và bằng chứng trực quan lại thuộc cùng một báo cáo.
Đừng phát minh ra độ phân giải bằng cách thêm các số thập phân ngoài công cụ và phương pháp. Ghi lại thiết bị, trạng thái hiệu chuẩn, điều kiện hỗ trợ, nhiệt độ kiểm tra và hồ sơ người vận hành hoặc kiểm tra. Một bản đồ có thể lặp lại với độ không chắc chắn trung thực sẽ hữu ích hơn một bảng tính ấn tượng được xây dựng từ những điểm không rõ ràng.



Bộ vít đôi đã được tháo ra đã sẵn sàng để xem xét chưa?Gửi bản vẽ lắp ráp, nhận dạng trái và phải, bản đồ trạm, ảnh và lịch sử vận hành. Chúng ta có thể thảo luận về những gì phải được bảo tồn và những khu vực nào cần đo lường kỹ hơn.
Gửi bản đồ mặcXem sản phẩm vít đôi song songSử dụng hành vi đường để chọn vị trí kiểm tra, không tuyên bố thất bại
Sản lượng giảm ở cùng tốc độ vít, áp suất không ổn định, tải thay đổi, độ phân tán kém, vật liệu không nóng chảy và lỗi sản phẩm tái diễn có thể cần phải kiểm tra. Chúng cũng có thể đến từ việc cho ăn, pha chế, máy sưởi, cảm biến, thông gió, khuôn bị hạn chế hoặc sự cố truyền động.
Lưu đường cơ sở vận hành trước khi thay đổi nhiều cài đặt cùng một lúc. Ghi lại tốc độ tiến dao thực tế, tốc độ trục vít, chỉ báo tải hoặc mô-men xoắn, áp suất, cài đặt vùng, nhiệt độ nóng chảy đo được khi có sẵn và kiểm tra thành phẩm. So sánh công thức tương tự và thiết lập xuôi dòng.
Japan Steel Works lưu ý rằng các bộ phận trục vít đôi bị mòn có thể làm giảm công suất và độ phân tán, đồng thời có thể góp phần gây ra hỏng hóc nghiêm trọng cho trục vít hoặc hộp số. Đó là lý do chính đáng để kiểm tra sớm nhưng triệu chứng này vẫn cần liên quan đến tình trạng vật lý trên máy của bạn.
Nếu một đường dây trở lại bình thường sau khi hiệu chỉnh bộ cấp liệu hoặc lỗ thông hơi bị tắc, chúng tôi sẽ không bán hao mòn như một chẩn đoán. Nếu quy trình vẫn không ổn định và bản đồ đo cho thấy mức tăng khoảng trống cục bộ phù hợp thì trường hợp thay thế sẽ mạnh mẽ hơn nhiều. Mục tiêu là giải quyết vấn đề sản xuất chứ không phải giành được đơn hàng cho bộ lớn nhất.
| mô hình quan sát | Quy trình kiểm tra trước khi lên án | Bằng chứng vật chất để tìm kiếm |
|---|---|---|
| Đầu ra giảm ở tốc độ không đổi | Độ chính xác của thức ăn, mật độ khối, công thức và hạn chế khuôn | Mở rộng lỗ khoan cục bộ, mài mòn chuyến bay và thay đổi khe hở |
| Áp suất hoặc tải trở nên không ổn định | Cho ăn, kiểm soát nhiệt độ, thông gió và hạn chế hạ lưu | Mòn trái/phải không đều, cặn bám, hư hỏng hoặc vết tiếp xúc |
| Chất lượng phân tán hoặc tan chảy giảm | Lô nguyên liệu, liều lượng phụ gia, cấu hình trộn và lịch sử nhiệt độ | Mòn ở các bề mặt trộn dự định hoặc các bộ phận được lắp đặt sai |
| Tiếng ồn kim loại hoặc mô-men xoắn tăng đột ngột | Dừng lại theo quy trình của máy và kiểm tra bộ truyền động và căn chỉnh | Dấu tiếp xúc mới, bộ phận bị cong, lỗi pha hoặc vật lạ |
| Sự mài mòn lặp lại nhanh chóng sau khi thay thế | Ô nhiễm vật liệu, căn chỉnh, lắp ráp, giới hạn vận hành và lựa chọn bề mặt | Vị trí và hướng hư hỏng lặp đi lặp lại |
Quyết định những gì cần thay thế từ báo cáo phù hợp
Việc thay thế chỉ bằng vít là hợp lý khi cả hai vấu nòng vẫn nằm trong hình dạng đã được phê duyệt, mối quan hệ trung tâm là ổn định và nguyên nhân mài mòn được hiểu rõ. Việc thay thế chỉ nòng cũng có thể hợp lý khi cặp vít vẫn có thể chấp nhận được và tương thích với hình dạng lỗ khoan đã được khôi phục.
Thay thế bộ phù hợp khi cả hai mặt đều bị mòn, hình dạng tham chiếu không chắc chắn hoặc một bộ phận mới vẫn sẽ chạy với đối tác bị hỏng. Nếu vết mòn cho thấy có sự sai lệch, lỗi pha hoặc vật liệu lạ, hãy loại bỏ nguyên nhân đó trước khi lắp đặt các bộ phận mới.
| Điều kiện đo | Phạm vi có thể đánh giá | Biện pháp bảo vệ bắt buộc |
|---|---|---|
| Cặp vít bị mòn; cả hai thùy trong giới hạn được phê duyệt | Sửa chữa hoặc thay thế các ốc vít | Xác nhận hình dạng được xây dựng lại hoặc hình học mới so với thùng được giữ lại |
| Thùy thùng bị mòn; vít trong giới hạn được phê duyệt | Sửa chữa hoặc thay thế thùng đủ tiêu chuẩn | Xác minh khả năng tương thích với cả vít được giữ lại và khoảng cách trung tâm |
| Cả ốc vít và thùng đều bị mòn | Thay thế vít và thùng phù hợp | Phê duyệt một bộ bản vẽ được kiểm soát và kế hoạch kiểm tra |
| Chấm điểm cục bộ hoặc liên hệ một chiều | Điều tra nguyên nhân trước khi lựa chọn thành phần | Kiểm tra sự liên kết, vòng bi, trục, pha và ô nhiễm |
| Hình học chấp nhận được nhưng nhiệm vụ thay đổi | Xem xét quá trình và hình học | Xác định vật liệu mới, sản lượng, giới hạn máy và mức độ chấp nhận sản phẩm |
Không sử dụng hệ số nhân internet chung làm giới hạn thay thế tự động. Đường kính, loại vít, thiết kế máy, vật liệu và dung sai sản phẩm đều quan trọng. Bản vẽ xây dựng ban đầu và tiêu chí dịch vụ của nhà sản xuất máy sẽ quyết định quyết định.
Để biết các triệu chứng rộng hơn và lựa chọn sửa chữa, hãy xemhướng dẫn thay thế và mài mòn trục vít. Trang dành riêng cho từng cặp này bổ sung thông tin trái/phải, thùy, tâm và pha mà việc kiểm tra một lỗ khoan thông thường không bao gồm.
Sử dụng vị trí mòn để xác định bề mặt
của Nanhaiyasản phẩm trục vít đôi song songbao gồm các ứng dụng PVC, PE, PP, cao su, nhựa, hỗn hợp và tạo hạt. Thuế vật chất thay đổi trong phạm vi đó. Sợi thủy tinh, chất độn khoáng, chất màu, chất bẩn tái chế và các thành phần ăn mòn phải được nêu rõ theo cấp độ và tải trọng.
Các trang sản phẩm xoay ngược chiều và cùng quay của chúng tôi liệt kê các giá trị tham chiếu cốt lõi giống nhau: 38CrMoAlA, độ cứng xử lý nhiệt từ HB260 đến 320, độ cứng thấm nitơ từ HV950 đến 1000, độ sâu thấm nitơ từ 0,50 đến 0,70 mm và độ giòn thấm nitơ từ cấp 1 trở xuống. Họ cũng liệt kê Ra0.4 và độ thẳng vít là 0,015 mm.
Các giá trị sản phẩm có sẵn cũng bao gồm độ cứng chrome từ HV 950 trở lên ở độ dày 0,05 đến 0,10 mm và độ cứng lưỡng kim HRC60 đến 65 ở độ sâu 2,0 đến 3,0 mm. HV và HRC sử dụng thang đo khác nhau nên số in lớn nhất không xác định được phương án tốt hơn.
| Tìm từ bản đồ hao mòn | Những gì cần xác định trong đặc tả mới | Điều gì không nên giả định |
|---|---|---|
| Mẹo bay làm mất vật liệu trong vùng xử lý đã được lấp đầy | Vị trí chuyến bay được bảo vệ, xử lý hoặc hợp kim, độ sâu lớp và hình dạng cuối cùng | Mọi khu vực đều cần nâng cấp giống nhau |
| Một thùy thùng mòn nhiều hơn thùy kia | Bản đồ thùy, căn chỉnh và kiểm tra trung tâm, sau đó bảo vệ thùng | Chỉ riêng vật liệu cứng hơn sẽ khắc phục được tình trạng sai lệch |
| Rỗ hoặc mất bề mặt | Hóa học vật liệu, lịch sử làm sạch, vùng bị ảnh hưởng và hệ thống bề mặt tương thích | Tất cả các hư hỏng bề mặt là mài mòn |
| Dấu liên lạc lặp lại trên một mặt | Đánh giá pha, độ thẳng, trục, ổ trục và lắp ráp | Cấu hình vít là nguyên nhân duy nhất |
| Mặc đồng phục sau thời gian dài sử dụng ổn định | Hình dạng ban đầu, sự thay đổi đo được và khoảng thời gian bảo trì cần thiết | Việc thiết kế lại là điều đương nhiên cần thiết |
battenfeld-cincinnati khuyến nghị đo độ mòn mỗi năm một lần hoặc sau 6.000 giờ hoạt độngtrong hướng dẫn dịch vụ dành cho máy đùn đơn, đôi hình nón, song song và hành tinh. Hãy coi đó là tài liệu tham khảo lập kế hoạch của một nhà cung cấp. Các dây chuyền xử lý chất độn nghiêm trọng hoặc có xu hướng hao mòn nhanh có thể cần một khoảng thời gian khác.


Biến hồ sơ kiểm tra thành đơn đặt hàng có thể sản xuất được
Gói báo giá phải bao gồm nhà sản xuất và mẫu máy, bản vẽ đã được phê duyệt, công thức vật liệu, hồ sơ vận hành và bản đồ hao mòn. Xác định xem bạn muốn thay thế, đánh giá sửa chữa hay thay đổi hình học một cách trung thực. Nếu hiệu suất phải được cải thiện, hãy nêu rõ mục tiêu có thể đo lường được và những hạn chế của máy.
Việc kiểm soát bản vẽ cũng quan trọng như kích thước danh nghĩa. của Nanhaiyatrang thiết bị sản xuấtliệt kê độ chính xác định vị khoan và phay CNC là 0,02 mm, máy tiện CNC cho phôi gia công lên đến 6 mét và gia công năm trục cho các chuyến bay không đều và mặt bích đặc biệt. Những khả năng đó vẫn cần một bản vẽ và kế hoạch kiểm tra rõ ràng.
Chúng tôi sẽ đặt câu hỏi về bản vẽ khi khoảng trống được chỉ định xung đột với mẫu bị mòn hoặc khi thiếu thông tin bên trái và bên phải. Đó là một phần trách nhiệm sản xuất. Bản sửa đổi bản vẽ có chữ ký sẽ rẻ hơn so với việc phát hiện ra sự bất đồng khi lắp đặt.


Cần một phạm vi thay thế trước khi bạn yêu cầu giá?Gửi báo cáo phần cũ và vấn đề vận hành trước. Chúng tôi có thể giúp tách các câu hỏi vẽ, lựa chọn bằng chứng và vật liệu trước khi bắt đầu so sánh thương mại.
Yêu cầu đánh giá thay thếMở trang yêu cầuXác minh sự phù hợp trước, sau đó xác minh sản xuất
Kiểm tra sắp tới phải xác nhận danh tính bộ phận, sửa đổi bản vẽ, nhãn trái và phải, tài liệu vật liệu, kích thước quy định và bề mặt được bảo vệ trước khi lắp đặt. Giữ hồ sơ vận chuyển và kiểm tra gắn liền với số nhận dạng nối tiếp hoặc cặp linh kiện được sử dụng trong nhà máy của bạn.
Thực hiện theo các quy trình lắp ráp, căn chỉnh, bôi trơn, gia nhiệt và khởi động của nhà sản xuất máy đùn. Xác nhận chuyển động tự do cần thiết của cặp chỉ bằng phương pháp đã được phê duyệt. Không sử dụng bộ truyền động để buộc vào một vị trí chật hẹp không rõ nguyên nhân.
Hoa hồng với vật liệu đã thống nhất, sắp xếp thức ăn và khuôn. Ghi lại đầu ra, tốc độ trục vít, chỉ báo tải hoặc mô-men xoắn, áp suất, hành vi nhiệt độ, tình trạng lỗ thông hơi và chất lượng thành phẩm. So sánh với điều kiện chấp nhận, không phải với một vòng quay không tải ngắn hoặc một loại nhựa dễ dàng hơn.

Yêu cầu Nanhaiya xem lại hồ sơ mài mòn trục vít đôi của bạn
Gửi bản vẽ máy, nhận dạng vít trái và phải, góc quay, thông tin pha, khoảng cách tâm, bản đồ độ mòn, công thức vật liệu và hồ sơ vận hành. Hãy cho chúng tôi biết triệu chứng nào đã thúc đẩy việc kiểm tra và liệu ưu tiên của bạn là phục hồi, tuổi thọ hao mòn lâu hơn hay nhiệm vụ xử lý mới.
Bản vẽ và số đo qua emailThảo luận trên WhatsAppXem sản phẩm vít đôi song song
Công ty TNHH Máy móc nhựa Châu Sơn Nanhaiya
Các sản phẩm:Thùng vít đôi song song đồng trục | Thùng vít đôi song song quay ngược chiều | Thùng vít đôi song song PVC | Vít đôi song song cao su và nhựa
E-mail:info@nhyscrew.com
Điện thoại:+86-13505809643| Điện thoại di động:+86-13587082002
Khu C, Số 2 Khu Tây, Đại lộ Hình Châu, Quận Định Hải, Thành phố Chu Sơn, Tỉnh Chiết Giang, Trung Quốc.
Thông tin dịch vụ | Thiết bị sản xuất | Hồ sơ công ty | Liên hệ với chúng tôi
Câu hỏi thường gặp
Giải phóng mặt bằng thùng vít đôi song song là gì?
Nó là một tập hợp các mối quan hệ hình học, không phải là một khoảng cách phổ quát. Một thông số kỹ thuật hữu ích giúp phân biệt khe hở của từng vít với thùy nòng của nó, khe hở giữa vít với vít qua vùng ăn khớp, khoảng cách tâm, pha và bất kỳ khe hở trục nào có liên quan. Bản vẽ máy được phê duyệt xác định các giá trị mục tiêu và phương pháp đo.
Tôi có thể tính khe hở vít đôi bằng ID thùng trừ OD vít không?
Phép trừ đó chỉ có thể mô tả mối quan hệ đường kính cục bộ khi hai giá trị tham chiếu đến các vị trí tương ứng và hình dạng lỗ khoan xác định. Nó không mô tả khe hở giữa vít với vít, mối nối giữa, pha, khoảng cách tâm hoặc lỗ khoan hình số tám ngoài vòng. Không sử dụng nó làm giá trị chấp nhận vít đôi duy nhất.
Tôi nên đo bao nhiêu vị trí trên trục vít và nòng đôi?
Không có số lượng phổ quát. Tạo đủ các trạm trục để bao phủ các vùng cấp liệu, nóng chảy hoặc nén, trộn, thông gió và tạo áp lực, sau đó thêm các trạm xung quanh những hư hỏng có thể nhìn thấy hoặc những thay đổi hình học. Sử dụng cùng tên trạm trên cả hai vít và cả hai vấu nòng.
Cần ghi lại những gì trước khi tháo vít đôi song song?
Ghi lại các vị trí bên trái và bên phải đã lắp đặt, góc quay nhìn từ một đầu được đặt tên, độ thuận tay, dấu thời gian hoặc pha, kết nối trục, miếng đệm và thứ tự trục. Chụp ảnh ổ đĩa và đầu xả, dán nhãn cho từng bộ phận và lưu giữ quy trình tháo máy của nhà sản xuất.
Tôi có thể chỉ thay thế vít đôi và giữ lại thùng cũ không?
Có, khi lỗ khoan của thùng, mối quan hệ trung tâm và tình trạng bề mặt vẫn nằm trong giới hạn được phê duyệt và nguyên nhân gây mòn vít được hiểu rõ. Nếu thùng bị mở rộng, hình bầu dục, có vết khía hoặc bị lệch, chỉ riêng các vít mới có thể để lại khoảng trống quá mức hoặc không đồng đều. Đưa ra quyết định dựa trên báo cáo đo lường phù hợp.
Bao lâu nên đo độ mòn của thùng trục vít đôi song song?
Đặt khoảng thời gian từ kế hoạch bảo trì của nhà sản xuất máy, mức độ nghiêm trọng của vật liệu, giờ vận hành và xu hướng hao mòn của dây chuyền. Battenfeld-cincinnati công bố khuyến nghị dịch vụ của mình là một năm hoặc 6.000 giờ hoạt động, nhưng đó là tài liệu tham khảo về quy hoạch chứ không phải là giới hạn thay thế chung.
Nanhaiya có công bố một khoảng hở làm việc tiêu chuẩn cho mỗi vít đôi song song không?
Không có giá trị khe hở làm việc nào bao trùm toàn bộ phạm vi. Nanhaiya công bố các giá trị sản phẩm về vật liệu, xử lý nhiệt, độ cứng bề mặt, độ sâu lớp, độ nhám và độ thẳng của vít. Các khoảng hở chức năng vẫn cần được xác định trên bản vẽ đã được phê duyệt cho máy và cặp vít cụ thể.
Tôi nên gửi gì để báo giá thùng trục vít đôi song song thay thế?
Gửi cho nhà sản xuất máy và mô hình, bản vẽ đã được phê duyệt, nhận dạng vít trái và phải, điểm nhìn quay, khoảng cách trung tâm, chi tiết kết nối và mặt bích, công thức vật liệu, hồ sơ sản xuất và vận hành, bản đồ độ mòn trục, ảnh bề mặt, lịch sử lỗi và các tài liệu kiểm tra cần thiết.
Để biết các nguyên tắc lựa chọn và vận hành hệ thống, hãy tiếp tục với phần của chúng tôi.Hướng dẫn sử dụng máy đùn trục vít đôi song songhoặc rộng hơnhướng dẫn lựa chọn máy đùn trục vít đôi.