Tin tức

Làm thế nào vít có thể đáp ứng các yêu cầu về khả năng chống mài mòn và xử lý có độ chính xác cao?

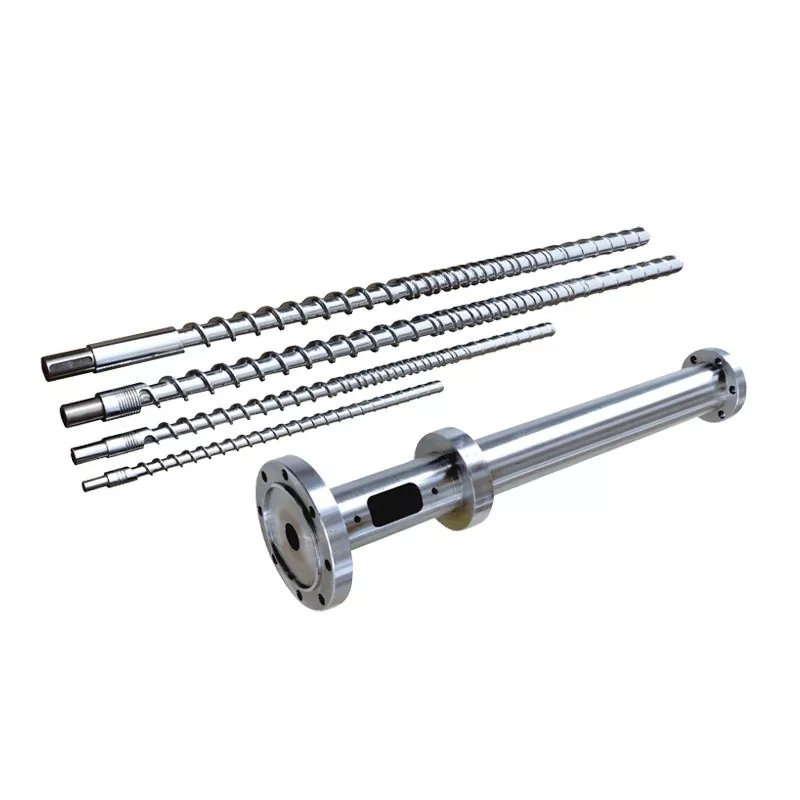
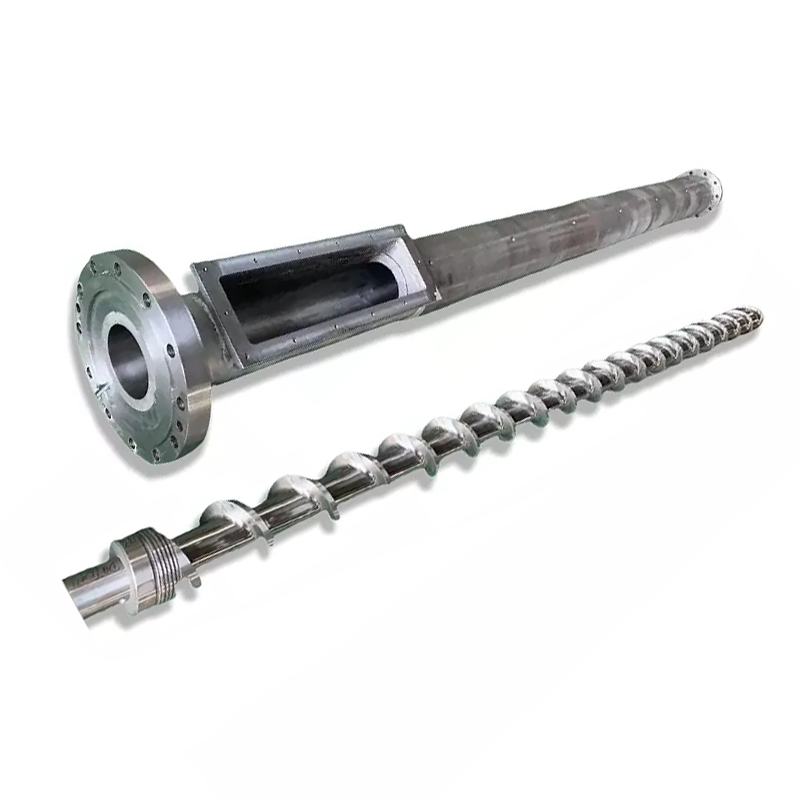
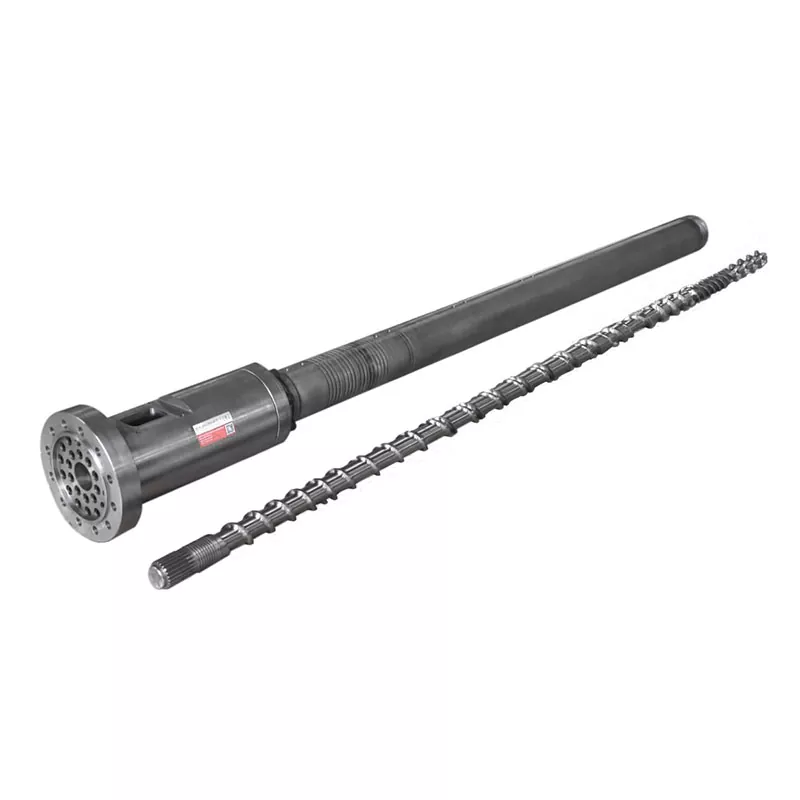
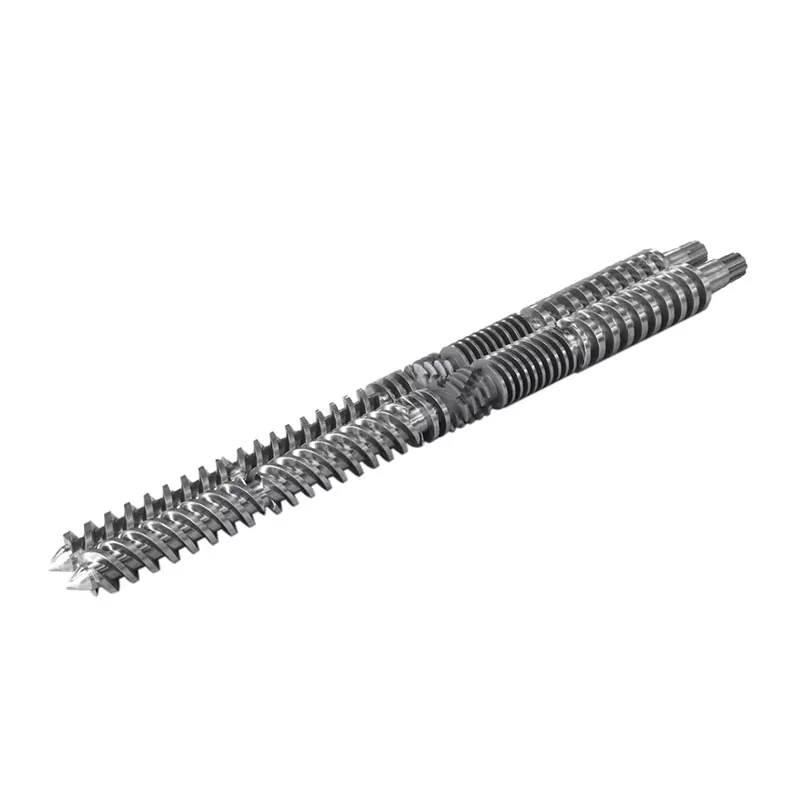
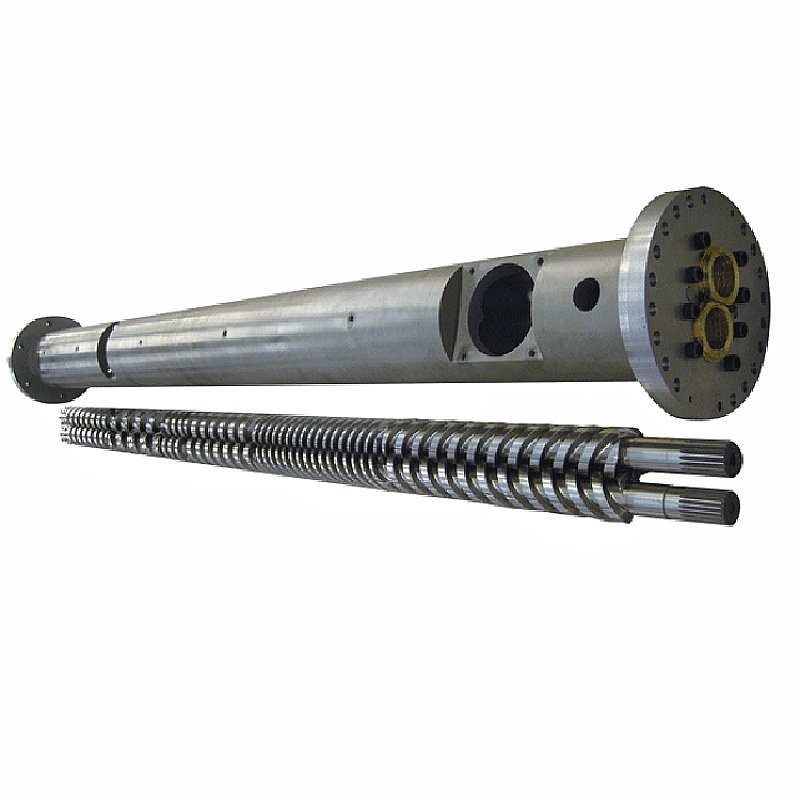
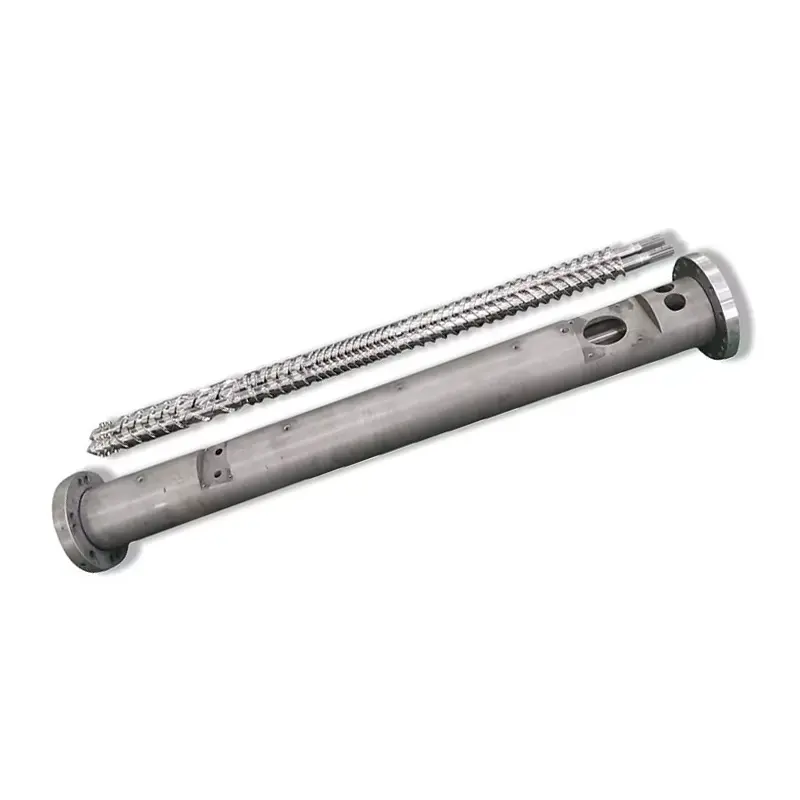
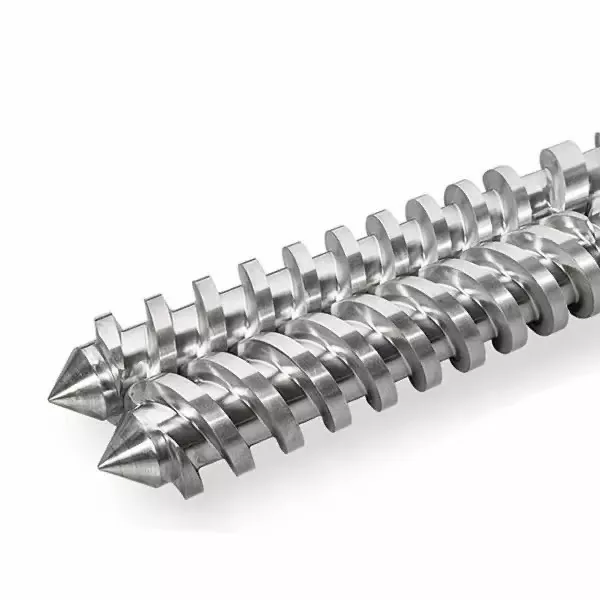
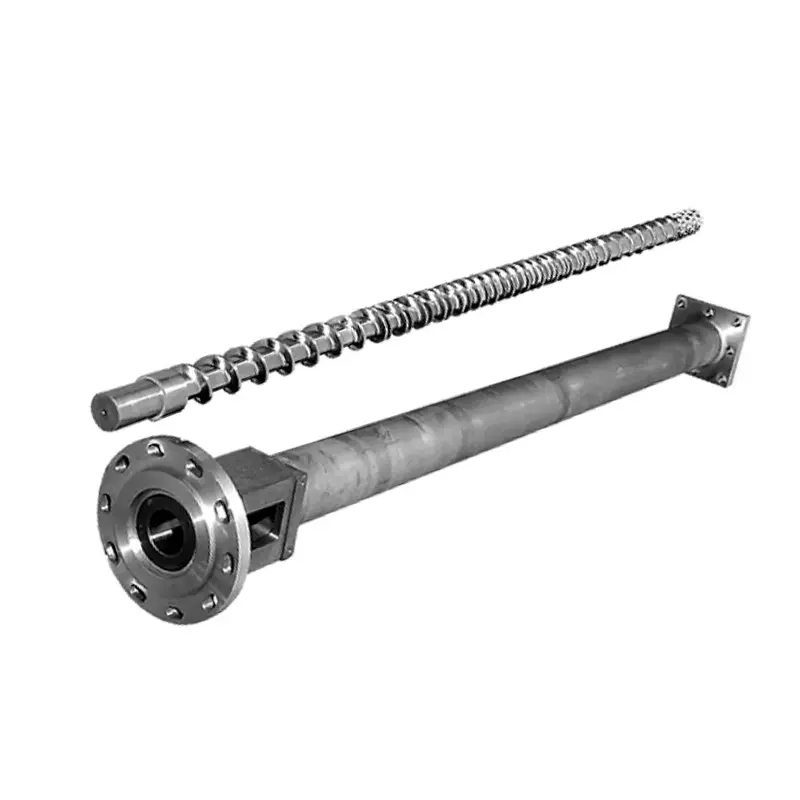
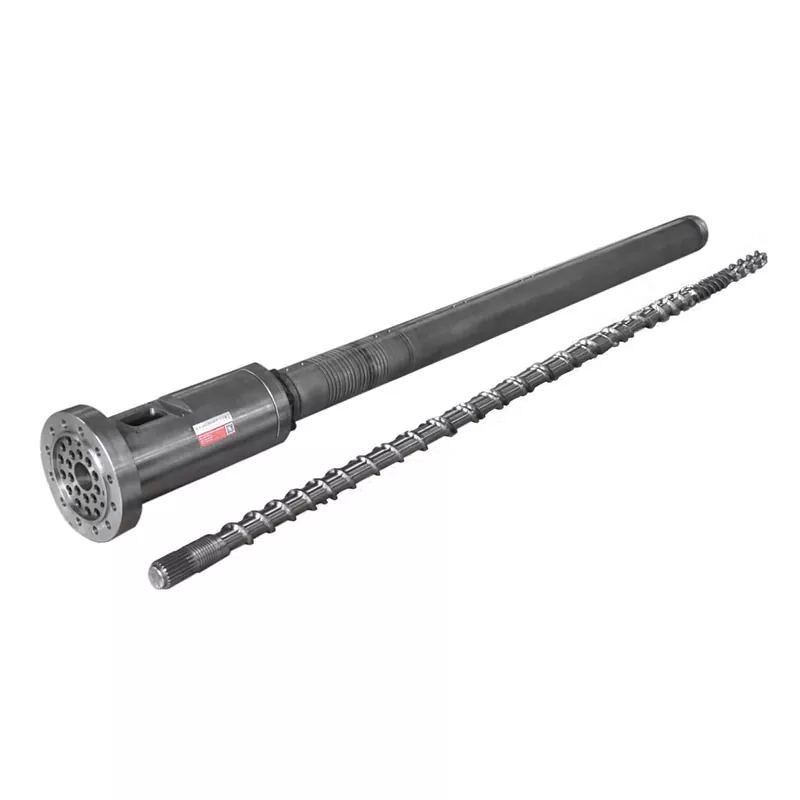
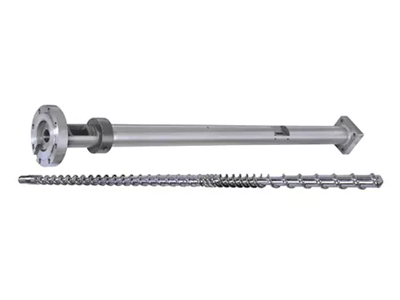
Trong lĩnh vực ép đùn và ép phun nhựa,vít đơnlà thành phần năng lượng cốt lõi của toàn bộ dây chuyền sản xuất. Được thiết kế tốt và sản xuất chính xác, nó không chỉ xác định tính ổn định của chất lượng truyền tải và làm dẻo vật liệu mà còn ảnh hưởng trực tiếp đến độ chính xác về kích thước của thành phẩm và tính liên tục trong sản xuất. Đối mặt với các vật liệu phức tạp chứa sợi thủy tinh, canxi cacbonat, chất độn khoáng và chất phụ gia ăn mòn, việc duy trì khả năng chống mài mòn tuyệt vời và độ chính xác xử lý ổn định cho bộ phận quan trọng này dưới tải trọng cao, ma sát cao và nhiệt độ cao trong thời gian dài đã trở thành trọng tâm kỹ thuật của các nhà quản lý thiết bị và kỹ sư quy trình.

single-screw

Mòn và ăn mòn: Nguyên nhân chính dựa trên dữ liệu sản xuất

Các yếu tố dẫn đến hư hỏng bề mặt trục vít sớm có liên quan trực tiếp đến đặc tính của vật liệu được xử lý. Các vật liệu khác nhau tạo ra các cơ chế hư hỏng khác nhau trên mộtVít đơn,đòi hỏi các giải pháp bảo vệ có mục tiêu. Bảng dưới đây tóm tắt ba loại thiệt hại vật chất phổ biến và ảnh hưởng của chúng:

Loại / Tình trạng vật liệu Cơ chế sát thương chính Hiệu ứng cụ thể trên vít đơn
Sợi thủy tinh, canxi cacbonat, chất độn khoáng Mài mòn và cắt bởi các hạt cứng Các cạnh trục vít trở nên tròn, hiệu suất truyền tải giảm, độ hở tăng
PVC, EVA, TPR và các vật liệu nhạy nhiệt khác Khí ăn mòn (ví dụ HCl) được giải phóng ở nhiệt độ cao Các lỗ nhỏ và rỗ trên bề mặt kim loại, suy giảm độ bền
Vật liệu tan chảy hoặc tái chế có độ nhớt cao Quá nhiệt cục bộ do ứng suất cắt cao Sự mài mòn, nứt hoặc nứt bề mặt tăng nhanh


Trong sản xuất thực tế, mài mòn và ăn mòn hóa học thường xen kẽ nhau, càng làm tăng thêm sự hư hỏng của vít. Vì vậy, một hệ thống bảo vệ hoàn chỉnh phải được xây dựng từ ba khía cạnh: vật liệu, xử lý nhiệt và kỹ thuật bề mặt.

Các lộ trình kỹ thuật chính để cải thiện khả năng chống mài mòn và độ chính xác

Quy trình cốt lõi: Bảo vệ có hệ thống từ xử lý vật liệu cơ bản đến lớp phủ bề mặt cứng

Để đạt được cả khả năng chống mài mòn cao và độ chính xác cao, các nhà sản xuất chuyên nghiệp thường áp dụng hệ thống xử lý từng bước sau:

  • Làm nguội và ủ vật liệu cơ bản– Sử dụng thép hợp kim 38CrMoAlA, thực hiện tôi và tôi ở nhiệt độ cao để thu được cấu trúc sorbite tôi luyện đồng nhất, loại bỏ ứng suất rèn và mang lại độ bền lõi tốt.
  • Mài chính xác– Sử dụng máy mài ren hình trụ và CNC có độ chính xác cao để đảm bảo độ chính xác hình học của biên dạng chuyến bay. Độ thẳng, dung sai bước và độ nhám bề mặt củaVít đơnđược kiểm soát ở mức micron, giảm dòng chảy ngược và ma sát cục bộ.
  • Thấm nitơ bề mặt– Phun khí hoặc thấm nitơ tạo thành lớp trắng dày 0,3–0,6 mm trên bề mặt vít, đạt độ cứng bề mặt HV900–1100, cải thiện đáng kể khả năng chống mài mòn mà vẫn giữ được độ dẻo dai của lõi.
  • Mạ điện hoặc mạ điện– Đối với các vật liệu có tính ăn mòn cao (ví dụ: PVC, nhựa dẻo), hãy thêm lớp crom cứng hoặc niken điện phân lên trên lớp thấm nitơ để bịt kín các lỗ chân lông siêu nhỏ và tăng cường khả năng chống ăn mòn, đồng thời giảm độ bám dính khi tan chảy.
  • Hàn phun hợp kim kép (PTA hoặc lớp phủ laser)– Đối với các vật liệu có độ mài mòn cao như sợi thủy tinh, canxi cacbonat hoặc vật liệu tái chế, hãy sử dụng hợp kim gốc niken hoặc coban trên đầu bay, đạt được độ cứng trên HRC60. Cấu trúc hỗn hợp này cho phép trục vít duy trì khả năng dẻo ổn định và khe hở chính xác trong môi trường ép đùn và ăn mòn tốc độ cao.

Gia công chính xác và khớp quy trình: Đảm bảo độ dẻo đồng nhất và tính nhất quán của sản phẩm

Độ chính xác cao không chỉ liên quan đến dung sai kích thước của vít mà còn liên quan đến việc kiểm soát khe hở giữa đường kính ngoài của trục vít và thành trong của thùng. Kinh nghiệm cho thấy rằng việc kiểm soát khe hở giữa mộtVít đơn và nòng trong khoảng 0,10–0,20 mm (tùy thuộc vào đường kính) làm giảm đáng kể rò rỉ nóng chảy và tăng sản lượng cụ thể. Ngoài ra, các thông số hình học được tối ưu hóa (tỷ lệ nén, tỷ lệ L/D) phù hợp với ống lót nạp thùng có rãnh có thể đạt được độ dẻo cắt cao ở tốc độ trục vít thấp hơn, giảm nhiệt độ nóng chảy khoảng 10°C, từ đó cải thiện chất lượng bề mặt sản phẩm và độ ổn định kích thước.

Giải pháp tổng thể cho điều kiện vận hành khắc nghiệt

Đối với các vật liệu đặc biệt như composite gỗ-nhựa (WPC), nhựa kỹ thuật có độ độn cao và vật liệu tái chế, các nhà sản xuất hàng đầu đã chuyển từ xử lý bộ phận đơn giản sang các dịch vụ kỹ thuật tích hợp bao gồm “lựa chọn vật liệu – thiết kế quy trình – xử lý sau”.

Ví dụ, đối với nylon gia cố chứa hơn 30% sợi thủy tinh, vít có thể được thiết kế với bước ren thay đổi và độ sâu rãnh thay đổi, với các chuyển tiếp tròn ở chân trục để giảm sự tập trung ứng suất. Kết hợp với hàn phun hợp kim kép và đánh bóng gương (độ nhám bề mặt Ra ≤ 0,05 μm), điều này giúp giảm nguy cơ cặn cacbon và tạo điều kiện làm sạch dễ dàng.

single-screw

Kết luận: Giá trị lâu dài của việc đầu tư vào vít hiệu suất cao

Tóm lại, mộtVít đơnđược sản xuất với thiết kế chính xác và nhiều phương pháp xử lý bảo vệ không chỉ kéo dài đáng kể tuổi thọ sử dụng mà còn cải thiện hiệu suất năng lượng ép đùn và ép phun, giảm tần suất bảo trì và đảm bảo tính nhất quán về chất lượng sản phẩm. Khi các công ty gia công nhựa chọn nhà sản xuất nhưCông ty TNHH Máy móc nhựa Châu Sơn Nanhaiya– sở hữu chuỗi quy trình hoàn chỉnh, thiết bị gia công chính xác và kinh nghiệm sâu rộng trong ngành – họ đạt được sự đảm bảo kỹ thuật toàn diện từ vật liệu trục vít, xử lý nhiệt đến lớp phủ bề mặt, tạo nền tảng vững chắc cho sản xuất ổn định lâu dài.

Tin tức liên quan
Để lại cho tôi một tin nhắn
X
Chúng tôi sử dụng cookie để cung cấp cho bạn trải nghiệm duyệt web tốt hơn, phân tích lưu lượng truy cập trang web và cá nhân hóa nội dung. Bằng cách sử dụng trang web này, bạn đồng ý với việc chúng tôi sử dụng cookie. Chính sách bảo mật
Từ chốiChấp nhận