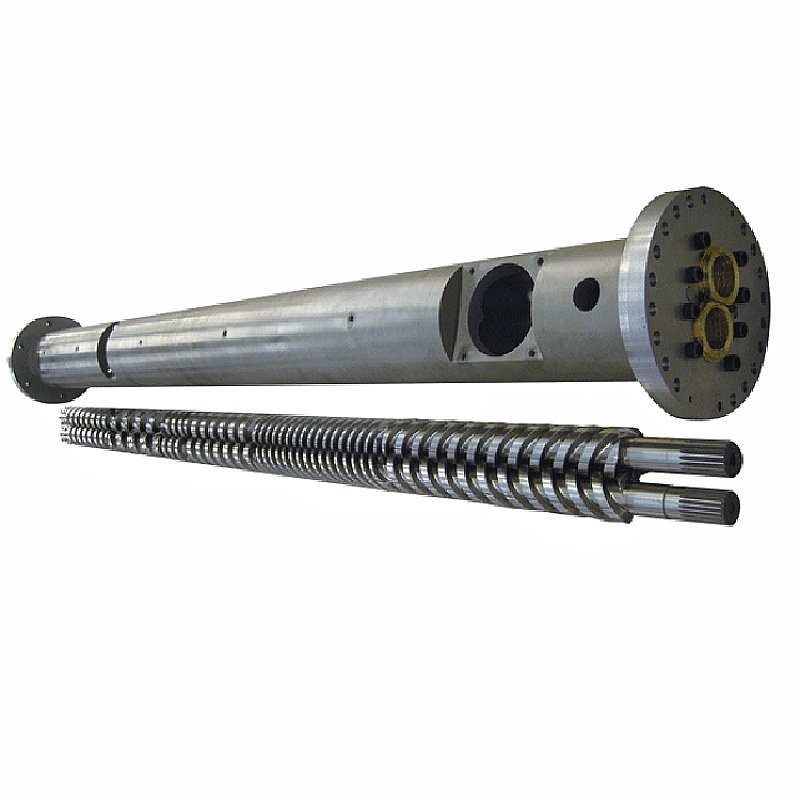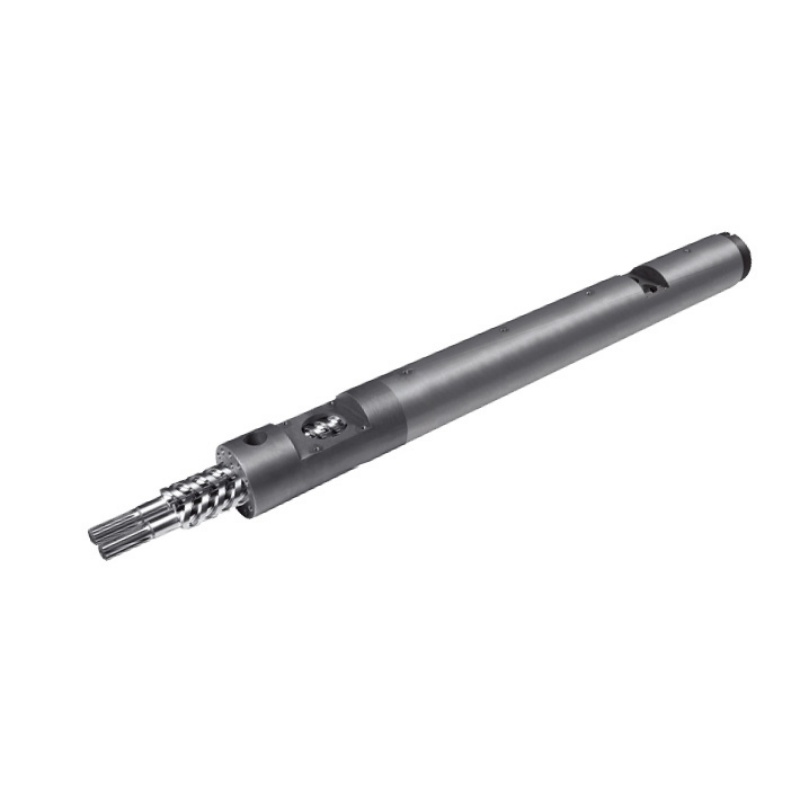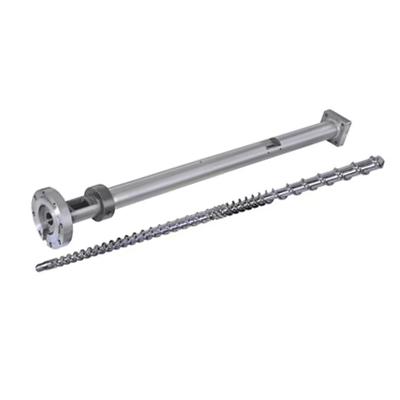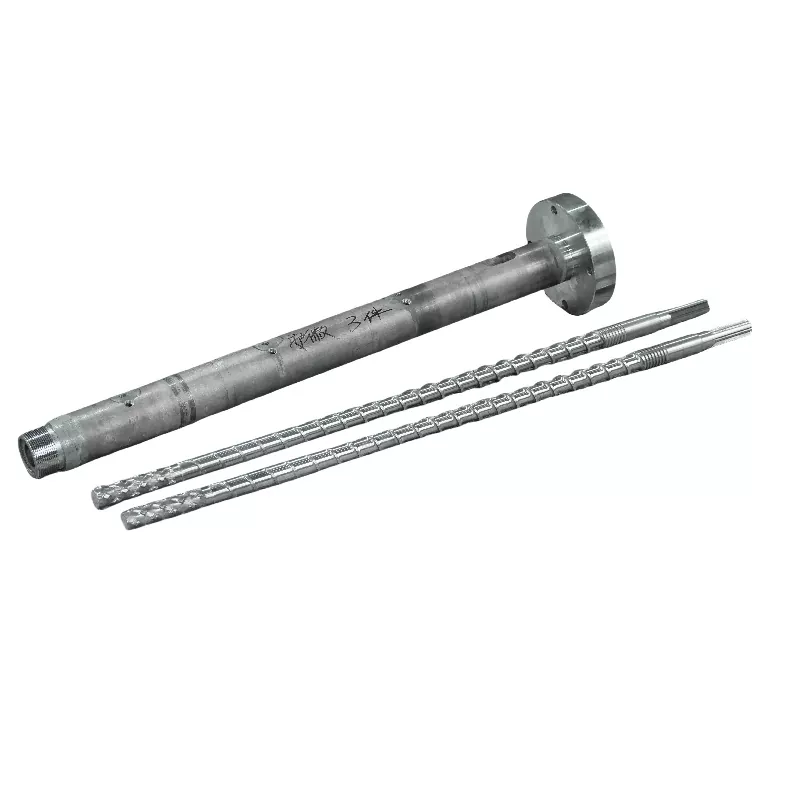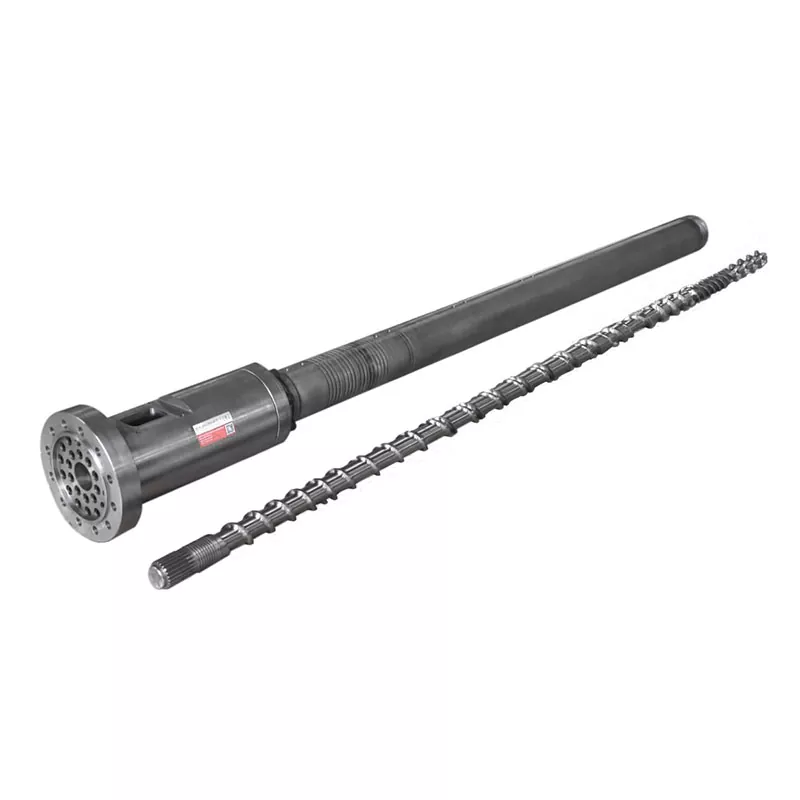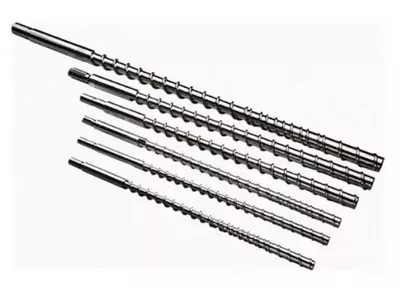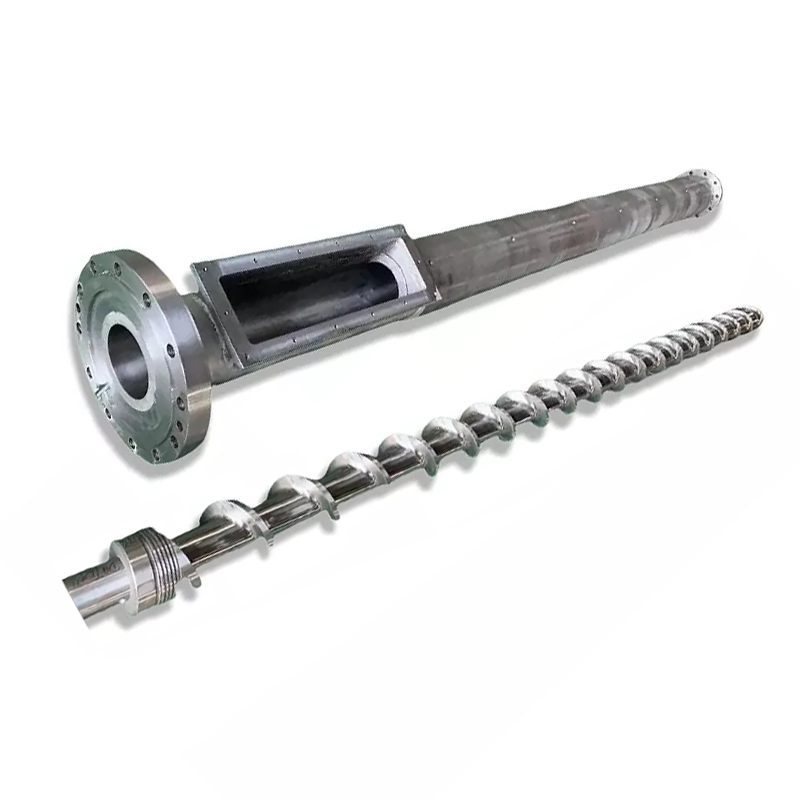
Của bạnthùng vít ép phunquyết định chất lượng tan chảy, tính nhất quán của lần bắn và thời gian chu kỳ. Dưới đây: cách chọn hình dạng và xử lý bề mặt cho nhựa của bạn, cách bảo trì bộ sản phẩm và cách tìm ra lỗi ở vít, thùng hoặc vòng kiểm tra thay vì theo đuổi nó thông qua cài đặt máy. Vít phun nitrided 38CrMoAlA của chúng tôi mang lớp nitrided 0,5–0,8 mm ở 950–1050 HV, phù hợp với PE, PP, PS và ABS, đồng thời xử lý sợi thủy tinh lên đến 30%. Ngoài ra, hoặc trên nhựa ăn mòn, lỗ khoan cần phun hợp kim cứng tới 62 HRC. Nếu đầu ra giảm và chu kỳ bị kéo dài, hãy đọc bảng khắc phục sự cố trước khi chạm vào điểm đặt khác.

Thùng vít ép phun là gì?
Vít và thùng tạo thành bộ phận làm dẻo của máy ép phun. Cùng nhau, họ lấy các viên rắn từ phễu, làm tan chảy chúng, trộn chúng thành một hỗn hợp tan chảy đồng nhất, đo một lần bắn chính xác và bơm viên đạn đó vào khuôn. Mọi bộ phận mà máy của bạn sản xuất đều đi qua cặp này.
Thợ đúc thay thế vòi phun, điều chỉnh khuôn và điều chỉnh nhiệt độ trong nhiều tuần trước khi họ xem xét bộ phận làm dẻo. Thứ tự đó là ngược lại. Khi vít hoặc thùng bị mòn, không có điểm đặt nào trên bộ điều khiển đưa quy trình trở lại.
Vai trò của vít trong quá trình dẻo hóa
Vít thực hiện hầu hết quá trình nóng chảy chứ không phải với các dải nhiệt. Nhiệt thùng đóng góp, nhưng cơ chế nóng chảy chủ yếu làcắt nhiệt: vít kéo polyme vào thành thùng nóng và ma sát tạo ra nhiệt bên trong vật liệu. Đó là lý do tại sao hình dạng trục vít thay đổi nhiệt độ nóng chảy ngay cả khi điểm đặt của bạn không di chuyển.
Vít cũng đo cú đánh. Nó quay để làm dẻo, rút lại khi tan chảy tập trung ở phía trước đầu nhọn, sau đó dừng lại. Khoảng cách nó được rút lại là kích thước cú đánh của bạn. Bất kỳ sự tan chảy nào rò rỉ ngược qua các chuyến bay hoặc qua vòng kiểm tra sẽ làm hỏng phép đo đó.
Cuối cùng, vít tiêm. Nó ngừng quay và chuyển động về phía trước giống như một pít-tông, ép tan chảy qua vòi phun. Vai trò kép này, quay và chuyển động qua lại, tách vít phun ra khỏi vít đùn.
Vai trò của thùng trong việc truyền và ngăn nhiệt
Thùng là một bình chịu áp lực chính xác có lỗ khoan được gia nhiệt. Nó chứa áp suất phun, truyền nhiệt từ các dải vào polyme và tạo ra thành cứng để vít cắt vật liệu chống lại.
Lỗ khoan của nó phải tròn, thẳng và kín về kích thước. Khi lỗ khoan bị mòn quá mức, khoảng cách giữa trục vít và thành thùng sẽ tăng lên. Sau đó, tan chảy sẽ rò rỉ về phía sau trên các chuyến bay thay vì di chuyển về phía trước và tốc độ dẻo hóa giảm xuống.
Hệ thống sưởi thùng được phân vùng, thường là nạp, nén và đo sáng, mỗi bộ đều có bộ điều khiển và cặp nhiệt điện riêng. Một cặp nhiệt điện bị lệch trong một vùng có thể nấu nguyên liệu trong nhiều tháng trong khi màn hình hiển thị bình thường.
Cách vít và thùng phối hợp với nhau như một hệ thống
Hai phần hoạt động như một cặp phù hợp và số mô tả cặp đó làgiải phóng mặt bằng xuyên tâm: một nửa chênh lệch giữa đường kính lỗ nòng và đường kính trục vít.
Giải phóng mặt bằng là nhỏ theo thiết kế. Nguyên tắc chung của ngành đối với một bộ trục vít mới là khoảng hở khoảng 0,001 inch mỗi bên cho mỗi inch đường kính trục vít. Trên vít 60 mm (khoảng 2,36 in), tiếp đất gần 0,06 mm mỗi bên. Bản vẽ xây dựng của bạn là cơ quan có thẩm quyền và nó phải luôn là số bạn kiểm tra.
Khoảng cách nhỏ đó thực sự có tác dụng. Nó buộc polyme cắt vào thành thùng thay vì trượt qua. Khoảng hở tăng gấp đôi và khả năng cắt yếu đi, quá trình tan chảy chậm lại, sản lượng giảm xuống và máy cố gắng bù lại lượng nhiệt không cần thiết.
Chỉ thay thế một bộ phận hiếm khi sửa được một cặp bị mòn. Một con vít mới bên trong thùng bị mòn chỉ phục hồi được một nửa khe hở bị mất và sự không khớp sẽ làm mòn bộ phận mới nhanh hơn mức cần thiết.
Giải phẫu của một vít ép phun
Vít phun tiêu chuẩn chia thành ba vùng cộng với cụm đầu. Mỗi khu vực có một công việc và mỗi khu vực đều thất bại theo cách mà bạn có thể nhận ra.
| Vùng | Độ sâu kênh | Công việc | Thất bại trông như thế nào |
|---|---|---|---|
| Cho ăn | Sâu | Lấy viên, chuyển chúng về phía trước | Cầu nối, đói, thức ăn thất thường, phục hồi không nhất quán |
| Nén (chuyển tiếp) | nông | Nén và làm nóng chảy polyme vào thành thùng | Không tan chảy, hòa trộn kém, vùng này bị mòn trước |
| Đo sáng | Nông | Đồng nhất hóa và bơm một hỗn hợp tan chảy nhất quán | Biến thể bắn, tăng đột biến nhiệt độ |
| Mẹo và kiểm tra vòng | — | Bịt kín chống chảy ngược trong quá trình tiêm | Độ lệch kích thước cú đánh, cú đánh ngắn, mất đệm |
Vùng thức ăn
Các kênh sâu lấy các viên từ họng phễu và di chuyển chúng về phía trước dưới dạng chất rắn. Vùng này không tan chảy nhiều. Nó truyền tải.
Các vấn đề về thức ăn được ngụy trang dưới dạng vấn đề tan chảy. Nếu viên bị kẹt trong cổ họng hoặc phần cấp liệu quá nóng và viên bị mềm và dính sớm thì trục vít sẽ bị hỏng. Thời gian phục hồi thay đổi và kích thước cú đánh theo sau. Kiểm tra khả năng làm mát cổ họng nạp trước khi bạn đổ lỗi cho hình dạng.
Vùng nén (chuyển tiếp)
Kênh sẽ nông hơn dọc theo phần này. Sự nông cạn đó ép polyme vào thành thùng nóng và tạo ra nhiệt cắt làm nóng chảy.
Vùng nén là nơi tập trung sự mài mòn. Áp suất đạt đỉnh ở đây và chất độn mài mòn sẽ mài mòn mạnh nhất ở đây. Khi bạn đo một chiếc vít bị mòn, đây là nơi bạn tìm thấy những con số đầu tiên.
Vùng đo sáng
Các kênh nông, có độ sâu không đổi sẽ đồng nhất hóa chất tan chảy và bơm nó về phía trước với áp suất ổn định. Vùng này xác định tính nhất quán của từng cú đánh.
Độ mòn vùng đo sáng xuất hiện dưới dạng biến thể bắn và nhiệt độ nóng chảy tăng ở cùng điểm đặt. Con vít đang làm việc nhiều hơn để di chuyển cùng một vật liệu.
Đầu vít, vòng kiểm tra & van một chiều
Cụm vòng kiểm tra, đôi khi được gọi là van một chiều, đáng được chú ý nhiều hơn. Nó nằm ở đầu vít và thực hiện một công việc: trong quá trình phun, nó bịt kín, do đó, chất tan sẽ chảy vào khuôn thay vì quay trở lại vít.
Khi nó ngừng niêm phong, bạn sẽ có được sự thay đổi về kích thước cú đánh, cú đánh ngắn và phần đệm biến mất. Các nhà làm khuôn mất hàng tuần để điều chỉnh áp suất phun, thời gian lưu giữ và nhiệt độ để theo đuổi việc này. Không cách nào có tác dụng vì chất tan chảy đang thoát ngược qua một chiếc nhẫn đã mòn.
Ba tín hiệu chỉ vào vòng kiểm tra cụ thể. Độ đệm thay đổi theo từng cú đánh thay vì giữ nguyên không đổi. Trọng lượng bắn trôi đi trong khi máy báo cáo phục hồi bình thường. Và một quá trình lặp lại đột nhiên trở nên thất thường nếu không có sự thay đổi về nhựa hoặc cách thiết lập.
Các thông số hình học trục vít chính
Bốn con số mô tả một vít phun. Hãy hiểu chúng và báo giá của nhà cung cấp sẽ không còn là hộp đen nữa.
Tỷ lệ L/D: Định nghĩa, Công thức và Giá trị Đề xuất theo Nhựa
Tỷ lệ L/Dlà chiều dài làm việc của trục vít chia cho đường kính ngoài của nó. Một vít dài hơn chiều rộng 22 lần có L/D là 22:1. Công thức đơn giản là L chia cho D và tỷ lệ tỷ lệ với kích thước: vít 50 mm ở tỷ lệ 22:1 có chiều dài làm việc 1.100 mm.
L/D kiểm soát khoảng trống mà vít phải nấu chảy, trộn và đồng nhất. Thời gian dài hơn cho khả năng nóng chảy cao hơn và trộn tốt hơn. Thời gian lưu trú ngắn hơn giúp bảo vệ các loại nhựa nhạy cảm với nhiệt.
Vít phun chạy ngắn hơn vít đùn. Vít chuẩn bị từng lần bắn thay vì bơm liên tục và vật liệu sẽ nằm trong thùng giữa các lần bắn. TRONGép phun tỷ lệ L/Dtrong thực tế, hầu hết các máy đều nằm trong khoảng từ 18:1 đến 25:1, với 20:1 đến 22:1 phổ biến trên các máy đa năng.
Các loại nhựa nhạy nhiệt như PVC có đầu ngắn hơn, do đó vật liệu ít bị nóng hơn. Nhựa kỹ thuật cần nấu chảy kỹ lưỡng sẽ có ưu điểm là đầu dài hơn. Hướng dẫn về tỷ lệ L/D của chúng tôi trình bày chi tiết về sự đánh đổi.
Tỷ lệ nén: Nó ảnh hưởng như thế nào đến nhiệt cắt và chất lượng nóng chảy
Tỷ lệ nénso sánh độ sâu kênh trong vùng cấp dữ liệu với độ sâu kênh trong vùng đo sáng. Một vít có kênh cấp dữ liệu sâu hơn ba lần so với kênh đo sáng của nó có tỷ lệ nén là 3:1.
Tỷ lệ nén xác định độ cứng của vít làm việc với vật liệu. Độ nén cao hơn có nghĩa là lực cắt nhiều hơn, nhiệt cơ học cao hơn và sự nóng chảy mạnh hơn. Độ nén thấp hơn xử lý polyme một cách nhẹ nhàng.
Hãy ghép nó với nhựa chứ không phải theo sở thích về số lượng lớn hơn. Polyolefin có độ nhớt thấp cần lực cắt dương để tan chảy sạch. Các loại nhựa nhạy nhiệt như PVC, PC và POM bị phân hủy khi bị cắt mà PE sẽ nhún ra. Hướng dẫn tỷ lệ nén của chúng tôi hoạt động thông qua các phạm vi.
Độ sâu chuyến bay, độ rộng kênh và tác động của chúng đến đầu ra
Tỷ lệ nén là một tỷ lệ và hai vít có cùng tỷ lệ có thể hoạt động khác nhau. Độ sâu tuyệt đối quan trọng.
Một kênh đo sâu di chuyển nhiều vật liệu hơn trên mỗi vòng quay, nâng cao tốc độ hóa dẻo, nhưng nó trộn ít kỹ hơn và mang lại sự tan chảy kém đồng đều hơn. Kênh đo sáng nông kết hợp tốt hơn và mang lại nhiệt độ ổn định hơn, với công suất đầu ra mỗi lượt thấp hơn.
Chiều rộng đường bay và góc xoắn ảnh hưởng đến hiệu quả vận chuyển và độ cắt của vật liệu nhìn thấy ở vùng đất bay. Đây là những chi tiết thiết kế mà bạn chỉ định bằng cách mô tả quy trình của mình cho người thiết kế vít, không phải những con số bạn nên chọn từ bảng.
Đường kính trục vít và mối quan hệ kích thước bắn
Đường kính vít quyết định khả năng bắn của máy. Vít lớn hơn sẽ tạo ra nhiều âm lượng hơn trên mỗi milimet hành trình về phía trước, do đó nó mang lại cú đánh lớn hơn.
Quy tắc thực tế là một dải thoải mái, không phải là giới hạn cứng. Thực hiện một phát bắn sử dụng một phần nhỏ công suất của thùng và vật liệu nằm trong thùng quá lâu, luân chuyển nhiệt và phân hủy. Chạy gần hết công suất và bạn sẽ mất đi lớp đệm cần thiết để đóng gói ổn định.
Hầu hết các thợ đúc đều nhắm mục tiêu bắn vào đâu đó ở giữa phạm vi sử dụng được của nòng súng. Nếu bộ phận của bạn nằm ngoài dải đó, cách khắc phục chính xác là sử dụng đường kính vít khác chứ không phải cài đặt máy cứng hơn.
Dưới đây là bảng kích thước đã công bố của chúng tôi, cho thấy khả năng bắn theo dõi kích thước vít và nòng trong phạm vi chúng tôi xây dựng như thế nào. Sử dụng nó để xác định vị trí máy của bạn hoặc để kiểm tra chính xác đường kính mà nhà cung cấp đang báo giá cho bạn.
| Bắn (g) | Vít Ø × chiều dài (mm) | Thùng Ø × chiều dài (mm) |
|---|---|---|
| 30–90 | Φ30 × 900 | Φ85 × 860 |
| 60–125 | Φ35 × 910 | Φ85 × 860 |
| 100–150 | Φ38 × 935 | Φ95 × 900 |
| 125–160 | Φ40 × 980 | Φ95 × 910 |
| 125–300 | Φ42 × 1030 | Φ105 × 1110 |
| 250–400 | Φ45 × 1210 | Φ115 × 1165 |
| 300–500 | Φ50 × 1300 | Φ125 × 1260 |
| 450–600 | Φ55 × 1335 | Φ130 × 1320 |
| 500–700 | Φ56 × 1350 | Φ130 × 1350 |
| 500–700 | Φ60 × 1380 | Φ140 × 1350 |
| 650–800 | Φ65 × 1415 | Φ150 × 1420 |
| 700–1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80–125 | Φ75 × 1825 | Φ170 × 1725 |
| 100–150 | Φ80 × 2000 | Φ180 × 1805 |
| 125–200 | Φ85 × 2300 | Φ190 × 1900 |
| 200–300 | Φ90 × 2700 | Φ210 × 2000 |
| 250–500 | Φ100 × 2600 | Φ230 × 2405 |
| 300–600 | Φ110 × 2600 | Φ256 × 2590 |
| 400–1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600–800 | Φ130 × 3010 | Φ256 × 2970 |
| 800–1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000–1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300–2500 | Φ170 × 3415 | Φ317 × 3380 |
Hai điều cần đọc từ nó. Khả năng bắn tăng theo đường kính, theo yêu cầu vật lý. Và đường kính ngoài của thùng cũng tăng theo, đó là lý do tại sao một chiếc vít lớn hơn không bao giờ là một bản nâng cấp miễn phí: nó là một loại kích thước máy khác.
Các loại vít ép phun: Bạn cần loại nào?
Năm họ vít đáp ứng hầu hết mọi ứng dụng phun. Cái phù hợp phụ thuộc vào nhựa của bạn và những gì phần của bạn yêu cầu.
| Loại vít | Nó làm gì | Tốt nhất cho | Điểm yếu |
|---|---|---|---|
| Mục đích chung (GP) | Chuyến bay đơn, ba vùng tiêu chuẩn | PE, PP, PS, ABS, hầu hết các loại nhựa thông dụng | Thỏa hiệp hình học; đấu tranh với nhựa đòi hỏi khắt khe |
| rào cản | Chuyến bay thứ hai tách giường rắn khỏi bể tan chảy | Tan chảy tốt hơn, sản lượng cao hơn, các bộ phận không bị nóng chảy | Chi phí nhiều hơn; quá mức cần thiết trên các loại nhựa dễ dàng |
| Trộn/pha trộn | Thêm phần trộn Maddock hoặc pin | Masterbatch màu, hợp chất độn, các bộ phận nhạy cảm với vệt | Cắt thêm; sai đối với nhựa nhạy nhiệt |
| Thông hơi (hai giai đoạn) | Vùng giải nén cộng với cổng thông hơi giúp loại bỏ các chất dễ bay hơi | Nhựa hút ẩm nơi việc sấy khô là không thực tế | Tổ hợp; lỗ thông hơi có thể chảy nước dãi nếu không khớp |
| PVC cụ thể | Độ nén thấp, bề mặt được đánh bóng, không có điểm chết | PVC cứng và dẻo | Được xây dựng có mục đích; không phải là vít đa năng |
Vít mục đích chung (GP): Phổ biến nhất, Tốt nhất cho?
Vít GP là một sự thỏa hiệp và là một sự thỏa hiệp tốt. Nó chạy PE, PP, PS và ABS ở mức chấp nhận được, bao gồm hầu hết các loại khuôn đúc hàng hóa. Các nhà chế tạo máy gửi nó theo tiêu chuẩn vì đây là mặc định an toàn nhất khi họ không biết bạn sẽ chạy gì.
Bạn sẽ phải trả giá bằng sự thỏa hiệp khi nhựa ngày càng đòi hỏi khắt khe. Vít GP trên nylon chứa đầy thủy tinh bị mòn nhanh. Vít GP trên PVC cứng sẽ làm hỏng vật liệu. Vít GP được đẩy để đạt công suất tối đa trên chi tiết có thành mỏng mang lại khả năng không tan chảy. Khi bất kỳ điều nào trong số đó mô tả quy trình của bạn, một chiếc vít được chế tạo có mục đích sẽ tự trả giá bằng phế liệu.
Vít rào chắn: Tách nóng chảy tốt hơn và đồng nhất
Vít chắn bổ sung thêm chuyến bay thứ hai qua vùng nóng chảy. Chuyến bay đó tách biệt về mặt vật lý các viên rắn còn lại khỏi khối tan chảy đã hình thành và giữ cho chất rắn ép vào thành thùng nóng nơi chúng tiếp tục tan chảy.
Nếu không có rào chắn, các hạt rắn sẽ ẩn bên trong bể tan chảy, cách nhiệt với tường và có thể tồn tại ở dạng không tan chảy đến vòi phun. Với một, quá trình tan chảy kết thúc hoàn toàn hơn và nhất quán hơn.
Lợi ích mang lại là độ đồng đều tan chảy tốt hơn ở cùng một sản lượng hoặc cao hơn, điều này thể hiện ở dạng ít tan chảy hơn, kiểm soát bắn chặt chẽ hơn và cửa sổ quy trình rộng hơn. Những người làm khuôn chạy bao bì có thành mỏng, các bộ phận quang học hoặc bất cứ thứ gì nhạy cảm với chất dẻo không tan chảy nên yêu cầu nêu tên từng sản phẩm.
Vít trộn / trộn: Dành cho vật liệu Masterbatch có màu và có màu
Vít trộn thêm một phần trộn chuyên dụng, thường ở gần đầu. Các phần Maddock (có rãnh) buộc nóng chảy qua các khoảng trống hẹp, phá vỡ các hạt không tan chảy bằng cách cắt. Máy trộn pin chia tách và kết hợp lại dòng chảy, phân phối màu sắc và chất độn.
Sử dụng loại này khi vệt màu là vấn đề về chất lượng, khi sự phân tán của masterbatch có vấn đề hoặc khi việc phân phối chất độn thúc đẩy hiệu suất của bộ phận. Sự đánh đổi là lực cắt bổ sung, khiến cho các phần trộn trở thành lựa chọn sai lầm đối với các loại nhựa nhạy nhiệt vốn đã gần đạt đến giới hạn phân hủy của chúng.
Vít thông hơi/khử khí: Dành cho nhựa hút ẩm
Một vít có lỗ thông hơi chạy hai giai đoạn. Giai đoạn đầu tan chảy, sau đó kênh đột ngột sâu hơn, giảm áp suất nóng chảy xuống gần bằng 0 tại cổng thông hơi được khoét vào thùng. Độ ẩm và chất dễ bay hơi thoát ra ở đó, thường là trong chân không. Giai đoạn thứ hai sau đó điều chỉnh lại áp suất tan chảy để tiêm.
Điều này áp dụng cho các loại nhựa hút ẩm khi việc sấy khô là không thực tế hoặc không đáng tin cậy. Nó cũng tiềm ẩn rủi ro: nếu hai giai đoạn không khớp nhau, tan chảy sẽ đẩy ra khỏi cổng thông hơi thay vì khí. Vít có lỗ thông hơi và thùng có lỗ thông hơi phải được thiết kế cùng nhau, đó là lý do tại sao chúng được chỉ định thành một bộ chứ không được trang bị thêm một cách tùy tiện.
Thiết kế vít dành riêng cho PVC: Tại sao vít tiêu chuẩn lại thất bại với PVC
PVC cứng xử lý vít tiêu chuẩn theo hai cách cùng một lúc. Nó bị phân hủy khi bị cắt, giải phóng hydro clorua, sau đó ăn mòn thép mà nó đang tựa vào. Thiệt hại bắt đầu trước khi người vận hành nhìn thấy lỗi.
Vít PVC giải quyết cả hai mối đe dọa này. Độ nén thấp giúp cắt nhẹ nhàng. Các bề mặt được đánh bóng và hình học không có điểm chết giúp vật liệu không bị đọng nước và nấu chín. Bộ sản phẩm hầu như luôn cần khả năng chống ăn mòn trong quá trình xử lý bề mặt chứ không chỉ chống mài mòn. Của chúng tôiHướng dẫn sử dụng thùng vít PVCbao gồm hóa học, và của chúng tôithùng vít đôi hình nónphục vụ PVC ở phía đùn.
Cách chọn thùng vít phù hợp cho nhựa của bạn
Lựa chọn nhựa thúc đẩy mọi quyết định khác trên trang: hình học, thép và bề mặt. Hãy đọc bảng rồi đọc các ghi chú bên dưới vì các ghi chú đó chứa đựng những cảnh báo.
| Nhựa | L/D điển hình | Tỷ lệ nén điển hình | Loại vít | Ghi chú đặc biệt |
|---|---|---|---|---|
| PP / PE | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP hoặc rào cản | Khoan dung. Cần lực cắt dương để tan chảy sạch |
| PS / HIPS | 20:1 – 22:1 | 1,8:1 – 2,5:1 | bác sĩ gia đình | Độ nhớt thấp, dễ tan chảy. Trộn nhẹ nhàng trên HIPS |
| ABS | 20:1 – 24:1 | 2,0:1 – 2,5:1 | GP hoặc rào cản | Vô định hình. Xem nhiệt cắt, vệt hiển thị dễ dàng |
| PC và nhựa kỹ thuật | 22:1 – 25:1 | 2,0:1 – 2,5:1 | Rào chắn hoặc GP, độ cắt thấp | Nhiệt độ nóng chảy cao, cửa sổ hẹp. L/D dài hơn, nén nhẹ nhàng |
| PVC cứng | 18:1 – 20:1 | 1,6:1 – 2,5:1 | PVC cụ thể | Khả năng chống ăn mòn không phải là tùy chọn. Thời gian cư trú ngắn |
| PVC dẻo | 18:1 – 20:1 | 2,0:1 – 2,8:1 | PVC cụ thể | Dễ tha thứ hơn cứng nhắc, vẫn ăn mòn |
| PET (phôi) | 20:1 – 24:1 | Đo sáng thấp, chính xác | PET được xây dựng có mục đích | Làm khô nó hoặc làm suy thoái nó. Độ cắt thấp, cư trú tối thiểu, bề mặt được đánh bóng |
| POM (axetat) | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP, cắt thấp | Suy thoái mạnh nếu quá nóng. Kiểm soát nhiệt độ chính xác |
| Thủy tinh đầy / mài mòn | Mỗi nhựa cơ bản | Mỗi nhựa cơ bản | Loại đế + bề mặt cứng | Hình học theo nhựa cơ sở. cácbề mặtđiều gì sẽ thay đổi: chuyển sang lưỡng kim |
Cách sử dụng bảng này:đây là những phạm vi và điểm bắt đầu được công bố điển hình, không phải thông số kỹ thuật. Máy móc của bạn, cấp độ của bạn, bộ phận của bạn và sản phẩm của bạn sẽ thay đổi các con số. Nhà thiết kế vít xác nhận hình dạng cuối cùng dựa trên quy trình thực tế của bạn. Không bao giờ đặt hàng từ một bàn chung mà không có cuộc trò chuyện đó.
PP và PE: Bán tinh thể, cắt vừa phải
Polyolefin là trường hợp dễ dàng. Chúng chịu được lực cắt, tan chảy trên cửa sổ rộng và tha thứ cho vít GP. Độ nén từ trung bình đến cao hơn hoạt động tốt vì những loại nhựa có độ nhớt thấp này cần lực cắt dương để tan chảy sạch thay vì trượt qua trạng thái nóng chảy một nửa.
Đẩy mạnh đầu ra lên thành mỏng và vít chắn sẽ tiết kiệm chi phí bằng cách mang lại sự tan chảy hoàn chỉnh hơn ở cùng tốc độ.
ABS và PS: Vô định hình, Theo dõi nhiệt cắt
Nhựa vô định hình mềm đi trong một phạm vi thay vì tan chảy ở một điểm sắc nét. PS chạy ở mức nén thấp vì nó rất dễ tan chảy. ABS cần được chăm sóc nhiều hơn: nó xuất hiện các vệt và vết nứt khi xuống cấp và nhiệt cắt thường là lý do.
Nếu các bộ phận ABS có vệt và điểm đặt của bạn trông chính xác, hãy nghi ngờ hiện tượng cắt trước khi bạn nghi ngờ máy sấy. Tỷ lệ nén mạnh trên nhựa vô định hình nhạy cảm với nhiệt sẽ tạo ra những khuyết điểm riêng.
PC và nhựa kỹ thuật: Nhiệt độ cao, L/D dài hơn
PC, nylon, PBT và họ hàng của chúng tan chảy ở mức cao và phân hủy ở mức cao hơn mức đó. Họ cần nấu chảy kỹ lưỡng, điều này đòi hỏi L/D dài hơn, nhưng họ cũng trừng phạt thời gian lưu trú, điều này phản đối việc giữ tan chảy trong một thùng lớn.
Độ phân giải L/D dài hơn với khả năng nén nhẹ và ảnh có kích thước chính xác. Chọn sai kích thước ảnh trên PC và vật liệu sẽ chuyển qua nhiệt cho đến khi nó chuyển sang màu vàng, bất kể vít có tốt đến đâu.
PVC cứng và linh hoạt: Khả năng chống ăn mòn quan trọng
Mọi điều trên về PVC đều áp dụng cho việc lựa chọn. PVC cứng nằm ở mức thấp nhất của cả L/D và độ nén, bởi vì thời gian và lực cắt đều là kẻ thù. Việc xử lý bề mặt phải chống ăn mòn, không chỉ mài mòn và điều đó làm thay đổi sự lựa chọn hợp kim bên trong thùng lưỡng kim.
PET và POM: Độ cắt thấp, kiểm soát nhiệt độ chính xác
PET có tính hút ẩm. Nước trong dung dịch tan chảy sẽ thủy phân các chuỗi polyme, làm giảm độ nhớt nội tại và khiến phôi trở nên giòn và mờ trong khi máy có vẻ như đang hoạt động tốt. Làm khô nhựa đúng cách, cắt ở mức thấp, giữ thời gian lưu trú ngắn và đánh bóng bề mặt thật kỹ để không hình thành cặn.
POM chịu được lực nén thông thường nhưng bị phân hủy mạnh khi quá nóng và các sản phẩm phân hủy của nó rất nguy hiểm. Kiểm soát nhiệt độ và kỷ luật thời gian cư trú quan trọng hơn hình học thông minh.
Vật liệu chứa đầy thủy tinh và mài mòn: Dòng 30%
Đây là quy tắc rõ ràng nhất trên trang, và đó là một con số, không phải cảm giác.Sợi thủy tinh lên tới 30%: bộ 38CrMoAlA được nitrid hóa sẽ xử lý nó.Chúng tôi chế tạo và đánh giá chính xác các vít phun nitrided của mình, được tôi và ram, sau đó được nitrid hóa bằng khí đến vỏ 0,5–0,8 mm ở 950–1050 HV.
Trên 30% kính, hoặc có chất độn khoáng và chất chống cháy bên trên, bề mặt phải thay đổi.Vỏ nitrided là một lớp khuếch tán và chất độn mài mòn sẽ xuyên qua nó sớm hơn nhiều so với mức mà thép bên dưới xứng đáng được hưởng.
Đó là khi mộtthùng vít lưỡng kimkhông còn là bản nâng cấp nữa mà trở thành thông số kỹ thuật chính xác: hợp kim cứng phun toàn bộ vòng tròn xung quanh vùng mài mòn của lỗ khoan, nâng độ cứng bên trong lên 62 HRC. Hình dạng vẫn tuân theo nhựa cơ bản. Chỉ có bề mặt thay đổi. Của chúng tôihướng dẫn lưỡng kim và nitridedhoạt động thông qua logic chi phí.
Các loại thùng, vật liệu và xử lý bề mặt
Nòng súng không bị hỏng đáng kể. Nó mở ra, lặng lẽ và mang theo đầu ra của bạn. Chất liệu và bề mặt quyết định việc đó mất bao lâu.
Thùng thép nitrided tiêu chuẩn: Ứng dụng và giới hạn
Thấm nitơ khuếch tán nitơ vào bề mặt thép, tạo thành vỏ cứng. Chúng tôi thấm nitơ vào vít phun 38CrMoAlA ở nhiệt độ 500–560 °C, tạo ra lớp thấm nitơ dày 0,5–0,8 mm ở 950–1050 HV. Điều đó làm tăng khả năng chống mài mòn lên 30–40% so với thép chưa được xử lý.
Thép cơ bản được tôi và tôi luyện trước, giúp tăng khả năng chống mài mòn lên 50%. Cùng với nhau, hai bước này mang lại tuổi thọ sử dụng khoảng 10.000–20.000 giờ đối với các loại nhựa không ăn mòn như PE và PP.
Giới hạn của nó là độ sâu trường hợp. Khi sự mài mòn xuyên qua lớp thấm nitơ, lớp lõi mềm hơn bên dưới sẽ bị mòn nhanh chóng. Chúng tôi đánh giá vít phun thấm nitrid đối với hợp chất gia cố bằng sợi thủy tinh lên tới 30% (ví dụ: PA cộng với sợi thủy tinh). Trên mức đó, hoặc trên các loại nhựa ăn mòn, vỏ nitrided không còn phù hợp và bề mặt phải thay đổi.
Thùng lưỡng kim: Cấu tạo, chi phí và thời điểm nó mang lại hiệu quả
Thùng lưỡng kim giữ thân bằng thép hợp kim và kết hợp hợp kim mài mòn riêng biệt vào lỗ khoan. Trên thùng của mình, chúng tôi phun hợp kim cứng xung quanh toàn bộ vòng tròn của vùng mài mòn của lỗ khoan, nâng độ cứng bên trong lên 62 HRC.
Đó là một loại bảo vệ khác khỏi thấm nitơ. Vỏ nitrided là lớp khuếch tán được đo bằng phân số milimet. Lỗ khoan hợp kim được phun hoặc nung chảy là một lớp kim loại khác nhau và chất độn mài mòn phải xuyên qua tất cả lớp đó.
Hợp kim được chọn cho mối đe dọa. Bề mặt giàu cacbua và cacbua vonfram chống mài mòn từ chất độn thủy tinh và khoáng chất. Hợp kim chứa niken chống ăn mòn từ PVC và các hợp chất chống cháy. Chọn sai hợp kim và bạn đã trả tiền cho một thùng lưỡng kim để giải quyết vấn đề sai.
Nó sẽ mang lại lợi ích bất cứ khi nào thức ăn của bạn bị mài mòn hoặc ăn mòn. Phép tính rất đơn giản: nếu một bộ lưỡng kim có tuổi thọ gấp nhiều lần so với bộ lưỡng kim trên vật liệu của bạn, thì giá mua cao hơn sẽ chia thành chi phí mỗi năm thấp hơn, trước khi bạn tính phế liệu và thời gian ngừng hoạt động mà bạn tránh được.
Thùng phân đoạn và thùng nguyên khối: Tính linh hoạt và độ chính xác
Thùng nguyên khối (một mảnh) được gia công từ một thân duy nhất. Nó giữ độ thẳng và độ đồng tâm tốt nhất, đồng thời là tiêu chuẩn cho quá trình ép phun, trong đó độ chính xác mang lại sự nhất quán.
Các thùng được chia thành bu lông với nhau từ các phần, cho phép thay thế phần bị mòn mà không cần tháo toàn bộ thùng và cho phép các cổng thông hơi được định vị linh hoạt. Giao dịch là sự liên kết: mỗi mối nối là một cơ hội cho sự sai lệch và máy phun ít tha thứ cho điều đó hơn so với máy đùn hỗn hợp.
Thép cơ bản và các tùy chọn bề mặt nằm trên nó
38CrMoAlAlà loại thép cơ bản mà chúng tôi dùng để gia công vít phun và nó là loại thép mặc định của ngành là có lý do. Hóa chất crom-molypden-nhôm của nó được thiết kế để thấm nitơ: nhôm tạo thành các nitrit cứng, ổn định trong vỏ trong khi lõi vẫn cứng.
Thép cơ bản mang tải trọng cơ học. Bề mặt bên trên sẽ bị mài mòn và đó chính là nơi mà sự lựa chọn thực sự nằm ở đó. Như mộtnhà sản xuất thùng vítchúng tôi cung cấp toàn bộ phạm vi bề mặt và mỗi loại ứng phó với một mối đe dọa khác nhau:
- thấm nitơ— Lớp 0,5–0,8 mm ở 950–1050 HV. Làm sạch nhựa, sợi thủy tinh lên đến 30%.
- Bề mặt lưỡng kim— hợp kim cứng được nung chảy xung quanh vùng mài mòn của lỗ khoan, lỗ khoan tới 62 HRC. Nhiệm vụ mài mòn và ăn mòn.
- Phun cacbua vonfram- dành cho những trường hợp mài mòn khó khăn nhất.
- Mạ crom- bề mặt nhẵn, dễ tháo lắp. Giúp thay đổi màu sắc và bám dính, không bị mài mòn nặng.
- Thép không gỉ- khi khả năng chống ăn mòn hoặc độ tinh khiết của vật liệu dẫn đến yêu cầu cao hơn là mài mòn.
Hướng dẫn về vật liệu thùng trục vít của chúng tôi so sánh đầy đủ các loại thép cơ bản.
Phương pháp xử lý bề mặt được so sánh
| Vật liệu / xử lý | độ cứng | Chống mài mòn | Chống ăn mòn | Tốt nhất cho |
|---|---|---|---|---|
| 38CrMoAlA, thấm nitơ | 950–1050 HV, lớp 0,5–0,8 mm | Tốt | Vừa phải | PE, PP, PS, ABS; sợi thủy tinh lên tới 30%. Mặc định kinh tế |
| Bề mặt lưỡng kim | Khoan tới 62 HRC | Xuất sắc | Tốt | Hàm lượng thủy tinh trên 30%, chứa khoáng chất, nghiền lại, chịu mài mòn |
| Phun cacbua vonfram | Rất cao | Xuất sắc | Tốt | Các trường hợp mài mòn khó khăn nhất |
| Bề mặt hợp kim gốc niken | Được chọn theo công thức | Tốt | Xuất sắc | PVC, fluoropolyme, chất chống cháy |
| Mạ crom cứng | Cứng, rất mỏng | Vừa phải | Tốt | Tháo ra êm ái, đổi màu dễ dàng hơn, chống dính |
| Thép không gỉ | Mỗi lớp | Vừa phải | Xuất sắc | Các ứng dụng dẫn đến ăn mòn hoặc độ tinh khiết |
Chỉ định bề mặt cho nguồn cấp dữ liệu bẩn nhất mà dây chuyền sẽ thực sự chạy chứ không phải bề mặt sạch nhất. Chỉ định cho hộp sạch là cách phổ biến nhất khiến bộ mới chết sớm.
Bảo trì: Làm thế nào để có được mỗi giờ mà bộ có thể cung cấp
Bảo trì không đảo ngược sự mài mòn. Nó ngăn bạn thêm những hao mòn có thể tránh được lên trên loại hao mòn không thể tránh khỏi và nó cung cấp cho bạn dữ liệu để lập kế hoạch thay thế thay vì phản ứng với nó.
Danh sách kiểm tra định kỳ
| Tính thường xuyên | Những gì cần kiểm tra | Tại sao |
|---|---|---|
| Mỗi ca | Nhiệt độ nóng chảy so với bình thường, thời gian phục hồi, độ đặc của đệm, tải động cơ | Những sự trôi dạt này trước khi khuyết tật xuất hiện |
| Mỗi vật liệu hoặc màu sắc thay đổi | Thanh lọc hoàn toàn; kiểm tra việc tẩy các đốm đen hoặc vật liệu xuống cấp | Đốm có nghĩa là điểm chết hoặc xuống cấp ở đâu đó |
| hàng tháng | Xác minh cặp nhiệt điện và dải nhiệt; kiểm tra làm mát họng cấp liệu | Một cảm biến trôi dạt nấu nguyên liệu trong nhiều tháng mà không được chú ý |
| Bất cứ khi nào vít ra ngoài | Đo OD chuyến bay và ID lỗ khoan tại các vị trí được đánh dấu; kiểm tra vòng kiểm tra | Vít đã ra ngoài rồi. Mười phút đo là dữ liệu miễn phí |
| Ít nhất mỗi năm (nhiệm vụ mài mòn hoặc ăn mòn) | Lực kéo theo kế hoạch: đo độ mòn toàn bộ, kiểm tra căn chỉnh, ghi lại số đọc | Nhiệm vụ làm đầy, PVC và mài lại nhanh hơn nhiều so với nhựa sạch |
Quy trình tẩy đúng cách khi thay đổi nhựa hoặc màu sắc
Dọn dẹp trước mỗi điểm dừng và mỗi lần thay đổi, không có ngoại lệ cho những ngày bận rộn. Vật liệu được để nguội bên trong thùng sẽ phân hủy, đóng cặn trên các bề mặt và sau đó trở lại dưới dạng các đốm đen trên bộ phận của khách hàng.
Sử dụng hợp chất tẩy rửa thương mại để thay đổi màu sắc, tắt máy và trước khi chuyển sang polyme nhạy nhiệt. Virgin PE hoặc PP xử lý quá trình chuyển đổi thường xuyên giữa các vật liệu tương thích. Các loại nhựa có nhiệt độ cao như PC và PMMA bám chặt hơn và cần được tẩy mạnh hơn.
Làm sạch trước khi tắt, không chỉ trước khi khởi động. Những gì bạn để trong thùng làm mát sẽ trở thành vấn đề bạn gặp phải ở lần khởi động tiếp theo.
Cách đo khoảng hở từ vít đến thùng
Đây là thước đo biến ý kiến thành sự thật và hầu hết các cửa hàng đều bỏ qua nó.
- Kéo và làm sạch vít.Nóng, bằng dụng cụ bằng đồng thau hoặc đồng thau. Không bao giờ dùng dao cạo bằng thép để cắt bề mặt được xử lý mà vít phụ thuộc vào.
- Đánh dấu vị trí đodọc theo chiều dài làm việc: cấp liệu, chuyển tiếp và đo sáng ở mức tối thiểu.
- Đo chuyến bay ODvới một micromet bên ngoài ở mỗi vị trí, lấy số đọc ở một số điểm xung quanh chu vi để phát hiện độ mòn không đều.
- Đo ID lỗ khoan thùngvới thước đo lỗ khoan ở vị trí và độ sâu phù hợp.
- Tính toán khe hở xuyên tâm:trừ ID chuyến bay khỏi ID lỗ khoan và chia cho hai.
- So sánh với bản vẽ thi côngvà ghi lại mọi lần đọc với ngày và giờ chạy.
Giải thích kết quả dựa trên giải phóng mặt bằng ban đầu, không dựa trên một con số phổ quát. Một quy tắc hữu ích tại xưởng: khi khoảng trống đã tăng lên gần gấp đôi giá trị xây dựng hoặc khi sản lượng giảm đáng kể ở cùng tốc độ trục vít, hãy bắt đầu lập kế hoạch thay thế. Hướng dẫn đo lường từng bước của chúng tôi bao gồm phương pháp này một cách chi tiết.
Lịch trình làm sạch và các loại hợp chất tẩy rửa
Ghép hợp chất với công việc. Tẩy rửa cơ học (không mài mòn) với độ nhớt cao. Thanh lọc hóa học tấn công vật liệu xuống cấp và carbon. Quá trình thanh lọc tạo bọt mở rộng đến các điểm chết mà dòng chảy tầng bỏ qua.
Khoảng thời gian làm sạch sâu phụ thuộc vào loại nhựa. Các polyme nhiệt độ cao tạo ra cacbon nhanh hơn và cần thanh lọc sâu thường xuyên hơn. Dù bạn chạy gì, hãy giữ khoảng thời gian theo lịch trình thay vì chờ các đốm đen lên lịch cho bạn.
Khi nào cần sửa chữa và khi nào cần thay thế
So sánh chi phí mỗi năm dịch vụ, không phải hai thẻ giá. Việc xây dựng lại với chi phí chỉ bằng một nửa nhưng mang lại lợi nhuận bằng một phần ba số năm là một lựa chọn ngụy trang đắt tiền.
Sửa chữa nghiêng phảikhi độ mòn ở mức vừa phải, kim loại cơ bản còn nguyên vẹn, đây là lần xây dựng lại đầu tiên và hình dạng vẫn phù hợp với nhựa của bạn.
Người thay thế nghiêng sang phảikhi sự ăn mòn đã rỗ sâu, khi vít đã được chế tạo lại trước đó, khi vật liệu của bạn thay đổi và hình dạng cũ không còn phù hợp hoặc khi bộ sản phẩm có kích thước thông thường có giá thay thế gần với báo giá sửa chữa.
Hướng dẫn sửa chữa và thay thế của chúng tôi đưa ra bảng quyết định đầy đủ.
Bảo quản và xử lý thùng vít dự phòng đúng cách
Một bộ dự phòng chỉ hữu ích nếu nó thẳng và sạch sẽ khi bạn cần. Cất vít theo chiều ngang với giá đỡ dọc theo chiều dài, không bao giờ tựa vào đầu vít. Phủ chúng để chống rỉ sét, đậy kín và giữ bảng thông số kỹ thuật cũng như số liệu độ cứng đo được cùng với bộ phận.
Chiến lược luân chuyển dự phòngcó giá trị cao hơn bất kỳ khoản phí giải quyết nhanh nào và hầu như không có nhà cung cấp nào cho bạn biết điều này. Mua thiết bị thay thế trước khi bộ hiện tại bị lỗi. Chạy bộ mới, gửi bộ cũ để xây dựng lại trong khi tiếp tục sản xuất và giữ bộ đã xây dựng lại trên kệ làm phụ tùng.
Giờ đây, bạn sở hữu một vòng quay không có thời gian ngừng hoạt động ngoài kế hoạch và mọi thay thế trong tương lai đều diễn ra theo lịch trình của bạn thay vì lúc 2 giờ sáng Thứ Bảy. Chiến lược này tiêu tốn một bộ vốn lưu động và hoàn trả nó khi sự cố lần đầu tiên không xảy ra.
Đó là quy trình hay máy móc? Cổng quyết định
Đây là phần không có đối thủ cạnh tranh nào viết và nó sẽ giúp bạn tiết kiệm nhiều thời gian hơn so với phần còn lại của hướng dẫn này cộng lại.
Khi một lỗi đúc xuất hiện, hầu hết các nhóm đều tìm cách cài đặt máy. Nhiệt độ, áp suất ngược, tốc độ phun, thời gian giữ. Đôi khi điều đó đúng. Nhưng khi bộ phận làm dẻo bị mòn, không có thiết lập nào có thể khôi phục lại quy trình và hàng tuần lễ trôi qua trong cuộc tìm kiếm không bao giờ có thể thành công.
Chạy cổng này trước khi bạn chạm vào điểm đặt khác.
1. Có gì thay đổi không?Lô nhựa mới, chất tạo màu mới, tỷ lệ xay lại mới, khuôn mới, cài đặt mà ai đó đã điều chỉnh? Nếu có, hãy theo đuổi sự thay đổi. Đây là một vấn đề về quá trình cho đến khi được chứng minh ngược lại.
2. Lỗi có xuất hiện đột ngột hoặc diễn ra trong nhiều tuần không?Điểm đột ngột khi có sự thay đổi hoặc một bộ phận bị hỏng. Điểm dần dần khi mặc. Mặc không đến qua đêm.
3. Đệm có phù hợp với cú sút không?Một cái đệm không nhất quán là vòng kiểm tra đang nói. Kiểm tra nó trước bất cứ điều gì khác.
4. Đầu ra có giảm ở cùng tốc độ trục vít hoặc thời gian phục hồi bị kéo dài không?Cả hai đều điểm ở khe hở, nghĩa là độ mòn của trục vít hoặc thùng. Cài đặt không thể khôi phục giải phóng mặt bằng bị mất.
5. Nhiệt độ nóng chảy có tăng ở điểm đặt không thay đổi không?Vít đang tạo ra thêm nhiệt cắt, thường là do nó hoạt động mạnh hơn trước khe hở bị mòn.
6. Các đốm đen có quay trở lại sau mỗi lần vệ sinh không?Vật liệu đang ở trong một điểm chết. Trên một bộ cũ hơn, điểm chết đó thường bị mòn, chứa đựng sự tan chảy xuống cấp.
Ba câu trả lời “có” trở lên cho các câu hỏi từ 3 đến 6 có nghĩa là máy đang thông báo cho bạn rằng bộ phận hóa dẻo đã bị mòn. Dừng điều chỉnh. Kéo vít và đo nó.
Việc đo mất một giờ. Việc khắc phục lỗi cơ học thông qua quá trình cài đặt mất hàng tuần và không bao giờ hội tụ vì câu trả lời chưa bao giờ nằm ở bộ điều khiển.
Hướng dẫn khắc phục sự cố với Bảng nguyên nhân gốc rễ
Mỗi khiếm khuyết dưới đây có thể đến từ quá trình hoặc do hao mòn cơ học. Bảng đặt tên chovít và thùngnguyên nhân gốc rễ, bởi vì đó là một nửa mà người khác bỏ qua.
| Vấn đề | triệu chứng | Nguyên nhân gốc vít/thùng | Hành động khắc phục |
|---|---|---|---|
| Vệt đen/vết cháy | Các đốm hoặc vệt sẫm màu trên bộ phận; tệ hơn sau khi dừng lại | Vật liệu xuống cấp nằm trong khoảng trống bị mòn hoặc điểm chết; ghi lỗ khoan; bề mặt vít bị hư hỏng | Thanh lọc sâu. Nếu vết bẩn quay trở lại, hãy kéo và kiểm tra. Kiểm tra khả năng ghi điểm và giải phóng mặt bằng bị mòn. Thay thế nếu bộ này chứa vật liệu |
| Kích thước ảnh không nhất quán/cảnh ngắn | Trọng lượng bắn trôi; đệm thay đổi theo từng lần bắn | Kiểm tra vòng không kín(phổ biến nhất); các chuyến bay mòn để tan chảy rò rỉ ngược; nòng khoan quá khổ | Kiểm tra vòng kiểm tra đầu tiên. Sau đó đo khe hở. Cài đặt sẽ không khắc phục được van một chiều bị rò rỉ |
| Nhiệt độ nóng chảy tăng vọt | Nhiệt độ nóng chảy thực tế trên điểm đặt; sự đổi màu vật liệu | Lực cắt quá lớn do tỷ số nén sai; khe hở bị mòn khiến vít hoạt động khó khăn hơn; cặp nhiệt điện trôi | Kiểm tra cặp nhiệt điện. Kiểm tra tốc độ vít và áp suất ngược. Nếu hình học của nhựa không đúng thì vít là cách khắc phục |
| Phục hồi chậm / dẻo lâu | Thời gian phục hồi kéo dài; thời gian chu kỳ tăng lên | Khe hở bị mòn làm giảm hiệu suất bơm; vấn đề phần thức ăn; hình học sai cho nhựa | Trước tiên hãy kiểm tra việc làm mát cổ họng thức ăn và thức ăn viên. Sau đó đo khoảng hở so với bản vẽ |
| Tải động cơ tăng / áp suất ngược | Ampe động cơ leo ở đầu ra không đổi; báo động mô-men xoắn | Vít kéo trong lỗ khoan (lệch vít, vít bị cong); cắt quá mức; sức chống chịu của vật liệu xây dựng bị suy thoái | Kiểm tra độ thẳng hàng và độ thẳng của vít. Vít bị cong làm mòn một bên lỗ khoan và cũng sẽ làm hỏng nòng mới |
| Suy thoái / đổi màu vật liệu | Vàng, bong tróc, giòn, có mùi | Thời gian lưu quá lâu (bắn quá nhỏ so với nòng súng); cắt quá mạnh; điểm chết giữ vật liệu | Kiểm tra tỷ lệ kích thước bắn với dung tích nòng súng. Giảm lực cắt. Trên các loại nhựa nhạy nhiệt, vít nén thấp hơn có thể là giải pháp thực sự duy nhất |
| Không tan chảy / các hạt rắn một phần | Đốm cứng; khuyết tật giống như thấu kính; điểm yếu | Khả năng nóng chảy không đủ: L/D quá ngắn, nén sai, đầu ra bị đẩy vượt quá mức mà vít có thể nóng chảy hoặc khe hở bị mòn | Giảm sản lượng hoặc nâng cấp lên vít chắn. Nếu bộ bị mòn, không có cài đặt nào phục hồi được sự tan chảy |
| Vệt màu/độ phân tán kém | Màu sắc không đồng đều; masterbatch không phân tán | Không có phần trộn; vít bị mòn trộn kém; vít sai cho hợp chất đầy hoặc có màu | Chỉ định phần trộn (Maddock hoặc pin). Trước tiên hãy xác nhận rằng vít không bị mòn đơn giản |
Vệt đen hoặc vết cháy
Polyme bị phân hủy nằm ở đâu đó và vỡ ra thành từng mảnh. Những nơi ẩn náu cổ điển là khe hở bị mòn, lỗ khoan bị thủng, vòng kiểm tra bị hỏng và bất kỳ điểm chết nào nơi dòng chảy bị ứ đọng.
Làm sạch sâu đầu tiên. Nếu các vết bẩn quay trở lại sau khi tẩy kỹ thì vật liệu đó không chỉ đơn thuần là chất cặn. Nó đang được sản xuất liên tục bởi một điểm trong máy của bạn và bạn cần phải kéo con vít ra và tìm nó.
Kích thước ảnh không nhất quán hoặc ảnh ngắn
Kiểm tra vòng trước khi bạn chạm vào cài đặt. Khi van một chiều ngừng bịt kín, chất tan chảy thoát ra phía sau trong quá trình phun và lực bắn mà máy cho rằng nó đo được không phải là lực bắn mà khuôn nhận được.
Quà tặng là chiếc đệm. Một quy trình nhất quán giữ một tấm đệm ổn định. Khi đệm đi lang thang để bắn, tan chảy sẽ đi đến một nơi nào đó không nên.
Nhiệt độ tan chảy tăng vọt hoặc quá cao
Đo độ nóng chảy thực tế bằng đầu dò thay vì tin tưởng vào điểm đặt. Nếu sự tan chảy thực tế diễn ra tốt trên các vùng, thì lượng nhiệt tăng thêm sẽ đến từ sự cắt chứ không phải từ các dải.
Nhiệt cắt tăng lên khi lực nén quá mạnh đối với nhựa, khi tốc độ vít quá cao, khi áp suất ngược quá lớn và khi vít bị mòn phải làm việc nhiều hơn để di chuyển cùng một vật liệu.
Phục hồi trục vít chậm / Thời gian hóa dẻo dài
Bắt đầu ở phễu. Các viên nối, họng cấp liệu quá nóng và việc làm mát thức ăn không đủ đều làm thiếu vít và khả năng phục hồi bị giãn, và không có lỗi nào trong số đó là lỗi vít.
Nếu thức ăn khỏe mạnh và khả năng phục hồi vẫn chậm, hãy đo độ thanh thải. Một vít bị mất hiệu suất bơm do bị mòn sẽ mất nhiều thời gian hơn để thực hiện cùng một lần bắn và thời gian chu kỳ phản ánh điều đó.
Tải động cơ tăng hoặc áp suất ngược
Ampe tăng ở đầu ra không đổi có nghĩa là có thứ gì đó đang cản trở. Vít bị uốn cong kéo trong lỗ khoan là trường hợp nguy hiểm: nó bị mòn một bên của nòng súng và một vít mới lắp vào vị trí lệch đó cũng bị mòn theo cùng một lịch trình.
Kiểm tra độ thẳng và căn chỉnh trước khi bạn đặt hàng bất cứ thứ gì. Mòn lỗ khoan một mặt chính là dấu vân tay.
Sự xuống cấp hoặc biến màu của vật liệu
Hai nguyên nhân chiếm ưu thế: vật liệu quá nóng hoặc nóng quá lâu. Thứ hai là người bỏ lỡ.
Một cú bắn quá nhỏ để các lá trong thùng tan chảy hết chu kỳ này đến chu kỳ khác, nấu nhẹ nhàng cho đến khi nó có màu vàng. Không có thiết kế vít nào có thể sửa được một phát bắn có kích thước nhỏ trong một nòng súng quá khổ. Chỉnh lại đường kính trục vít hoặc chuyển công việc sang máy nhỏ hơn.
Làm thế nào để đặt hàng một thùng vít thay thế
Không có đối thủ cạnh tranh nào đảm nhận việc này và đó là bộ phận mà người mua thực sự cần. Cho dù bạn đặt hàng từ OEM hay từ một nhà cung cấp độc lậpnhà máy thùng vít, thông tin tương tự sẽ dẫn đến báo giá.
Kích thước và thông số kỹ thuật bạn phải cung cấp
- Thương hiệu và model máy.Một bức ảnh bảng tên là đủ để xác nhận kích thước lắp đặt và đầu ổ đĩa.
- Đường kính trục vít và tỷ lệ L/D,từ bản vẽ hoặc đo trực tiếp.
- Nhựa, có hàm lượng chất độn.Điều này thúc đẩy thép cơ bản và xử lý bề mặt nhiều hơn bất kỳ thứ gì khác trong danh sách.
- Kích thước bắn và chu kỳ mục tiêu,vì vậy hình học có thể được tối ưu hóa thay vì sao chép.
- Một bản vẽ hoặc một mẫu đã mòn.Hoặc hoạt động. Một bộ phận bị mòn có thể được đo và tái tạo lại hình dạng đầy đủ.
- Lần trước đã xảy ra chuyện gì.Gửi mẫu mặc cùng với bộ phận. Mất kích thước trơn tru cho biết mài mòn. Rỗ nói lên sự ăn mòn. Độ mòn một bên cho biết sự căn chỉnh mà vít mới sẽ không khắc phục được.
Mặt hàng cuối cùng đó là thứ mà người mua quên và nó là thứ ngăn cản bạn mua một bản sao trung thực của một sản phẩm thất bại.
OEM-Match vs Thiết kế tùy chỉnh: Ưu và nhược điểm
Trận đấu OEMtái tạo hình học ban đầu. Đó là quyết định đúng đắn khi vít ban đầu phù hợp với quy trình của bạn và đơn giản là bị mòn. Có thể dự đoán, có thể kiểm chứng dựa trên bản vẽ, không cần xác nhận lại quy trình.
Một thiết kế tùy chỉnhthay đổi hình dạng để phù hợp với những gì bạn thực sự chạy ngày hôm nay. Đó là quyết định đúng đắn khi quy trình được di chuyển và vít không hoạt động: bạn đã thêm mài lại, chuyển sang cấp độ phủ, thay đổi mục tiêu đầu ra hoặc vít ban đầu không bao giờ xử lý tốt nhựa của bạn.
Đặt hàng OEM phù hợp khi quy trình đã thay đổi sẽ tái tạo lại sự cố ở thép mới. Đặt hàng một thiết kế tùy chỉnh khi bản gốc vẫn ổn sẽ làm tăng thêm chi phí và việc xác nhận lại mà không mất gì. Kiểu mặc cho bạn biết bạn đang ở trong tình huống nào.
Những gì mong đợi khi tìm nguồn cung ứng từ Trung Quốc
Thời gian thực hiện phụ thuộc vào hình dạng, cách xử lý bề mặt và liệu bản vẽ có tồn tại hay không. Yêu cầu nó bằng văn bản kèm theo báo giá của bạn và hỏi đồng hồ bắt đầu vào thứ mấy: xác nhận bản vẽ hoặc đơn đặt hàng. Họ không có cùng ngày và sự khác biệt thường là một tuần.
Ba điều đáng ghi nhớ trước khi bạn cam kết:
- Khi sản xuất bắt đầu.Kỹ thuật đảo ngược một mẫu bị mòn sẽ tăng thêm thời gian trước khi cắt một con chip. Một bản vẽ sẽ loại bỏ bước đó.
- Những gì xử lý bề mặt thêm vào.Bề mặt lưỡng kim và phun cacbua là các bước quy trình riêng biệt có hàng đợi riêng.
- Vận chuyển đường biển, riêng biệt.Nó không nằm trong thời gian sản xuất và đó là con số khiến những người mua lần đầu phải ngạc nhiên.
Báo giá của chúng tôi được thiết kế minh bạch: chúng tôi đưa ra chi phí ước tính bao gồm sản phẩm, vận chuyển và bảo trì liên tục, vì vậy không có gì để khám phá sau này. Bạn nhận được báo giá đó trong vòng 12 giờ.
Lập kế hoạch về thời gian thực hiện với vòng quay dự phòng được mô tả trước đó. Một bộ được đặt hàng từ nhật ký hao mòn sẽ được vận chuyển theo lịch trình của bạn. Một bộ được đặt hàng từ một sự cố được vận chuyển ngược thời gian, bằng đường hàng không, với mức giá không ai muốn giải thích.
Tiêu chí chấp nhận chất lượng và điểm kiểm tra
Đây là những bước kiểm tra để phân biệt nhà cung cấp thực sự với nhà cung cấp giá rẻ. Yêu cầu họ bằng văn bản trước khi bạn đặt hàng và xác minh chúng khi bộ hàng đến:
- Đường kính ngoài tại nhiều điểm dọc theo mỗi chuyến bay
- Đường kính lỗ khoan và hình trụ
- Độ cứng bề mặt nhưgiá trị đo được(HV hoặc HRC), không phải thông số kỹ thuật trong catalog
- Độ sâu trường hợp thấm nitơ hoặc độ sâu lớp hợp kim trên lỗ khoan lưỡng kim
- Độ đồng tâm và độ thẳng
- Độ nhám bề mặt (Ra)
- Loại thép cơ bản, đã được xác nhận
Độ cứng và độ sâu của vỏ là hai yếu tố quan trọng nhất và hai yếu tố này thường bị hạ cấp một cách lặng lẽ nhất. Lớp thấm nitơ ở mức 950–1050 HV và độ sâu 0,5–0,8 mm là thông số kỹ thuật mà bạn có thể yêu cầu nhà cung cấp tuân theo. Bản thân “nitrided” thì không.
Nếu một báo giá thấp hơn đáng kể so với những báo giá khác, hãy hỏi thép là gì và quá trình xử lý diễn ra sâu đến mức nào. Đó hầu như luôn là nơi ẩn giấu sự khác biệt và bạn phải đền đáp nó khi mặc sớm.
Hướng dẫn tìm nguồn cung ứng đầy đủ của chúng tôi nằm trong hướng dẫn đặt hàng thùng vít tùy chỉnh.
Cần một thùng vít thay thế hoặc phun tùy chỉnh? Gửi mô hình máy, bản vẽ hoặc mẫu bị mòn của bạn. Chúng tôi báo giá trong vòng 12 giờ.
Nhận báo giá thùng vítCâu hỏi thường gặp
Hỏi: Thùng vít ép phun có tuổi thọ bao lâu?
Trả lời: Trên các loại nhựa không ăn mòn như PE và PP, vít phun 38CrMoAlA thấm nitrid của chúng tôi chạy được khoảng 10.000–20.000 giờ. Các hợp chất chứa đầy thủy tinh, PVC và nghiền lại nhiều sẽ cắt giảm điều đó và mức độ phụ thuộc vào hàm lượng chất độn và sản lượng. Đừng chạy đồng hồ và hy vọng: đo lường. Kiểm tra đường kính ngoài và ID lỗ khoan dựa trên bản vẽ xây dựng ít nhất mỗi năm một lần ở chế độ mài mòn và ghi lại xu hướng. Xu hướng, không phải con số giờ, cho bạn biết khi nào nên đặt hàng bộ tiếp theo.
Hỏi: Khoảng hở tiêu chuẩn giữa vít và thùng là bao nhiêu?
A: Không có con số duy nhất, bởi vì độ hở được chia theo đường kính trục vít. Quy tắc chung trong ngành đối với một bộ mới là khoảng hở xuyên tâm khoảng 0,001 inch mỗi bên cho mỗi inch đường kính vít, do đó, vít 60 mm tiếp đất gần 0,06 mm mỗi bên. Bản vẽ xây dựng của bạn là cơ quan có thẩm quyền. Theo giới hạn sử dụng thực tế, khi khe hở đo được đã tăng lên gần gấp đôi giá trị xây dựng hoặc công suất giảm đáng kể ở cùng tốc độ trục vít, hãy lập kế hoạch thay thế.
Hỏi: Tôi có thể sử dụng một vít cho nhiều loại nhựa khác nhau không?
Đáp: Đúng vậy, trong một gia đình. Vít đa năng xử lý PE, PP, PS và ABS ở mức chấp nhận được, đó là lý do tại sao các nhà chế tạo máy vận chuyển loại vít này theo tiêu chuẩn. Đối với các gia đình thì không. Vít GP trên PVC cứng làm phân hủy vật liệu và ăn mòn thép. Vít GP trên nylon chứa đầy thủy tinh bị mòn nhanh. Và một vít có kích thước cho một lần bắn không thể phục vụ công việc sử dụng một phần nhỏ thùng mà không cần nấu nguyên liệu. Nếu nhựa của bạn trải dài những khoảng trống đó, bạn cần nhiều hơn một ốc vít hoặc một ốc vít được thiết kế cho hộp cứng nhất.
Hỏi: Làm thế nào tôi có thể biết vít ép phun của tôi có bị mòn hay không?
Trả lời: Máy sẽ cho bạn biết trước và micromet sẽ xác nhận điều đó. Theo dõi đầu ra giảm ở cùng tốc độ vít, kéo dài thời gian phục hồi, tăng nhiệt độ nóng chảy ở các điểm đặt không thay đổi, các đốm đen quay trở lại sau khi làm sạch và độ lệch kích thước bắn. Bất kỳ điều nào trong số đó biện minh cho việc kéo vít. Sau đó đo OD chuyến bay bằng micromet và ID lỗ khoan bằng thước đo lỗ khoan, tại các vị trí phù hợp và so sánh độ hở xuyên tâm với bản vẽ. Các triệu chứng gợi ý; phép đo xác nhận.
Hỏi: Thùng vít lưỡng kim là gì và khi nào tôi cần nó?
Trả lời: Thùng lưỡng kim giữ thân bằng thép hợp kim và nung chảy hợp kim cứng hơn vào lỗ khoan. Trên thùng của mình, chúng tôi phun hợp kim cứng toàn bộ vòng tròn xung quanh vùng mài mòn của lỗ khoan, nâng độ cứng bên trong lên 62 HRC. Đường này rất dễ vẽ:sợi thủy tinh lên đến 30% chạy tốt trên bộ 38CrMoAlA thấm nitrid. Trên 30% thủy tinh, với chất độn khoáng hoặc chất chống cháy, hoặc trên nhựa ăn mòn, sẽ trở thành lưỡng kim. Vỏ nitrided là lớp khuếch tán 0,5–0,8 mm và chất độn nặng sẽ xuyên qua nó rất lâu trước khi thép bên dưới hoàn thành.
Hỏi: Thiết kế vít có ảnh hưởng đến chất lượng bộ phận trong quá trình ép phun không?
Đáp: Trực tiếp và hơn hết là cài đặt quy trình. Hình dạng trục vít xác định mức độ tan chảy hoàn toàn của vật liệu, nhiệt độ nóng chảy đồng đều như thế nào, màu sắc và chất độn phân tán tốt như thế nào cũng như độ nhất quán của ảnh. Các biến thể không tan chảy, vệt, bong tróc, xuống cấp và bắn đều bắt nguồn từ thiết kế trục vít hoặc độ mòn của vít ít nhất cũng bằng tần suất chúng quay trở lại bộ điều khiển. Khi một lỗi cản trở mọi thay đổi cài đặt mà bạn thực hiện thì hình học hoặc độ mòn thường là lý do.
Hỏi: Sự khác biệt giữa vít phun và vít đùn là gì?
Trả lời: Vít đùn quay liên tục và máy bơm chảy về phía trước mà không dừng lại. Vít phun thực hiện hai công việc: nó quay để làm dẻo một phát bắn, sau đó dừng quay và truyền động về phía trước giống như một pít tông để phun. Hành động chuyển động qua lại đó là lý do tại sao vít phun có vòng kiểm tra ở đầu và tại sao chúng có tỷ lệ L/D ngắn hơn, thường là 18:1 đến 25:1, so với vít đùn. Vật liệu cũng nằm trong thùng phun giữa các lần bắn, điều này làm cho thời gian lưu và kích thước bắn trở nên quan trọng.
Hỏi: Nhà sản xuất thùng vít có thể sao chép vít của tôi mà không cần bản vẽ không?
Đ: Vâng. Bộ phận bị mòn và hình dạng vận chuyển có thể được đo và tái tạo: đường kính, tỷ lệ khung hình, độ sâu rãnh và kích thước vừa khít ở đầu truyền động. Chúng tôi giữ vít phun ở mức ±0,001 mm. Cần lưu ý một điều: vít bị mòn có kích thước nhỏ hơn so với khi xuất xưởng, vì vậy việc thay thế phải được thực hiện theo mục đích thiết kế ban đầu thay vì theo kích thước bị mòn. Gửi mẫu hao mòn cùng với bộ phận và vít mới sẽ được chỉ định để chống lại lỗi thay vì kế thừa nó.
Phần kết luận
Ba ý tưởng mang theo toàn bộ hướng dẫn.
Lựa chọn theo nhựa.Hình học (L/D, tỷ lệ nén, loại vít) phù hợp với cách polyme của bạn tan chảy. Xử lý bề mặt phù hợp với mức độ bẩn của thức ăn của bạn. Nhựa sạch chạy tốt trên nitrided 38CrMoAlA. Các nguồn cấp dữ liệu bị mài mòn và ăn mòn cần có lỗ khoan lưỡng kim và việc chỉ định vỏ sạch là nguyên nhân phổ biến nhất khiến bộ mới bị hỏng sớm.
Bảo trì mua năm và dữ liệu mua kế hoạch.Làm sạch trước mỗi lần dừng, làm sạch bằng đồng thau thay vì thép và đo độ hở mỗi khi tháo vít. Nhật ký độ mòn sẽ chuyển sang dạng "nó có bị mòn không?" thành “khi nào nó sẽ vượt quá giới hạn?”, đó là sự khác biệt giữa chuyển đổi theo kế hoạch và ngừng hoạt động.
Chẩn đoán máy trước khi điều chỉnh quy trình.Khi đầu ra giảm, chu kỳ giãn ra, đệm bị lệch hoặc các vết bẩn quay trở lại sau khi vệ sinh, bộ phận hóa dẻo đang hoạt động. Cài đặt không thể khôi phục khe hở bị mất hoặc hàn lại vòng kiểm tra bị mòn. Kéo vít và đo nó.
Nanhaiya đã chế tạo ốc vít và thùng trong hơn 20 năm và phục vụ hơn 500 khách hàng trên toàn thế giới. Vít phun của chúng tôi được gia công từ 38CrMoAlA, được tôi và tôi luyện, sau đó được thấm nitơ bằng khí ở 500–560 °C đến vỏ 0,5–0,8 mm ở 950–1050 HV, được giữ ở dung sai ±0,001 mm và được định mức trong 10.000–20.000 giờ đối với nhựa không ăn mòn. Trong trường hợp thức ăn thô hơn, chúng tôi phun hợp kim cứng toàn bộ vòng tròn xung quanh vùng mài mòn của lỗ khoan và nâng độ cứng bên trong lên 62 HRC.
Trước khi bạn đặt hàng, các kỹ sư của chúng tôi sẽ cùng bạn xem xét các thông số: đường kính, tỷ lệ khung hình, độ sâu rãnh vít và lựa chọn vật liệu giữa 38CrMoAlA và hợp kim song công. Việc tư vấn đó là miễn phí và báo giá sau bao gồm sản phẩm, vận chuyển và chi phí bảo trì dự kiến, vì vậy không có gì xuất hiện sau đó mà không có trên trang.
Sau khi giao hàng, kỹ thuật viên của chúng tôi sẽ hỗ trợ lắp đặt và vận hành, bảo hành theo hợp đồng (thường từ một đến hai năm) và mọi vấn đề sau bán hàng sẽ được phản hồi trong vòng 24 giờ và giải pháp trong vòng 48 giờ.
Gửi cho chúng tôi mẫu máy, loại nhựa và vấn đề bạn đang cố gắng giải quyết. Bạn sẽ có thông số kỹ thuật và báo giá trong vòng mười hai giờ.
Hãy cho chúng tôi biết máy của bạn, nhựa thông của bạn và điều gì đã xảy ra lần trước. Chúng tôi sẽ chỉ định bộ sửa nó chứ không phải bộ lặp lại nó.
Liên hệ với Nanhaiya để nhận báo giá